Khả năng tương thích tế bào BC: Sáu nhà sản xuất, một máy nối chuỗi Tabber Stringer
Mục lục
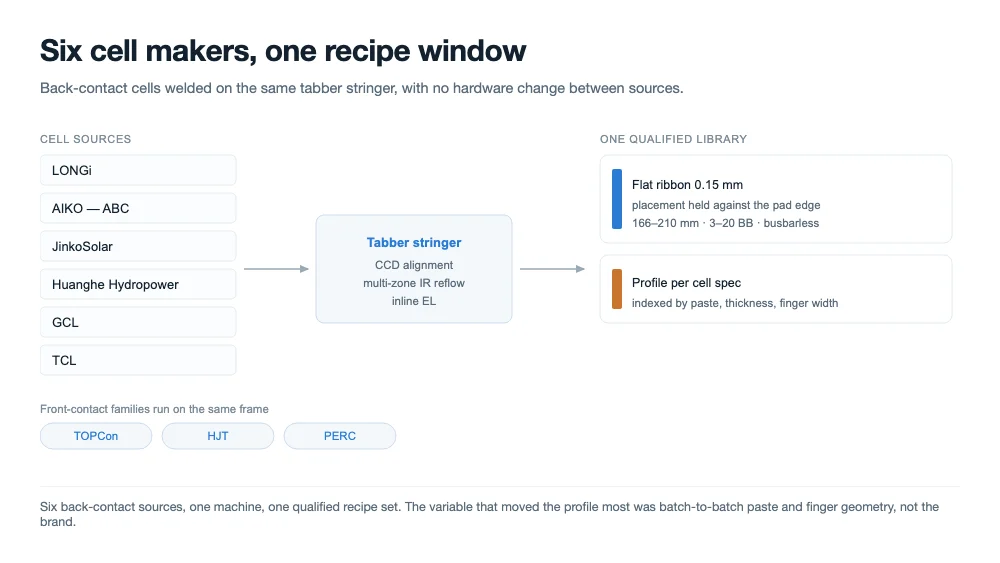
Câu trả lời nhanh: Ooitech đã hoàn thành một chương trình tương thích hàn các tế bào tiếp xúc mặt sau từ LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL và TCL trên cùng một máy xâu chuỗi tabber, sử dụng một máy và một thư viện công thức. Tế bào TOPCon và HJT được chạy trên cùng nền tảng. Chương trình bao gồm căn chỉnh, thấm ướt, độ bền mối nối, phát quang điện và độ cong vênh sau khi xâu chuỗi. Đây là công việc thử nghiệm của chính chúng tôi và phản hồi từ các nhóm dự án nước ngoài của nhà sản xuất tế bào, không phải chứng nhận.
"Tương thích" phải có nghĩa gì trước khi chúng tôi bắt đầu
Một máy tabber chạy tốt một loại tế bào không khó để chế tạo. Một máy tabber chạy mọi loại tế bào hiện đang sản xuất hàng loạt, trên cùng một khung, không cần thay đổi cơ khí giữa các sản phẩm, lại là một vấn đề khác. Đó là mục tiêu: không phải một mối hàn trình diễn, mà là một công thức sản xuất cho từng họ tế bào mà khách hàng có thể đánh giá và vận hành.
Chúng tôi định nghĩa tương thích là bốn điều kiện. Máy phải đặt dải trong cửa sổ pad hoặc finger mà chính tế bào xác định. Mối nối phải thấm ướt và tạo thành lớp liên kim trên toàn bộ diện tích tiếp xúc. Tế bào phải chịu được chu trình nhiệt mà không bị nứt, và chuỗi phải ra đủ phẳng để ép laminate. Một tế bào hàn được nhưng cong vênh, hoặc hàn được nhưng nứt khi xếp lớp, không đạt định nghĩa dù mối nối trông đúng dưới kính hiển vi.
Các loại tế bào đã qua máy
Chương trình bao gồm các sản phẩm tiếp xúc mặt sau thực sự đang được xuất xưởng với số lượng lớn, cùng các họ tiếp xúc mặt trước chủ đạo, để một dây chuyền chuyển đổi giữa chúng không cần nền tảng thứ hai. Tế bào tiếp xúc mặt sau đến từ sáu nhà sản xuất; tế bào tiếp xúc mặt trước đến từ cùng các lần chạy chương trình.
| Họ tế bào | Nguồn trong chương trình | Mối nối phải vượt qua điều gì |
|---|---|---|
| BC — tiếp xúc mặt sau, không có busbar mặt trước | LONGi, AIKO (ABC), JinkoSolar, Huanghe Hydropower, GCL, TCL | Pad mặt sau hẹp, căn chỉnh chặt, dải phẳng, cong vênh |
| TOPCon — tiếp xúc mặt trước | Cùng chương trình, nguồn cung chủ đạo | Finger mảnh, pad đa busbar, tế bào mỏng |
| HJT — dị thể | Cùng chương trình, nguồn cung chủ đạo | Giới hạn nhiệt độ do lớp paste và lớp vô định hình đặt ra |
| PERC | Các lần chạy tham chiếu | Đường cơ sở để đánh giá các loại khác |
Kích thước tế bào từ 166 mm đến 210 mm, bao gồm các định dạng half-cell mà mỗi nhà sản xuất cung cấp, và số busbar từ ba đến hai mươi, bao gồm cả bố cục không busbar. Việc đặt dải sử dụng dải phẳng trên tế bào tiếp xúc mặt sau thay vì dây tròn, vì pad mặt sau là bề mặt phẳng có chiều rộng xác định và dây tròn chỉ tiếp xúc với nó dọc theo một đường.
Vì sao tế bào tiếp xúc mặt sau khó hàn hơn các tế bào mà chúng thay thế
Trên tế bào tiếp xúc mặt trước, dải đáp xuống các pad busbar rộng và mối nối có thể nhìn thấy. Trên tế bào tiếp xúc mặt sau, cả hai cực đều nằm ở mặt sau, xen kẽ, và diện tích hàn được trên mỗi finger chỉ bằng một phần nhỏ so với busbar. Ba điều kéo theo, và cả ba đều mang tính cơ khí chứ không phải luyện kim.
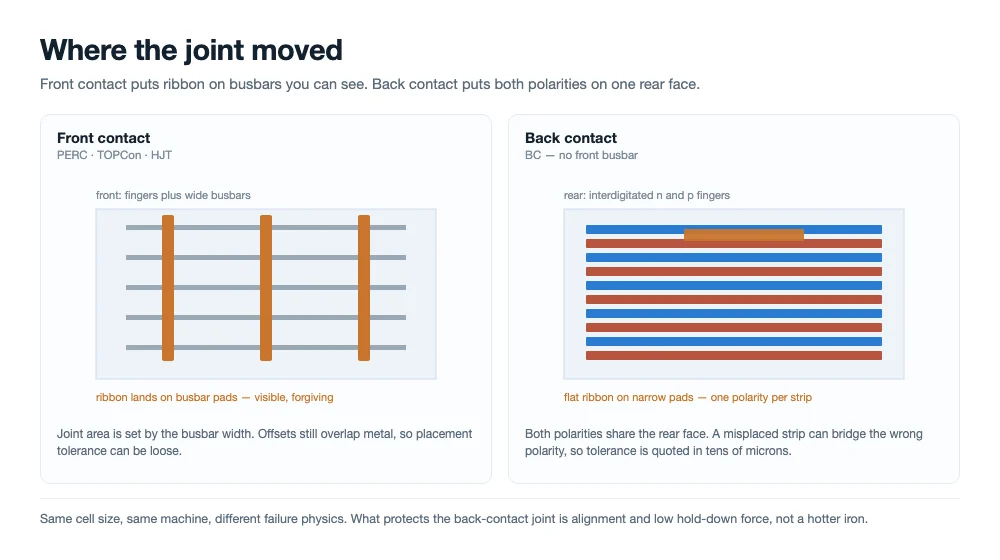
Tiếp xúc mặt trước để mối nối trên các busbar nhìn thấy được; tiếp xúc mặt sau chuyển nó sang các pad hẹp ở mặt sau, nơi một dải nằm cạnh cực đối diện.
Cửa sổ căn chỉnh thu hẹp
Một dải đặt lệch trên tế bào busbar vẫn chồng lên kim loại. Trên tế bào tiếp xúc mặt sau, cùng độ lệch đó có thể đặt dải vào giữa hai finger có cực đối diện, không phải mối nối yếu mà là ngắn mạch. Do đó dung sai đặt phải được nêu bằng hàng chục micron và duy trì suốt cả ca, đó là lý do nền tảng sử dụng căn chỉnh CCD thay vì chỉ dùng chốt cơ khí.
Tế bào mỏng hơn và kém dung sai hơn
Tế bào tiếp xúc mặt sau trong sản xuất hàng loạt nằm trong khoảng 130 đến 170 micron, và bề mặt sau mang toàn bộ mẫu liên kết. Mỗi kilogram lực giữ mà một máy tiếp xúc mặt trước có thể chịu được đều là nguy cơ nứt ở đây. Áp lực phải đủ để đảm bảo tiếp xúc và không hơn, điều này đặt gánh nặng lên độ phẳng của bàn đỡ và cách căng dải.
Cong vênh xuất hiện sau mối nối, không phải trong khi hàn
Chất hàn đông đặc ở nhiệt độ cao hơn nhiều so với phạm vi giãn nở của chính tế bào, và đồng co lại nhanh hơn silicon khoảng sáu lần trên đường hạ nhiệt. Sự không khớp đó được hấp thụ bởi dải chảy dẻo khi nén, đó là cơ chế dự kiến — nhưng trên tế bào tiếp xúc mặt sau, dải chạy qua một bề mặt cũng phải giữ phẳng để ép laminate. Một chuỗi bị võng rõ rệt là lỗi ép laminate chờ xảy ra, và đó là chế độ hỏng xuất hiện cuối cùng.
Nhiệt độ hình thành mối nối là đòn bẩy lớn nhất cho tất cả những điều này. Nhiệt độ đông đặc thấp hơn nghĩa là ít biến dạng bị khóa vào tế bào hơn. Nó cũng có nghĩa là ít biên độ hơn để lớp liên kim hình thành, nên cửa sổ không phải "lạnh nhất có thể" mà là "lạnh nhất mà mối nối cho phép".
Ba hóa chất, ba cửa sổ nhiệt độ, một nền tảng
Lý do một máy duy nhất có thể bao phủ thị trường là sự khác biệt giữa các họ tế bào gần như hoàn toàn mang tính nhiệt và cơ khí, và cả hai đều có thể lập trình. Những gì thay đổi giữa các sản phẩm là profile, thời gian lưu, áp lực giữ, thông số dải và mô hình căn chỉnh — không phải phần cứng.
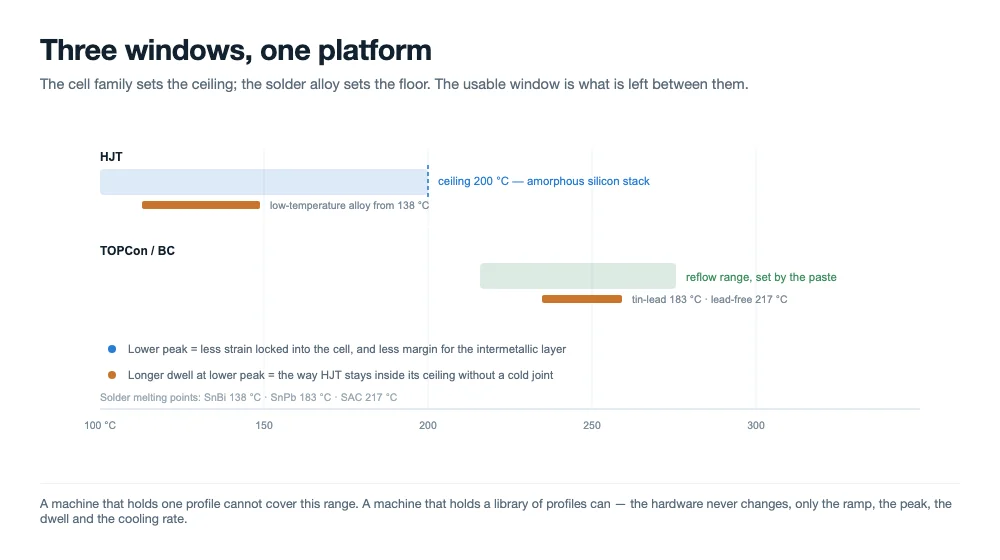
Họ tế bào đặt giới hạn trên và hợp kim hàn đặt giới hạn dưới. Cửa sổ khả dụng là khoảng cách giữa chúng.
| Điều gì thay đổi | BC / TOPCon | HJT |
|---|---|---|
| Nhiệt độ đỉnh của tế bào | Phạm vi reflow thông thường, do lớp paste đặt ra | Bị giới hạn bởi chồng silicon vô định hình; quy trình thường được giữ ở hoặc dưới 200 °C |
| Hợp kim hàn | Lớp phủ thiếc-chì hoặc không chì tiêu chuẩn | Hợp kim nhiệt độ thấp, hoặc keo dẫn điện thay cho chất hàn |
| Thời gian lưu và làm nguội | Ngắn và được kiểm soát; tốc độ làm nguội ảnh hưởng đến độ cong vênh | Thời gian lưu dài hơn ở đỉnh nhiệt thấp hơn, tăng nhiệt nhẹ nhàng hơn để tránh sốc nhiệt |
| Lực xử lý | Thấp, độ phẳng của tấm đỡ là yếu tố then chốt | Thấp nhất trong ba loại; chồng lớp là phần mong manh nhất của pin |
Việc chuyển đổi công thức giữa hai dòng pin trên nền tảng này là một thay đổi thư viện: biên dạng, áp lực và mô hình căn chỉnh được tải cùng nhau, và chuỗi đầu tiên được kiểm tra trước khi dây chuyền xuất xưởng. Đó là khác biệt thực tế giữa "máy có thể làm được" và "bạn có thể vận hành nó vào chiều thứ Ba khi nguồn cung pin thay đổi".
Chương trình đã được thực hiện như thế nào
Mỗi loại pin đều trải qua cùng sáu bước kiểm tra, theo cùng thứ tự, để kết quả có thể so sánh giữa các nhà sản xuất thay vì tranh cãi.
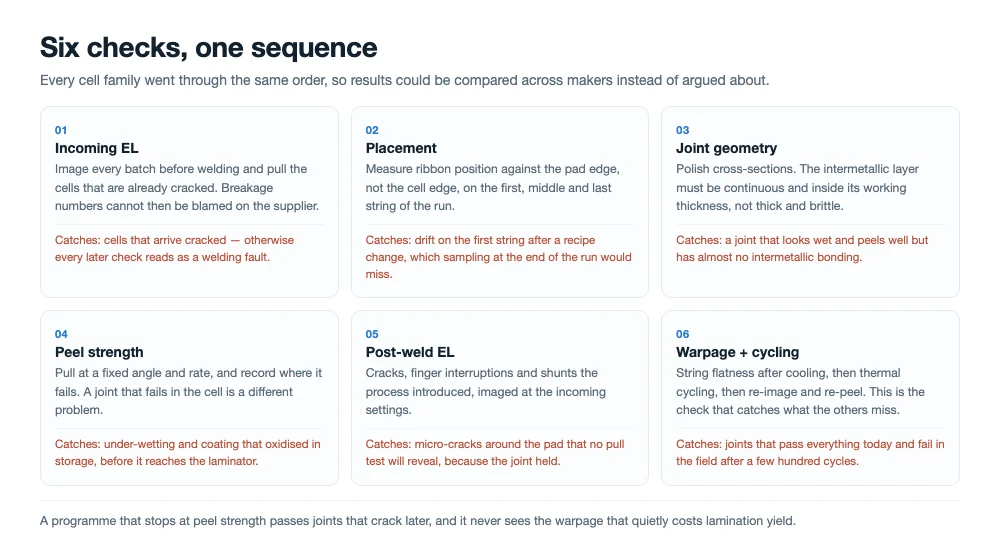
Cùng sáu bước kiểm tra trên mọi nguồn pin, theo cùng thứ tự, để kết quả có thể so sánh thay vì tranh cãi.
- EL đầu vào. Mỗi lô đều được chụp ảnh trước khi hàn và bất kỳ pin nào có vết nứt sẵn đều bị loại ra, để số liệu vỡ không bị thổi phồng bởi lỗi từ nhà cung cấp.
- Định vị. Vị trí dải dẫn được đo so với mép pad, không phải mép pin, trên chuỗi đầu tiên, giữa và cuối của mỗi lần chạy.
- Độ thấm ướt và hình học mối nối. Mặt cắt ngang được đánh bóng để kiểm tra rằng lớp liên kim là liên tục và nằm trong phạm vi độ dày làm việc, thay vì dày và giòn hoặc mỏng và không hoàn chỉnh.
- Độ bền bóc tách. Dải dẫn được bóc ở góc và tốc độ cố định trên khung kéo; vị trí hỏng được ghi lại cùng với lực, vì mối nối hỏng trong pin là vấn đề khác với mối nối hỏng tại bề mặt tiếp giáp.
- EL sau hàn. Vết nứt, gián đoạn ngón và shunt do quá trình gây ra, được chụp ảnh ở cùng cài đặt như kiểm tra đầu vào.
- Độ cong vênh và chu kỳ nhiệt. Độ phẳng của chuỗi được đo sau khi làm nguội, sau đó các cụm được trải qua chu kỳ nhiệt trước khi được chụp ảnh lại và bóc tách lại.
Thứ tự rất quan trọng. Một chương trình bắt đầu bằng độ bền bóc tách và dừng ở đó sẽ cho qua những mối nối bị nứt ba tháng sau đó, và sẽ bỏ sót độ cong vênh làm hỏng năng suất cán màng mà không bao giờ xuất hiện trong thử nghiệm kéo.
Kết quả cho thấy gì
Cả sáu nguồn pin tiếp xúc mặt sau đều được hàn trên cùng một nền tảng mà không cần thay đổi phần cứng giữa chúng. Sự biến thiên quan trọng không phải giữa các thương hiệu mà là giữa các lô: độ dày lớp keo, chiều rộng ngón và độ dày pin ảnh hưởng đến biên dạng làm việc nhiều hơn so với nhà sản xuất pin, đó là lý do thư viện công thức được lập chỉ mục theo thông số kỹ thuật của pin thay vì theo tên nhà cung cấp.
Các kiểu hỏng chúng tôi thấy là những kiểu quen thuộc, và chúng phản ứng với những đòn bẩy quen thuộc. Mối nối nguội bắt nguồn từ đỉnh nhiệt không đủ hoặc lớp phủ đã bị oxy hóa trong kho. Hiện tượng ngả vàng và giòn dải dẫn bắt nguồn từ quá nhiều nhiệt trong quá lâu. Vết nứt tập trung ở nơi áp lực giữ xuống cao nhất và độ dày pin thấp nhất. Độ cong vênh tương quan với thông số kỹ thuật của dải dẫn mạnh hơn nhiều so với biên dạng hàn.
Về tỷ lệ vỡ, nền tảng được quy định ở mức bằng hoặc dưới 0,2% trên pin Class A và các lần chạy của chương trình nhất quán với con số đó trên các dòng pin. Các nhóm dự án nhận mẫu đã hàn từ các cơ sở nước ngoài của nhà sản xuất pin đánh giá chất lượng mối nối và năng suất chuỗi cao hơn những gì họ đã thấy từ thiết bị tương đương trên cùng loại pin. Đó là đánh giá của họ về mẫu, không phải chứng nhận, và chúng tôi coi đó là tín hiệu chứ không phải thông số kỹ thuật.
Những tuyên bố này dừng lại ở đâu
Ba giới hạn cần được nêu rõ ràng, vì một quyết định mua hàng dựa trên tuyên bố bị hiểu quá mức là một quyết định tồi.
Thứ nhất, đây là công việc thử nghiệm của chính Ooitech cộng với phản hồi thử nghiệm từ khách hàng. Không có phòng thí nghiệm bên thứ ba nào chứng nhận tính tương thích, và không có nhà sản xuất pin nào xác nhận máy. Thứ hai, tính tương thích được chứng minh trên các thông số kỹ thuật pin mà chúng tôi được cung cấp, điều này không giống với mọi phiên bản tương lai của các sản phẩm đó; một lớp keo mới hoặc một hình học ngón mới là một lần đánh giá mới. Thứ ba, phạm vi bao phủ loại pin là thuộc tính của nền tảng và công thức, không phải lời hứa rằng bất kỳ loại pin nào sẽ chạy ở năng suất danh định ngay lần đầu. Năng suất là hàm của mức độ kiểm tra và xử lý mà pin cần, và pin tiếp xúc mặt sau nằm ở đầu chậm hơn.
Điều này thay đổi gì cho một dây chuyền chọn tiếp xúc mặt sau ngay hôm nay
Hai năm trước, một dây chuyền module mua vào tiếp xúc mặt sau phải đối mặt với lựa chọn giữa một máy chuyên dụng và một giải pháp thỏa hiệp. Một máy chuyên dụng khóa dây chuyền vào một nguồn pin và một phiên bản pin. Một giải pháp thỏa hiệp nghĩa là chấp nhận mất năng suất trên các loại pin mới. Phạm vi bao phủ trên các sản phẩm tiếp xúc mặt sau đang được bán loại bỏ sự đánh đổi đó, và nó thay đổi ba quyết định.
Nó thay đổi cách bạn viết thông số kỹ thuật thiết bị: phạm vi bao phủ không phụ thuộc loại pin thuộc về tiêu chí nghiệm thu, với một danh sách pin được nêu tên để chứng minh trên vật liệu của chính bạn trước khi thanh toán số dư. Nó thay đổi cách bạn lập kế hoạch công suất, vì một dây chuyền có thể chuyển đổi dòng pin không cần máy chuỗi thứ hai khi thị trường thay đổi. Và nó thay đổi những gì bạn yêu cầu trong bàn giao công thức, vì giá trị nằm ở thư viện các biên dạng đã được đánh giá, không phải ở khả năng giữ nhiệt độ của máy.
Bốn điều cần hỏi bất kỳ nhà cung cấp nào đưa ra tuyên bố này
Mọi nhà cung cấp máy chuỗi giờ đây sẽ nói rằng máy của họ xử lý được pin tiếp xúc mặt sau. Những câu hỏi dưới đây phân biệt một chương trình với một đoạn tiếp thị.
- Chính xác là những loại pin nào, và ở phiên bản nào? Một danh sách các nhà sản xuất yếu hơn một danh sách mã linh kiện và thế hệ lớp keo.
- Đã đo cái gì, và so với cái gì? Vị trí so với mép pad, bóc tách với vị trí hỏng được ghi lại, độ cong vênh tính bằng milimét trên mỗi chuỗi, EL ở cài đặt khớp nhau.
- Có thể lặp lại trên pin của bạn không? Một thử nghiệm có chứng kiến trên vật liệu của chính bạn, tại cơ sở của bạn hoặc của họ, với các con số nghiệm thu được thống nhất trước.
- Chi phí chuyển đổi là bao nhiêu? Thời gian, vật tư tiêu hao, phế phẩm và đào tạo vận hành cho mỗi lần chuyển đổi, không phải cho mỗi máy.
Nếu nhà cung cấp trả lời cả bốn câu hỏi bằng số liệu và một báo cáo kiểm tra, tuyên bố đó có lẽ là thật. Nếu câu trả lời cho câu thứ ba chỉ là một cuốn brochure, thì đó chưa phải là một chương trình tương thích.
Câu hỏi thường gặp
Điều này có nghĩa là máy hàn được mọi loại pin trên thị trường không?
Điều đó có nghĩa là nền tảng đã được chứng minh trên các loại pin back-contact, TOPCon, HJT và PERC mà chúng tôi được cung cấp, trên các định dạng từ 166 mm đến 210 mm và từ ba đến hai mươi busbar, bao gồm cả các bố cục không busbar. Một loại pin với lớp keo dán mới, hình học ngón tay khác hoặc chồng kim loại hóa khác là một lần đánh giá chất lượng mới, không phải là một sự chấp thuận tự động.
Ooitech có tuyên bố rằng các nhà sản xuất pin này chứng thực thiết bị không?
Không. Pin của họ là vật liệu thử nghiệm. Phản hồi đến từ các đội dự án nước ngoài đã nhận mẫu hàn, và chúng tôi báo cáo đó là phản hồi. Không ngụ ý bất kỳ sự chứng thực, quan hệ đối tác hay chứng nhận nào, và tên thương hiệu xuất hiện ở đây chỉ để nhận diện các loại pin đã được hàn.
Một máy có thể thực sự chạy cả HJT và back contact không?
Có, vì ràng buộc đối với HJT là nhiệt và ràng buộc đối với back contact là cơ học, và cả hai đều được kiểm soát bằng thông số thay vì phần cứng. HJT chạy ở đỉnh nhiệt thấp hơn với thời gian giữ dài hơn và độ dốc nhẹ nhàng hơn; back contact chạy ở chế độ reflow thông thường với độ đặt chính xác hơn và lực giữ xuống thấp hơn.
Bạn nên kỳ vọng năng suất nào trên pin back-contact?
Thấp hơn so với pin front-contact ở cùng định mức nền tảng, vì căn chỉnh và kiểm tra mất nhiều thời gian hơn cho mỗi pin. Nền tảng được định mức 1.000 đến 1.200 pin mỗi giờ ở cấu hình tiêu chuẩn và 2.400 ở cấu hình tốc độ cao; hãy lập kế hoạch cho dây chuyền back-contact ở mức thận trọng và xác nhận bằng một lần chạy tính giờ trên chính pin của bạn.
Dải băng phẳng có quan trọng đến vậy ở mặt sau không?
Nó quan trọng hơn ở mặt trước. Một dây tròn tiếp xúc với một pad phẳng dọc theo một đường, nên diện tích mối nối nhỏ và độ bền bóc tách bị giới hạn bởi hình học trước khi bị giới hạn bởi luyện kim. Dải băng phẳng cho chiều rộng tiếp xúc xác định và biên dạng thấp hơn, điều này cũng làm giảm ứng suất mà dải băng gây ra lên một pin mỏng.
Điều gì xảy ra khi một thế hệ pin mới xuất hiện?
Công thức được đánh giá lại chất lượng: EL đầu vào, độ đặt so với mép pad, mặt cắt ngang, bóc tách với vị trí hư hỏng, EL sau hàn, độ cong vênh và chu trình nhiệt. Trên nền tảng này, đó là một thay đổi thư viện và một lần chạy đánh giá chất lượng, tính bằng ngày thay vì phải xây dựng lại máy.
Suy nghĩ cuối cùng
Công nghệ pin đang phát triển nhanh hơn tốc độ các dây chuyền module có thể được xây dựng lại, nên thiết bị chiến thắng là thiết bị không buộc phải đưa ra quyết định mỗi khi pin thay đổi. Hàn sáu nguồn back-contact trên một nền tảng là một bước tiến tới điều đó, và phần hữu ích không phải là danh sách thương hiệu mà là thư viện công thức và kỷ luật kiểm tra đằng sau nó. Hãy yêu cầu bài kiểm tra, không phải lời tuyên bố.
Bài đọc liên quan:
- Máy hàn pin mặt trời tự động SS-1500B: 1.200 pin/giờ
- Máy xâu chuỗi tabber tự động hoàn toàn SS-2500B: 2.400 pin/giờ
- Lộ trình công nghệ pin BC: Từ cấu trúc đến quy trình
- Vì sao pin BC khó sản xuất: Quy trình hai bước tự che mặt nạ của AIKO
- Cấu trúc và các loại dây dẫn PV: dẹt, tròn và định hình
- Máy Tabber và Stringer: Cách hoạt động, Cách chọn
- Xâu chuỗi module mặt trời: Khắc phục mối hàn nguội
- Kiểm tra EL cho tấm pin mặt trời: Thiết lập Inline so với Offline
- Nhà sản xuất pin mặt trời Ba Lan mua máy xâu chuỗi tabber BC của Ooitech