Tách lớp của chất đóng gói EPE: Hình dạng đường
Mục lục
Câu trả lời nhanh: Màng bao bọc EPE, còn được gọi là màng bao bọc POE đồng đùn, là một loại màng ba lớp với lõi polyolefin nằm giữa các lớp vỏ EVA. Cấu trúc này tồn tại để có được độ thấm ẩm thấp và khả năng chống PID của POE mà không gặp khó khăn trong xử lý như POE, vì các lớp vỏ EVA liên kết với kính và tấm lưng theo cách mà một màng bao bọc thông thường làm. Sự tách lớp dạng đường trong một mô-đun được ép bằng EPE thường bắt nguồn từ một trong ba nguyên nhân: liên kết ngang không đủ trong lớp lõi, nhiễm bẩn trên bề mặt kính hoặc tấm lưng gây cản trở độ bám dính, hoặc một chu trình ép trong đó tốc độ tăng nhiệt cho phép màng chảy trước khi chồng lớp ổn định. Sự tách lớp dạng đường thay vì dạng mảng tự nó là một manh mối chẩn đoán — nó đi theo hướng chảy của màng bao bọc, điều này chỉ ra chu trình ép chứ không phải lô vật liệu.
Sản xuất mô-đun PV · bởi Jerry, Ooitech
Giới thiệu: EPE là gì Chất đóng gói Film?
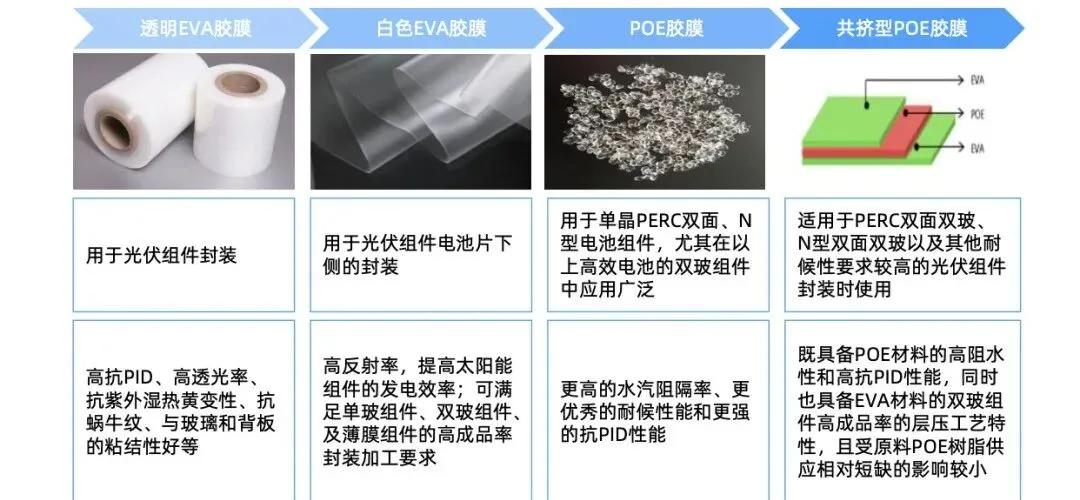
Màng EPE, còn được gọi là màng POE đồng đùn, là vật liệu đóng gói quang điện được sản xuất bằng cách đồng đùn nhựa POE và nhựa EVA. Trong sản xuất module mặt trời, nó chủ yếu được sử dụng để kết hợp sự tiện lợi trong gia công của EVA với khả năng chắn ẩm và chống PID của POE.
Màng EVA thông thường được sử dụng rộng rãi trong sản xuất mô-đun PV vì nó mang lại hiệu suất chống PID tốt, độ truyền ánh sáng cao, khả năng chống ố vàng do UV và ẩm nhiệt, chống vệt ốc sên và độ bám dính mạnh với kính và backsheet. Tuy nhiên, EVA cũng có những hạn chế, chẳng hạn như hiệu suất ngăn chặn hơi ẩm tương đối yếu, độ truyền hơi nước cao hơn và nguy cơ PID cao hơn trong một số điều kiện vận hành nhất định.
So sánh với màng POE, màng POE có khả năng chắn hơi nước tốt hơn, khả năng chống chịu thời tiết mạnh hơn và khả năng chống PID đáng tin cậy hơn. Nhưng POE cũng có những thách thức riêng trong gia công: độ bám dính của nó với kính và tấm nền thường yếu hơn EVA, phản ứng liên kết ngang chậm hơn và trong quá trình sản xuất module, màng có thể trượt hoặc dịch chuyển dễ dàng hơn, điều này có thể làm giảm hiệu suất sản xuất.
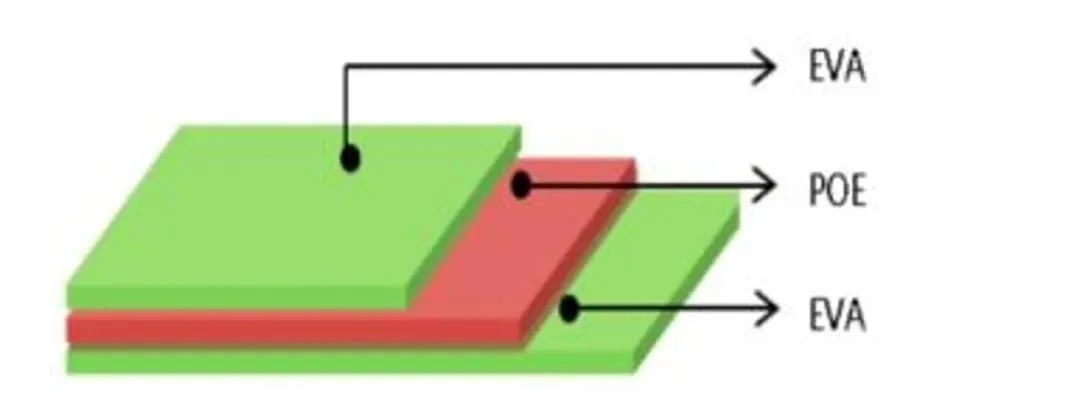
Đây là lý do màng EPE được phát triển. Thông qua quy trình đồng đùn, POE được bao bọc bởi các lớp EVA, tạo thành cấu trúc bánh sandwich EVA-POE-EVA. Thiết kế này giữ được khả năng chắn ẩm cao của POE, giúp bảo vệ pin mặt trời khỏi hơi nước, đồng thời duy trì khả năng tương thích ép laminate tốt và dễ gia công hơn của EVA. Trong sản xuất bình thường, EPE có thể cải thiện cả độ tin cậy của module và năng suất sản xuất khi vật liệu và quy trình ép laminate được kiểm soát tốt.
Cơ chế kỹ thuật: Tại sao EPE có thể bong tróc trong quá trình ép laminate
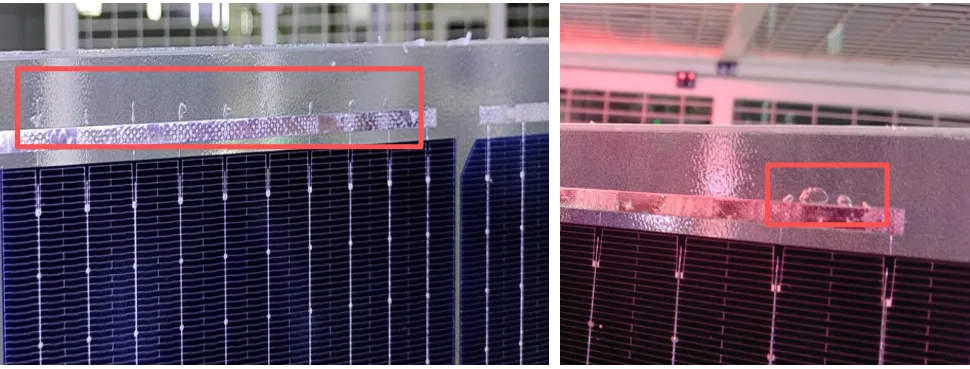
Mặc dù EPE kết hợp các ưu điểm của EVA và POE, nhưng hai vật liệu này không hoạt động hoàn toàn giống nhau trong quá trình ép. Đường cong đóng rắn, đặc tính liên kết ngang, độ phân cực, khả năng hấp thụ phụ gia và hành vi giãn nở nhiệt của chúng khác nhau. Những khác biệt này có thể dẫn đến tách lớp giữa các lớp và hình thành bong bóng, đặc biệt là xung quanh dải hàn những khu vực có áp suất cục bộ và sự thay đổi độ dày rõ ràng hơn.
EVA và POE có độ phân cực khác nhau. EVA là vật liệu phân cực, nên có khả năng tương thích tốt với nhiều loại phụ gia. POE ít phân cực hơn, nên khả năng giữ phụ gia phân cực của nó cũng khác. Theo thời gian lưu trữ, các phụ gia bên trong lớp POE có thể dần di chuyển về phía các lớp EVA, vốn có độ phân cực mạnh hơn và khả năng hấp thụ tốt hơn.
Sự di chuyển phụ gia này làm thay đổi cấu trúc bên trong và hiệu suất của màng EPE. Kết quả là, lực liên kết giữa các lớp POE và EVA có thể giảm. Trong trường hợp nghiêm trọng, lớp POE có thể bị ép, tách ra hoặc bong tróc cục bộ trong quá trình ép laminate module. Đây cũng là một lý do tại sao thời hạn sử dụng của màng EPE thường ngắn hơn so với màng đóng gói EVA đơn hoặc POE đơn.
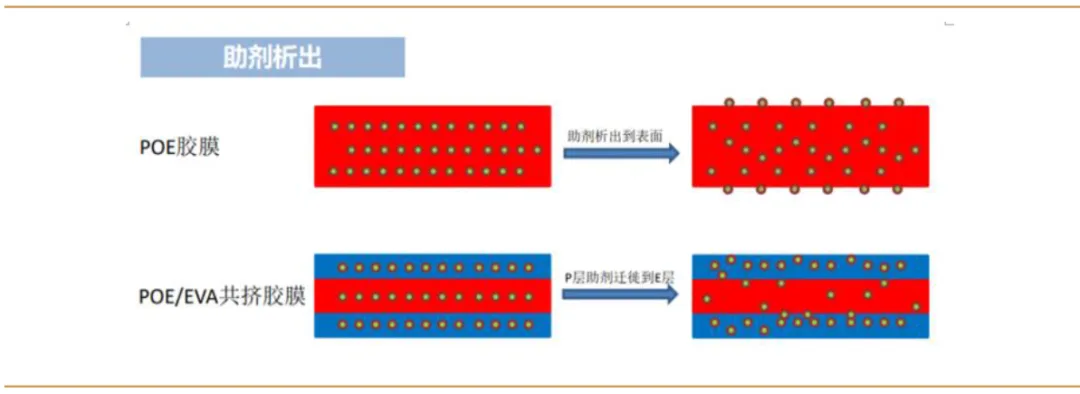
| Yếu tố chính | Cơ chế | Lỗi có thể xảy ra trong ép laminate module |
|---|---|---|
| Sự di chuyển phụ gia | Các phụ gia phân cực như chất liên kết ngang và chất ổn định di chuyển từ POE sang EVA theo thời gian | Mức độ liên kết ngang POE thấp hơn, giảm độ kết dính, bong tróc giữa các lớp EPE |
| Sự không đồng nhất tốc độ liên kết ngang | EVA thường liên kết ngang nhanh hơn POE trong quá trình ép laminate | Lớp EVA đông cứng sớm hơn trong khi POE vẫn ở trạng thái nóng chảy, gây mất cân bằng ứng suất giữa các lớp |
| Sự khác biệt hệ số giãn nở nhiệt | EVA và POE thể hiện hành vi giãn nở và co ngót khác nhau sau khi đóng rắn | Ứng suất bên trong trong quá trình làm nguội, có thể tách lớp giữa các lớp |
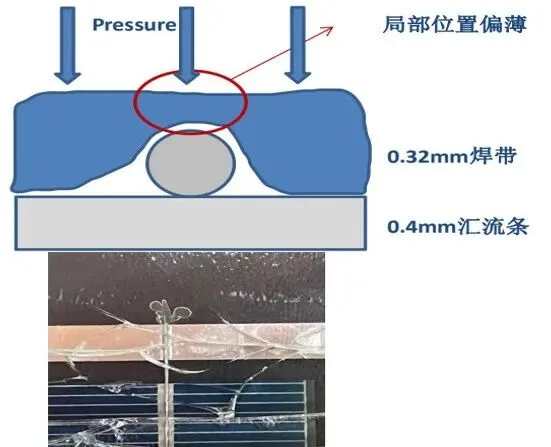
| Sự thay đổi độ dày cục bộ | Độ dày lớp POE có thể không đồng đều theo hướng TD, hoặc EPE trở nên mỏng hơn cục bộ gần ribbon và busbar | Thiếu keo cục bộ, tích tụ khí, bọt khí dạng đường |
| Áp suất chồng lấp ribbon và busbar | Độ dày chồng lớp cục bộ cao hơn tại các vị trí hàn | Dòng chảy chất đóng gói, bong tróc cục bộ, bọt khí dạng đường kéo dài từ khu vực ribbon |
Phân tích kỹ thuật: Hình thành bọt khí dạng đường dọc theo ribbon
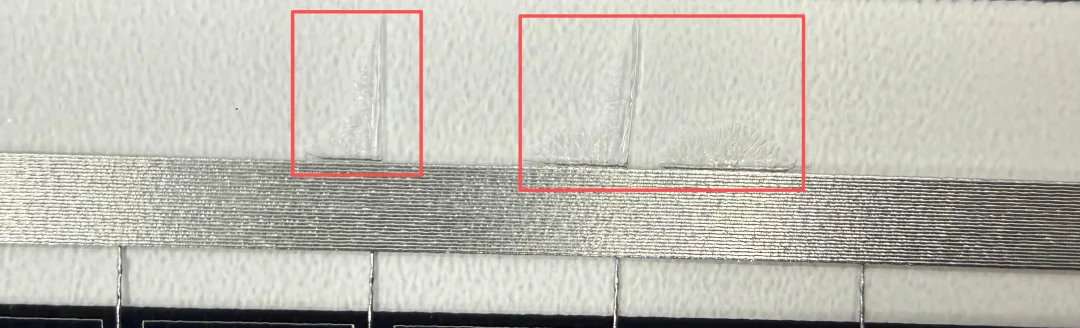
Các bọt khí dạng đường kéo dài từ dải ribbon hàn thường liên quan đến tác động kết hợp của sự di chuyển phụ gia, tốc độ liên kết ngang không đồng nhất và hành vi giãn nở nhiệt khác nhau giữa EVA và POE.
Trong quá trình ép laminate, EVA liên kết ngang nhanh hơn POE. Nếu lớp POE không liên kết ngang kịp thời, khí phản ứng sinh ra trong quá trình phân hủy peroxide có thể không được xả hoàn toàn trước khi áp suất được áp dụng. Những khí này có thể bị giữ lại bên trong module và tạo thành bọt khí.
Một lý do phổ biến khác là sự mỏng đi cục bộ của màng EPE tại các vị trí ribbon và busbar. Lớp POE ở giữa của EPE có thể có độ dày không đồng đều theo hướng TD do các yếu tố nguyên liệu thô. Ngoài ra, trong quá trình ép laminate, độ dày chồng lấp của ribbon và busbar làm tăng áp suất cục bộ. Điều này có thể làm EPE mỏng hơn tại vị trí đó, tạo ra điểm yếu nơi thiếu keo hoặc tích tụ khí dễ xảy ra hơn.
Nói một cách đơn giản, khu vực ribbon chịu áp suất cao hơn trong quá trình ép laminate. Nếu các lớp EVA đã bắt đầu liên kết ngang trong khi lớp POE gần ribbon vẫn ở trạng thái chảy, cấu trúc EPE có thể tách ra cục bộ. Chất đóng gói còn lại tại vị trí ribbon có thể hoạt động giống POE hơn, với liên kết ngang chậm hơn và xu hướng chảy cao hơn. Dưới áp suất ép laminate, điều này có thể tạo ra bọt khí dạng đường có màu hoặc trong suốt lan ra ngoài từ ribbon.
Các triệu chứng quy trình chính cần theo dõi
Bọt khí xuất hiện chủ yếu dọc theo đường ribbon hàn thay vì ngẫu nhiên trên toàn bộ module.
Lỗi có thể trông giống như các vệt khí dạng đường mảnh kéo dài ra ngoài từ khu vực ribbon hoặc busbar.
Vấn đề có thể trở nên rõ ràng hơn khi màng EPE đã được lưu trữ trong thời gian dài hơn.
Khuyết tật có thể tăng lên khi nhiệt độ ép laminate, thời gian hút chân không, thời điểm tạo áp suất hoặc mức độ đóng rắn không được khớp tốt với công thức EPE cụ thể.
Gợi ý kiểm soát thực tế đối với khuyết tật ép laminate EPE
Đối với bong bóng do đặc tính vật liệu cố hữu của chất đóng gói EPE, giải pháp nên kết hợp quản lý vật liệu và tối ưu hóa quy trình ép laminate. Chỉ điều chỉnh một thông số mà không kiểm tra điều kiện bảo quản màng, đường cong ép laminate và phân bố áp suất vùng ribbon là không đủ.
1. Kiểm soát thời gian bảo quản vật liệu EPE
Lập kế hoạch mua sắm và sử dụng chất đóng gói EPE trong sản xuất một cách cẩn thận. Trong điều kiện không ảnh hưởng đến sản xuất, hãy giảm thời gian tồn kho màng EPE càng nhiều càng tốt. Thời gian bảo quản ngắn hơn giúp giảm sự di chuyển phụ gia từ lớp POE sang các lớp EVA, giữ cho hành vi liên kết giữa các lớp và đóng rắn ban đầu ổn định hơn.
2. Tăng nhiệt độ ép laminate buồng thứ nhất một cách hợp lý
Việc tăng nhiệt độ ép laminate buồng thứ nhất một cách phù hợp có thể đẩy nhanh quá trình đóng rắn POE trong màng EPE. Điều này giúp tránh tình trạng EVA đã đạt mức đóng rắn tương đối cao trong khi POE vẫn còn nóng chảy. Sự đồng bộ hóa tốt hơn giữa quá trình đóng rắn EVA và POE có thể giảm ứng suất giữa các lớp và giúp ngăn ngừa bong bóng dạng đường gần vị trí ribbon.
3. Khớp thời điểm hút chân không, tạo áp suất và đóng rắn
Nếu tạo áp suất quá sớm trong khi lớp POE vẫn còn rất lỏng, khí có thể bị giữ lại hoặc bị đẩy dọc theo vùng ribbon. Một công thức ép laminate được thiết kế tốt nên cho đủ thời gian để hút khí và làm mềm vật liệu trước khi tạo áp suất đầy đủ. Cài đặt chính xác nên được xác minh bằng kiểm tra mức độ đóng rắn, kiểm tra độ bền bóc tách và kiểm tra ngoại quan sau khi ép laminate.
4. Kiểm tra chiều cao chồng lớp ribbon và busbar
Vì áp suất cục bộ cao hơn xung quanh ribbon và busbar, độ dày chồng lớp quá mức có thể làm EPE mỏng hơn tại các điểm này. Đội sản xuất nên kiểm tra độ phẳng mối hàn, căn chỉnh ribbon, chồng lấn busbar và tính nhất quán khi xếp lớp. Giảm chênh lệch chiều cao cục bộ có thể giảm nguy cơ biến dạng chất đóng gói cục bộ và hình thành bong bóng.
5. Xác minh chất lượng EPE đầu vào
Đối với màng EPE, kiểm tra đầu vào không chỉ nên kiểm tra ngoại quan và độ dày, mà còn tập trung vào độ đồng đều độ dày, hạn sử dụng, điều kiện bảo quản, hành vi hàm lượng gel và hiệu suất kết dính. Nếu có thể, nên ép laminate thử nghiệm trước khi sản xuất hàng loạt khi thay đổi nhà cung cấp, lô hàng hoặc cấu trúc module.
Blog này dựa trên phân tích bất thường thực tế trong sản xuất module PV và các tài liệu tham khảo sau:
Kinh nghiệm thực địa từ phân tích khuyết tật bất thường trong sản xuất module quang điện
Dow Chemical, Zhang Wenxin, "POE Trao quyền cho Module Quang điện Hiệu suất Cao"
Southwest Securities, "Lặp lại N-Type, Ngành POE Mở ra Chu kỳ Tăng trưởng Cao"
Chemical Production and Technology, "Nghiên cứu Phản ứng Đóng rắn của Màng Chất đóng gói Polyolefin cho Quang điện"
Quan điểm của Ooitech
Với tư cách là nhà cung cấp thiết bị, chúng tôi nhìn nhận như sau: bong bóng dạng đường ribbon liên quan đến EPE không chỉ là vấn đề vật liệu, mà còn là vấn đề cửa sổ quy trình phụ thuộc vào biên dạng nhiệt độ ép laminate, hiệu quả hút chân không, thời điểm tạo áp suất và độ phẳng khi xếp lớp. Đối với các nhà sản xuất module sử dụng công nghệ tế bào tiên tiến và kích thước lớn hơn, dung sai đối với dòng chảy chất đóng gói và chiều cao chồng lớp cục bộ trở nên nhỏ hơn nhiều, vì vậy kiểm soát hạn sử dụng vật liệu và xác minh công thức ép laminate nên được coi là một phần của cùng một hệ thống chất lượng. Một dây chuyền sản xuất tấm pin mặt trời ổn định cần cả việc lựa chọn chất đóng gói tốt và xác minh quy trình có kỷ luật trước khi sản xuất hàng loạt.