Từ pin đến module: Quy trình sản xuất
Mục lục
Câu trả lời nhanh: Chuyển từ cell sang module là nơi công nghệ tiếp xúc mặt sau định hình lại quy trình sản xuất chứ không chỉ là sản phẩm. Ngành công nghiệp đang trong giai đoạn chuyển đổi khi hai điều diễn ra đồng thời: các dải hiệu suất cell tăng lên, với các con số khoảng 25,5%, 26,0%, 26,5%, 27,0% và 27,1% đại diện cho các thế hệ kế tiếp, và kiến trúc tiếp xúc mặt sau trở thành một biến số sản xuất thay vì một thiết kế cố định. Đối với một dây chuyền module, điều đó có nghĩa là các trạm nối chuỗi và đấu bus mang nhiều rủi ro hơn, vì hoa văn mặt sau dày đặc hơn và các mối nối khó kiểm tra hơn. Các bước ép laminate và đóng khung thay đổi ít hơn, nhưng cửa sổ quy trình cho chất đóng gói và yêu cầu xử lý đối với cell mỏng hơn đều bị siết chặt hơn. Do đó, việc lập kế hoạch dây chuyền phải bắt đầu từ lộ trình cell mà bạn dự định vận hành.
Sản xuất mô-đun PV · bởi Jerry, Ooitech
Giới thiệu: Vì Sao Công Nghệ Tiếp Xúc Mặt Sau Đang Định Hình Lại Ngành Năng Lượng Mặt Trời
Ngành quang điện đang ở giữa một sự chuyển dịch công nghệ thực sự. PERC thống trị trong nhiều năm, TOPCon nổi lên nhanh chóng, và giờ đây một kiến trúc thứ ba đang thu hút sự chú ý nghiêm túc từ cả nhà sản xuất lẫn nhà phát triển dự án: công nghệ pin Tiếp Xúc Mặt Sau (BC).
Pin tiếp xúc mặt trước thông thường lãng phí một phần ánh sáng mặt trời vì các đường lưới kim loại nằm ngay trên mặt hứng nắng. Pin BC chuyển mọi tiếp điểm điện ra mặt sau. Mặt trước hoàn toàn sạch. Điều đó nghĩa là dòng ngắn mạch cao hơn, vẻ ngoài bóng bẩy hơn, và hiệu suất module giờ đây cạnh tranh trực tiếp với dòng chủ đạo.
Đây là phần khiến BC trở nên thú vị với bất kỳ ai vận hành dây chuyền: đi từ một pin BC hoàn thiện đến một module BC lắp ráp hoàn chỉnh không phải là công việc mà ngành đã làm suốt nhiều thập kỷ. Không có busbar mặt trước, không có finger mặt trước. Chỉ riêng sự thật đó đã thay đổi cách các pin được nối, cách các chuỗi được tạo, cách các ribbon được thiết kế, và cách bạn thiết lập công thức ép laminate.
Bài blog này đi qua toàn bộ quy trình từ pin BC đến module BC, từng bước một, cùng với thiết bị liên quan và những cạm bẫy trong quy trình mà bạn cần lưu ý.
1. Hiểu Về Pin BC: Sơ Lược Nhanh
1.1 Pin Tiếp Xúc Mặt Sau là gì?
Pin Tiếp Xúc Mặt Sau (BC), đôi khi được gọi là Tiếp Xúc Mặt Sau Xen Kẽ (IBC) hay chỉ là tiếp xúc toàn mặt sau, đặt cả tiếp điểm emitter và base ở mặt sau của tấm wafer theo mô hình xen kẽ. Mặt trước là silicon trần, điều này loại bỏ ba thứ cùng lúc:
Tổn thất do che bóng, thường là 3-5% diện tích pin trên pin thông thường
Tổn thất điện trở gắn với các đánh đổi trong thiết kế lưới mặt trước
Các đường lưới nhìn thấy được, điều rất quan trọng về ngoại hình
Các biến thể BC hàng đầu trong 2024-2025:
| Công nghệ | Nhà phát triển chính | Hiệu suất pin (Phòng thí nghiệm) | Hiệu suất pin (Sản xuất hàng loạt) |
|---|---|---|---|
| HPBC (BC Hiệu Suất Cao) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (Tiếp Xúc Toàn Mặt Sau) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (BC dựa trên TOPCon) | Nhiều nhà sản xuất Trung Quốc | ~27.1% | 25.0-25.8% |
| HBC (BC dựa trên HJT) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| Classic IBC | Maxeon (trước đây là SunPower) | ~26.0% | 24.5-25.0% |
Hướng đi rất rõ ràng: BC đang chuyển từ một sản phẩm cao cấp ngách sang một ứng viên chủ đạo, được các nhà sản xuất Trung Quốc thúc đẩy mạnh mẽ qua giai đoạn 2024-2025.
1.2 Sự Khác Biệt Then Chốt: Hình Học Tiếp Điểm
Trên pin PERC hoặc TOPCon, các thanh busbar mặt trước (9-16 trên pin hiện đại) và các ngón tay được giữ mỏng nhất có thể trong khi vẫn thu được dòng điện. Bạn dải hàn trực tiếp lên các thanh busbar đó. Đơn giản.
Trên pin BC, mặt sau mang các dải xen kẽ của tiếp điểm loại n và loại p theo mô hình song song, xen kẽ. Chiều rộng, bước và khoảng cách của các dải đó khác nhau với mỗi nhà sản xuất, và chúng là độc quyền. Chúng cũng quyết định chính xác cách pin có thể được kết nối bên trong một module.
2. Quy Trình Sản Xuất Module BC: Từng Bước Một
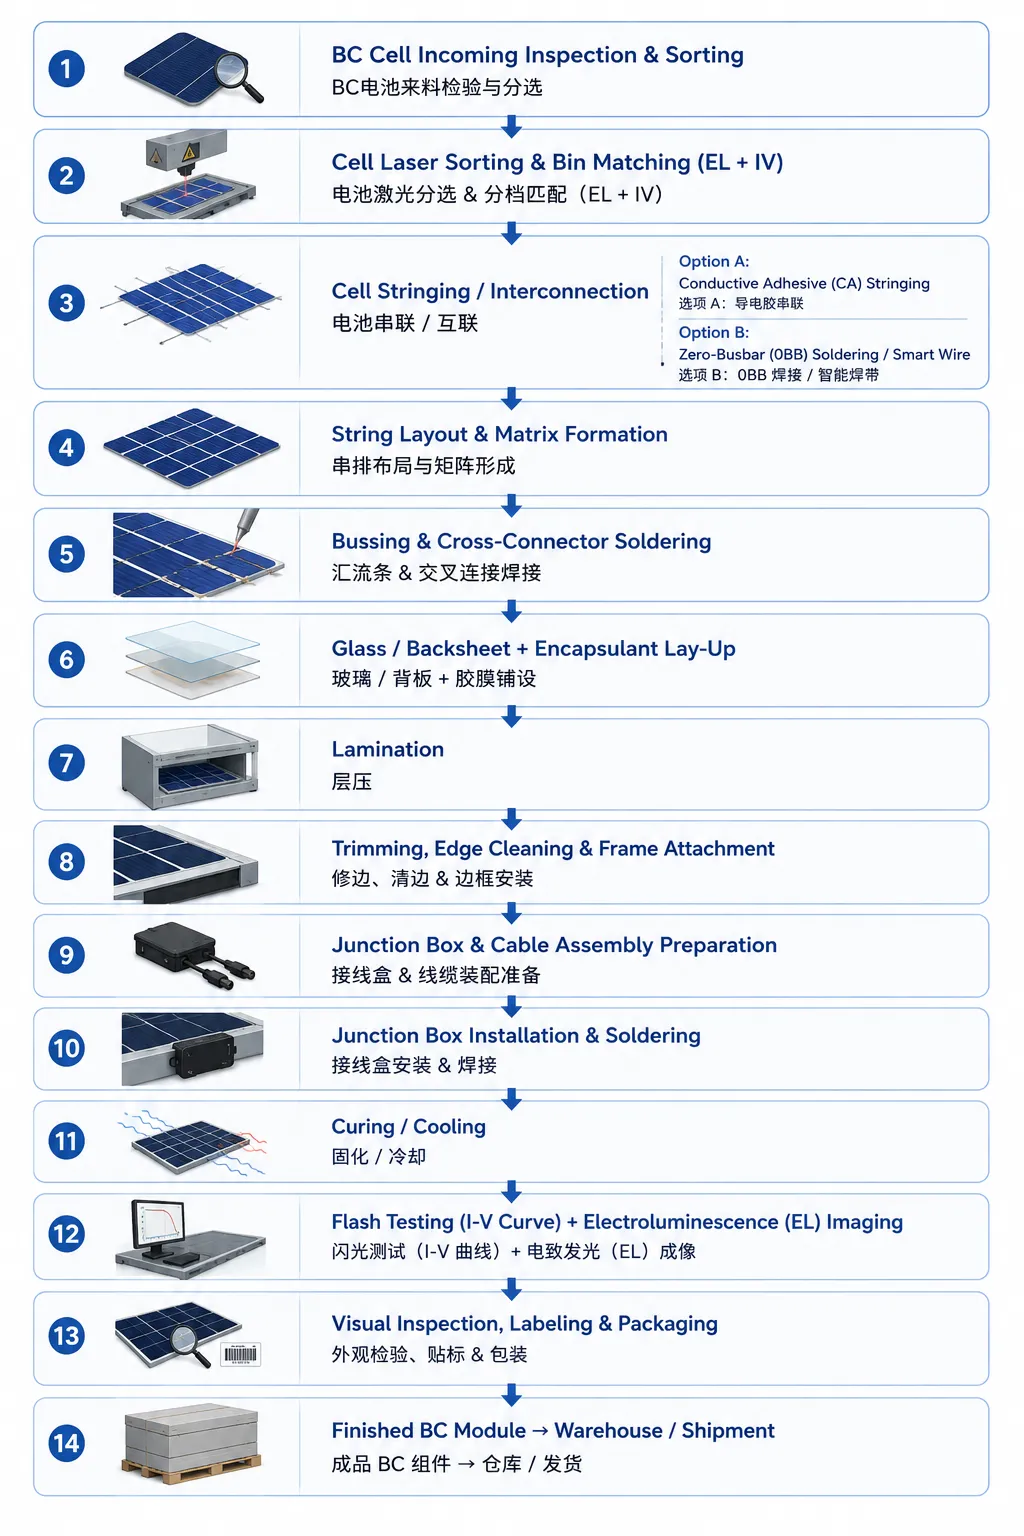
Dây chuyền module BC chia sẻ nhiều thiết bị với dây chuyền thông thường, như máy ép laminate, máy nối chuỗi và trạm đóng khung. Nhưng các bước kết nối và tạo chuỗi thực sự khác biệt. Đây là toàn bộ dòng chảy:
Giờ hãy xem từng bước lần lượt.
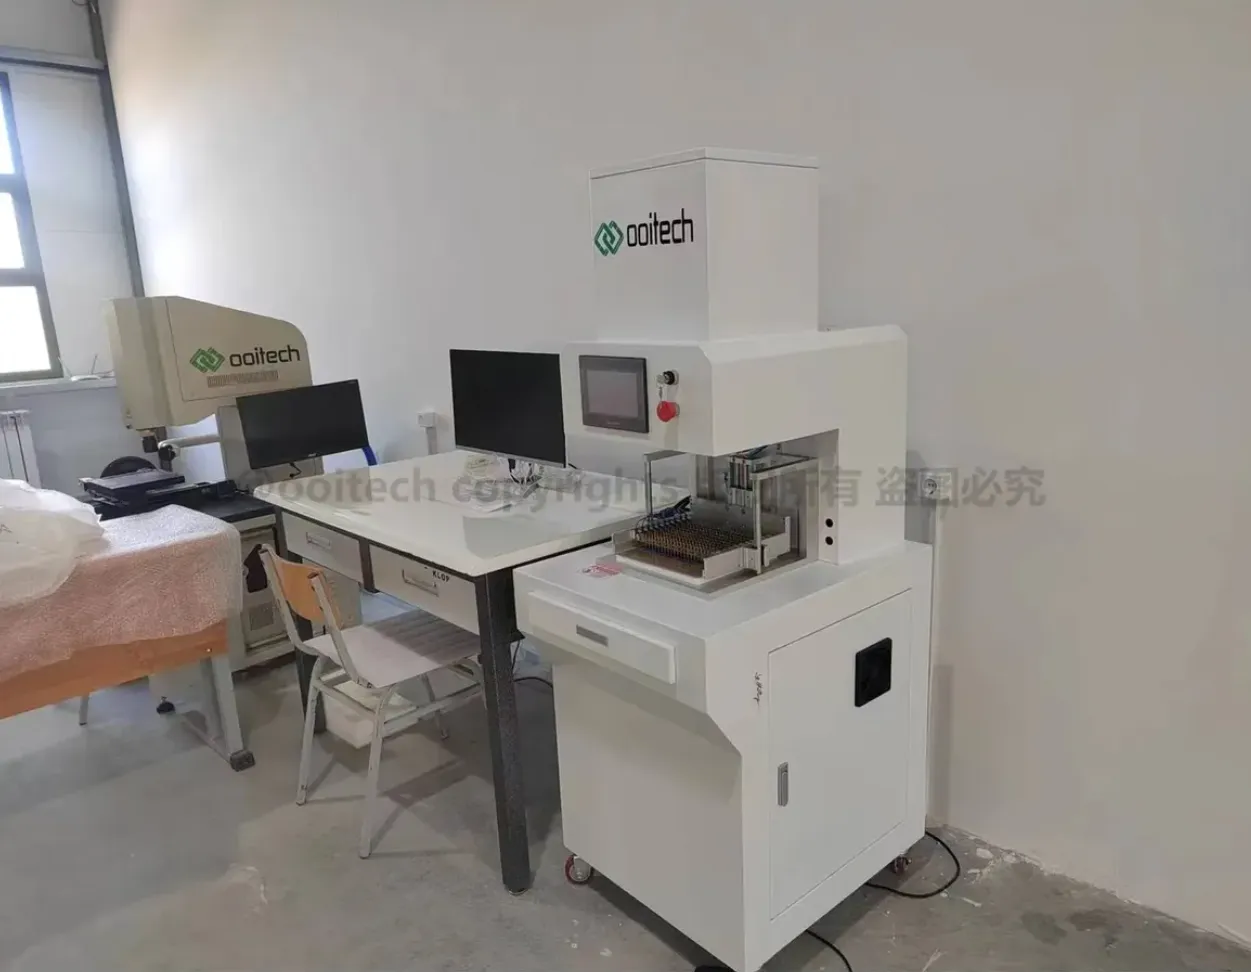
Bước 1: Kiểm Tra Đầu Vào và Phân Loại Pin
Pin BC đến từ nhà máy pin dưới dạng phần tư, kích thước đầy đủ hoặc cắt đôi, tùy theo thiết kế module. Bước đầu tiên giống với bất kỳ dây chuyền module nào:
Kiểm tra ngoại quan để tìm vết nứt vi mô, sứt mẻ, nhiễm bẩn hoặc biến đổi màu sắc
Kiểm tra I-V cho Voc, Isc, Pmax và hệ số lấp đầy
Điện phát quang (EL) để phát hiện vết nứt vi mô, ngón tay bị gãy, hiện tượng shunt hoặc vùng chết
Phân loại và chia bin pin theo cấp công suất, thường là các bin 1-2.5W, và với pin BC còn theo độ đồng đều màu sắc, vì mặt trước trần khiến bất kỳ sai lệch màu nào cũng rất dễ thấy
Thách thức riêng của BC: không có kim loại mặt trước, tính nhất quán màu sắc là tất cả, đặc biệt với dân dụng và BIPV nơi ngoại hình quyết định việc bán. Nhiều nhà sản xuất BC dùng các bin màu chặt hơn, đôi khi phân loại tùy chỉnh bằng máy đo màu đọc giá trị Lab*, so với module thông thường.
Bước 2: Nối Chuỗi / Kết Nối Pin - Trái Tim của Sản Xuất Module BC
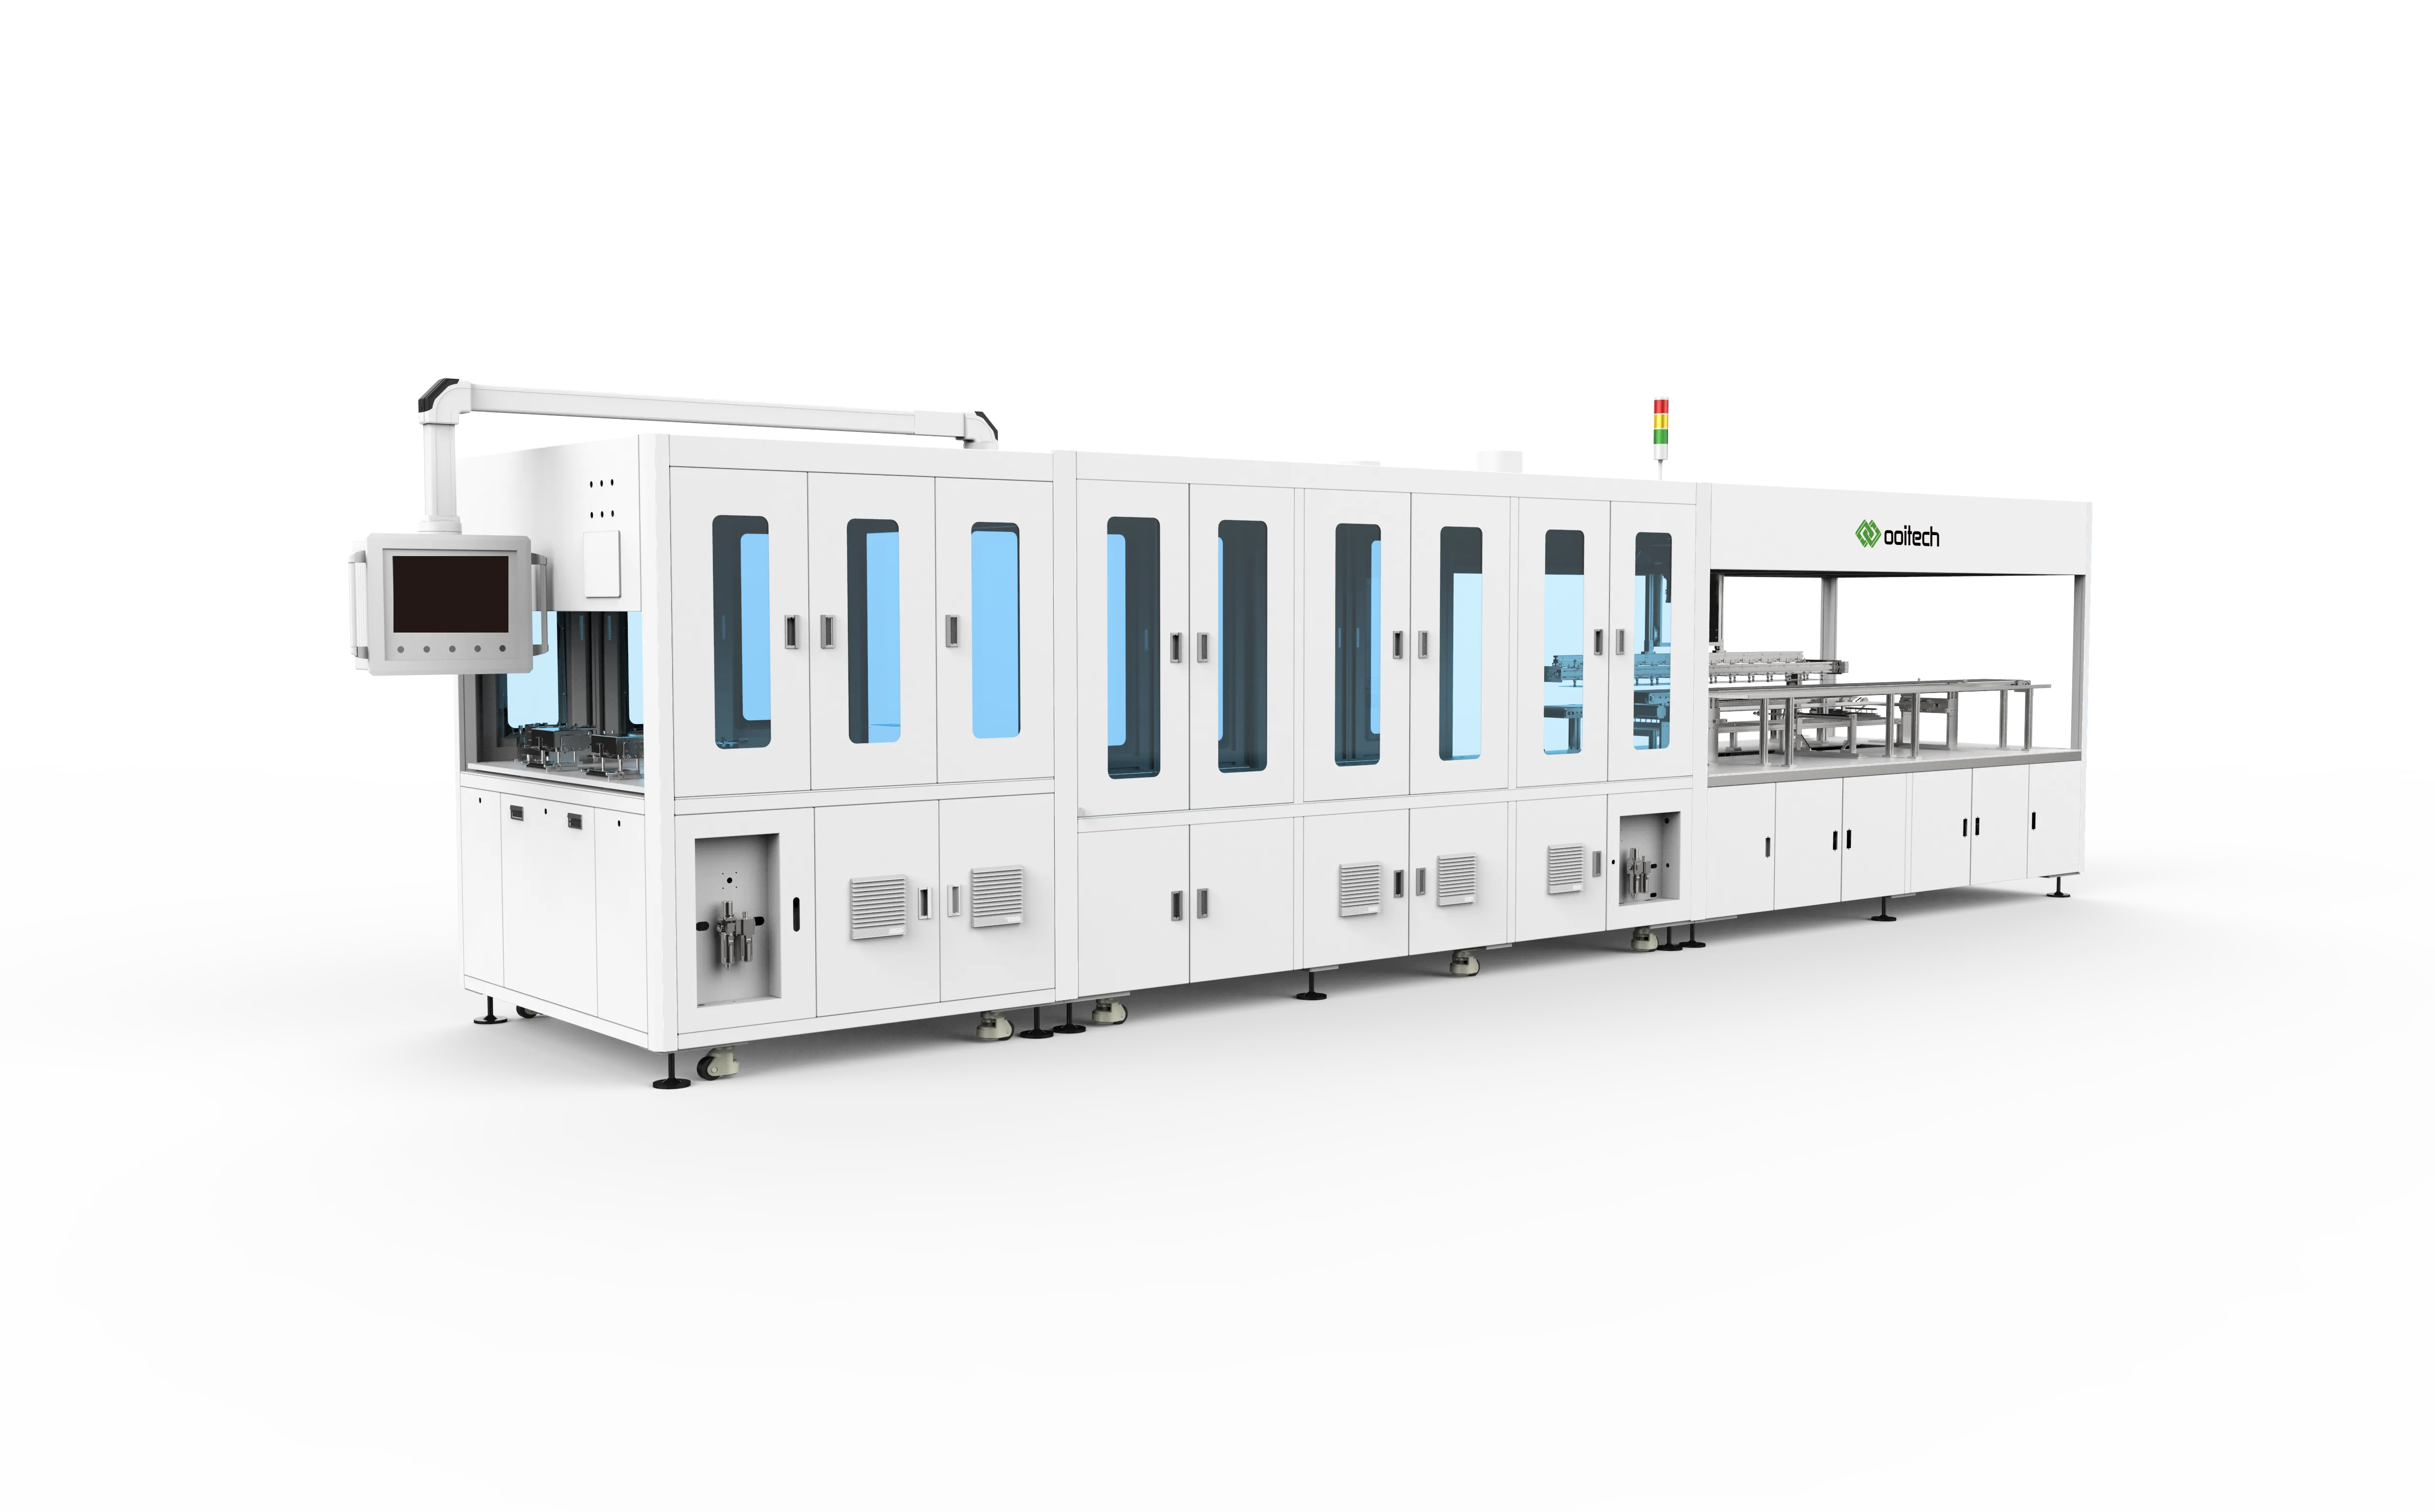
Đây là nơi module BC tách biệt mạnh nhất so với loại thông thường, và là nơi hầu hết các đổi mới thiết bị gần đây diễn ra.
2.1 Thách Thức Kết Nối
Trên pin thông thường bạn hàn một ribbon phẳng ngang qua các busbar mặt trước và gấp nó ra mặt sau của pin kế tiếp. Hình học dễ dàng.
Trên pin BC, cả tiếp điểm dương và âm đều nằm ở mặt sau theo mô hình xen kẽ. Vậy nên:
Một ribbon gấp từ trước ra sau đơn giản sẽ không hoạt động
Việc kết nối phải bắc cầu các dải tiếp điểm mặt sau của các pin lân cận
Bước, chiều rộng và căn chỉnh của dải là đặc thù của từng nhà sản xuất
Lệch căn chỉnh trong quá trình nối gây tổn thất điện trở nối tiếp hoặc ngắn mạch
Hai phương pháp kết nối chiếm ưu thế trong sản xuất hàng loạt hiện nay.
Phương án A: Nối Chuỗi bằng Keo Dẫn Điện (CA)
Được các nhà sản xuất như Aiko Solar ủng hộ cho module ABC của họ, phương pháp này dùng keo dẫn điện (ECA), một loại epoxy chứa bạc, thay vì hàn.
Quy trình:
Một bộ phân phối chính xác đặt một lượng keo dẫn điện được kiểm soát lên các dải tiếp điểm mặt sau
Bộ kết nối, một ribbon đồng mạ thiếc phẳng hoặc một mạch in linh hoạt (FPC), được đặt lên keo
Cụm linh kiện được đóng rắn trong lò nhiệt độ thấp, khoảng 150-180C trong 1-3 phút, hoặc trong quá trình ép laminate
Ưu điểm:
Xử lý ở nhiệt độ thấp, nên ít gây ứng suất nhiệt lên tế bào hơn, điều này quan trọng khi tấm wafer tiến tới 130 micron và thấp hơn
Không tiếp xúc với mỏ hàn, nên ít vết nứt vi mô hơn
Khả năng bước mịn xuống dưới mức milimét, phù hợp với mẫu đan xen mịn
Keo dính đã đóng rắn vẫn hơi dẻo và hấp thụ ứng suất chu kỳ nhiệt tốt hơn so với mối hàn cứng
Nhược điểm:
ECA chứa bạc rất đắt
Đóng rắn làm tăng thời gian chu kỳ, mặc dù đóng rắn nội tuyến trong quá trình ép laminate sẽ giúp ích
Độ tin cậy lâu dài của mối nối ECA vẫn đang được chứng minh ở quy mô lớn, mặc dù dữ liệu thử nghiệm tăng tốc ban đầu có vẻ tốt
Phương án B: Hàn Zero-Busbar (0BB) / Công nghệ Smart Wire
Con đường truyền thống hơn, được các nhà sản xuất như LONGi sử dụng cho các mô-đun dựa trên HPBC, thường với hàn nhiệt độ thấp hoặc phương pháp SmartWire.
Quy trình:
Dây tròn siêu mảnh, khoảng 0,2-0,35mm, hoặc dây dẹt (SmartWire) được đặt sẵn trong khung mang
Tế bào BC được đặt mặt hướng lên, mặt sau lộ ra, lên cụm dây
Một thermode (thanh nóng) hoặc gia nhiệt hồng ngoại nhanh chóng làm chảy mối hàn trên dây để liên kết nó với các dải mặt sau
Dây đi đến tế bào tiếp theo
Ý tưởng chính là 0BB, không busbar. Thay vì hàn một dải dày qua các busbar rời rạc, hàng chục dây siêu mảnh tiếp xúc trực tiếp với các ngón tiếp xúc mặt sau mịn, nên không cần busbar dày.
Ưu điểm:
Dựa trên thiết bị hàn hiện có, nên capex thấp hơn
Mối hàn được hiểu rõ, nên độ tin cậy cao
Dây 0BB phù hợp với mẫu đan xen
Nhược điểm:
Cần kiểm soát nhiệt chính xác, quá nhiều nhiệt sẽ làm hỏng tấm wafer mỏng
Căn chỉnh dây với tiếp xúc rất chặt và quan trọng
Điện trở nối tiếp hơi cao hơn CA trong một số thiết lập
Thiết bị Stringing: Thế hệ mới nhất
Tính đến 2026-2027, các nhà cung cấp hàng đầu cho stringing BC bao gồm:
| Nhà cung cấp thiết bị | Công nghệ | Tính năng chính |
|---|---|---|
| SC Solar (hoặc Jinchen) | CA Stringing + 0BB | Phân phối CA tốc độ cao,<0,5s/tế bào |
| Autowell | Hàn 0BB | SmartWire đa dây tương thích với BC |
| Leadmicro / Lead Intelligence | 0BB + CA hybrid | Nền tảng linh hoạt cho cả hai công nghệ |
| Teamtechnik (Đức) | Stringer đa dây | Đã được chứng minh trong sản xuất Maxeon IBC |
| ooitech | Dây chuyền BC 0BB | Dây chuyền mô-đun BC Trung Quốc |
Stringing tế bào BC chạy chậm hơn khoảng 10-15% so với tế bào thông thường do căn chỉnh chặt hơn, nhưng các nhà cung cấp đang thu hẹp khoảng cách đó nhanh chóng.
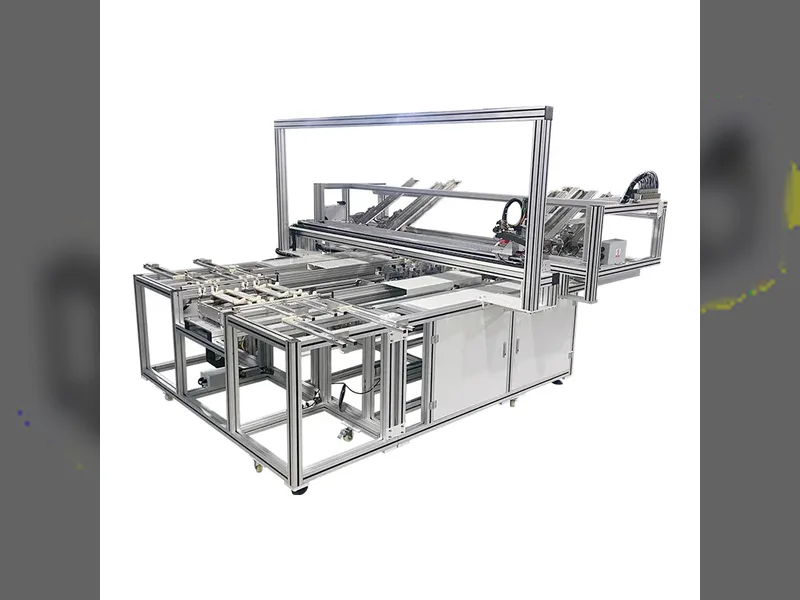
Bước 3: Bố trí chuỗi và hình thành ma trận
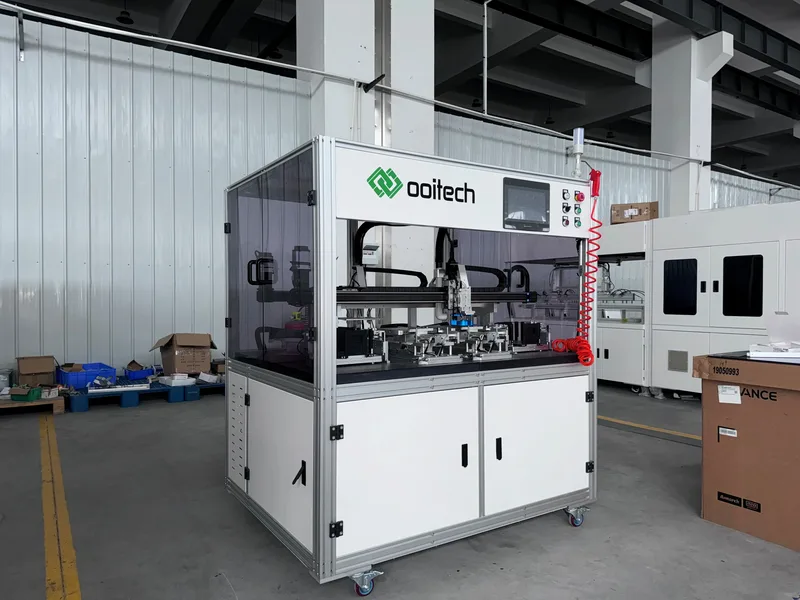
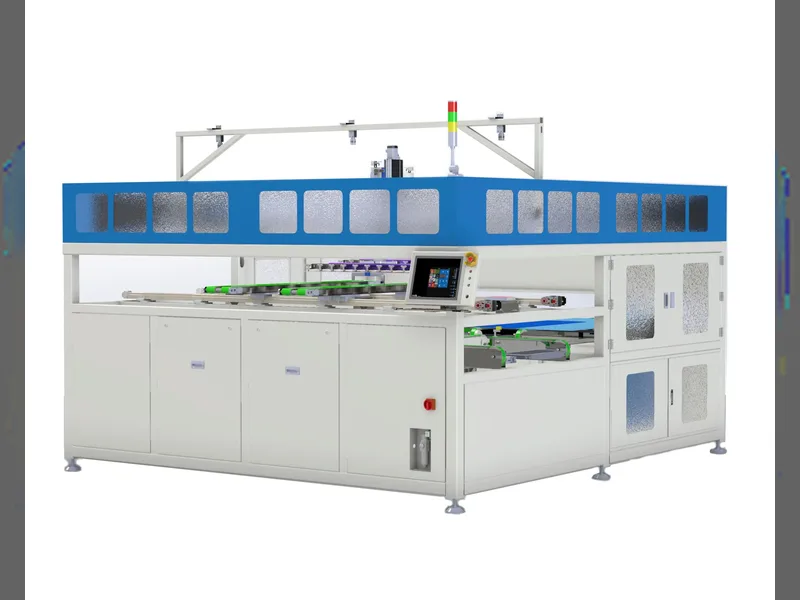
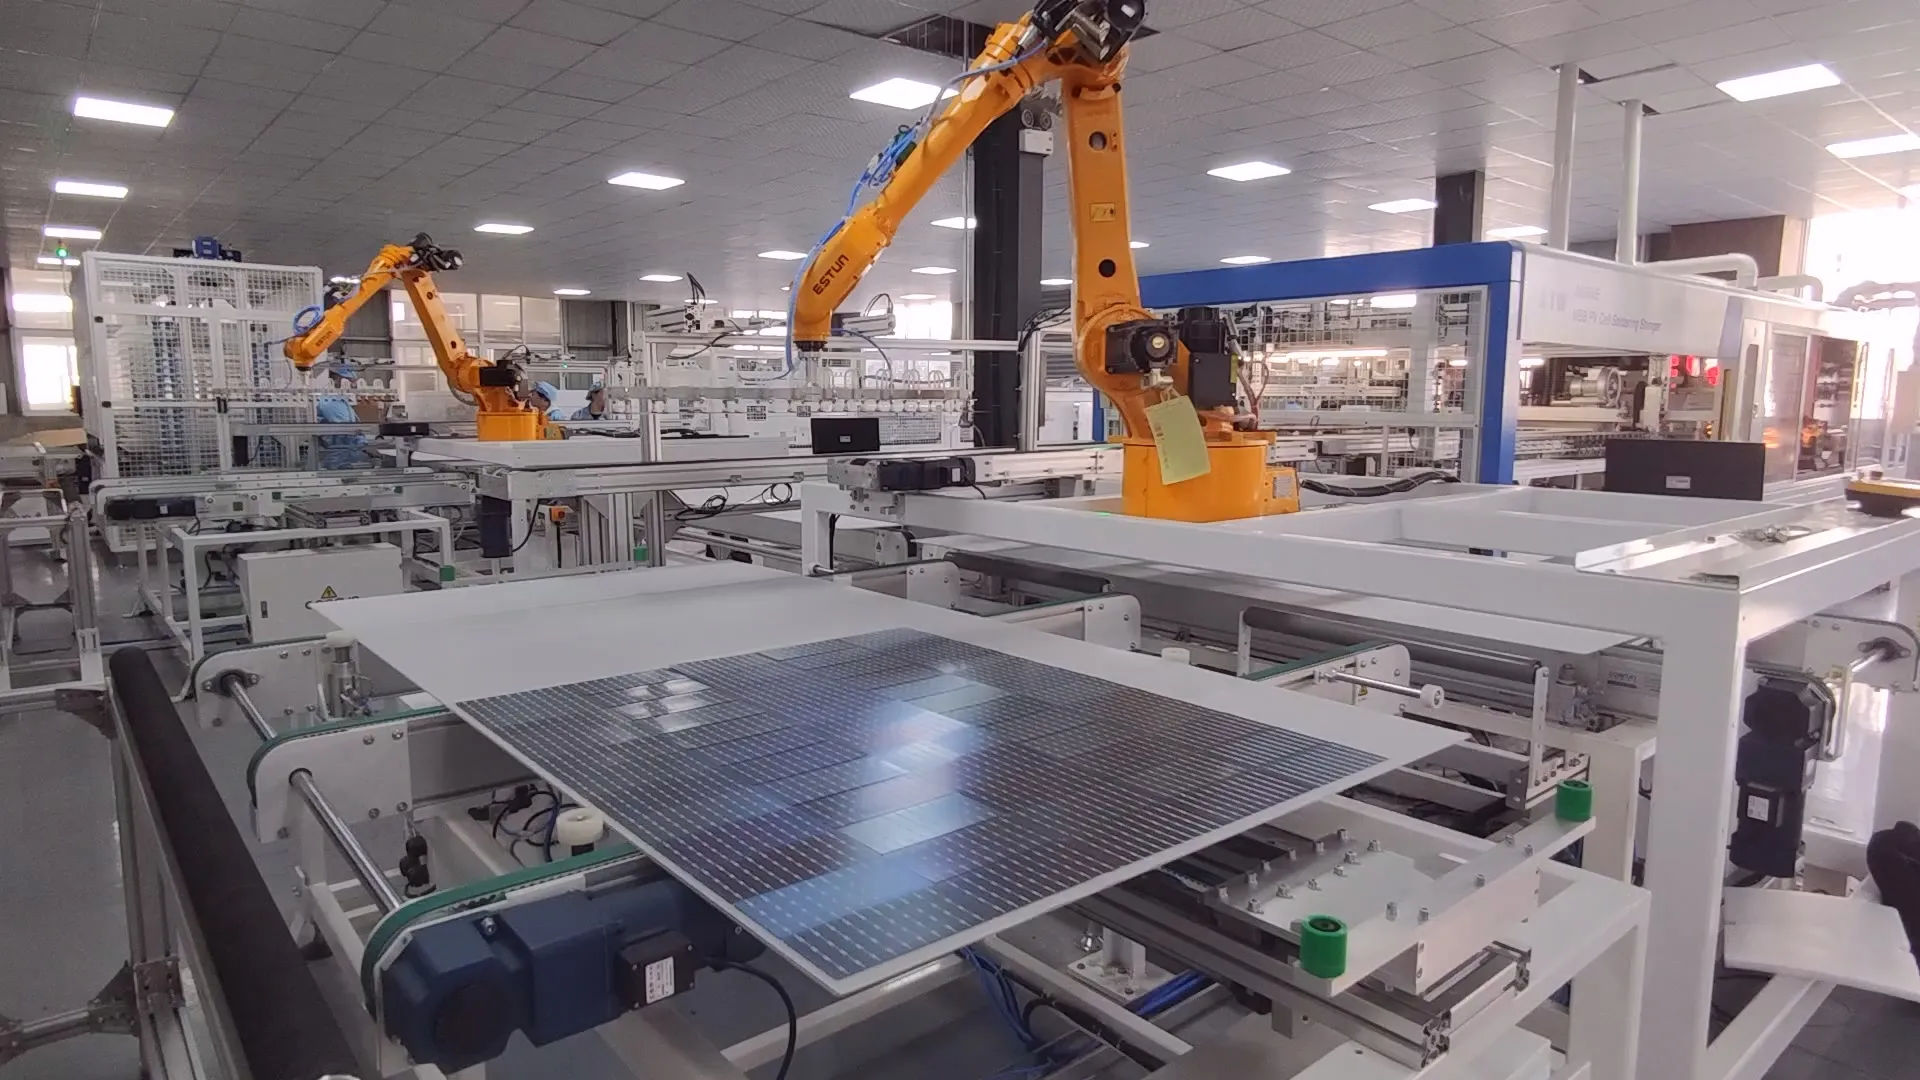 Máy xếp lớp | Hệ thống xếp lớp mô-đun năng lượng mặt trời tự động - Ooitech" title="Từ pin đến mô-đun: Quy trình sản xuất mô-đun năng lượng mặt trời tiếp xúc mặt sau (BC)"/>
Khi các chuỗi BC được hình thành, thường là tế bào 2xN cho bố cục cắt đôi, chúng đi vào ma trận mô-đun:
Kính đơn (kính/backsheet) hoặc kính đôi (kính/kính), loại sau ngày càng phổ biến cho BC nhắm đến độ tin cậy cao và BIPV
Các chuỗi được đặt trên lớp encapsulant mặt sau theo đúng hướng nối tiếp
Khoảng cách chuỗi theo kích thước mô-đun, ví dụ mô-đun 72 tế bào dựa trên M10 có kích thước khoảng 2278 x 1134 mm
Cân nhắc đặc thù cho BC: Tế bào BC đẩy dòng điện cao hơn một chút, nhờ không có che bóng mặt trước, và không có busbar mặt trước như dấu hiệu thị giác. Vì vậy bố cục thường thêm kiểm tra quang học để xác nhận cực tính tế bào trước khi ép laminate. Một tế bào BC bị lật dễ bị bỏ sót hơn so với tế bào tiếp xúc mặt trước có busbar rõ ràng.
Bước 4: Bussing và hàn đầu nối chéo
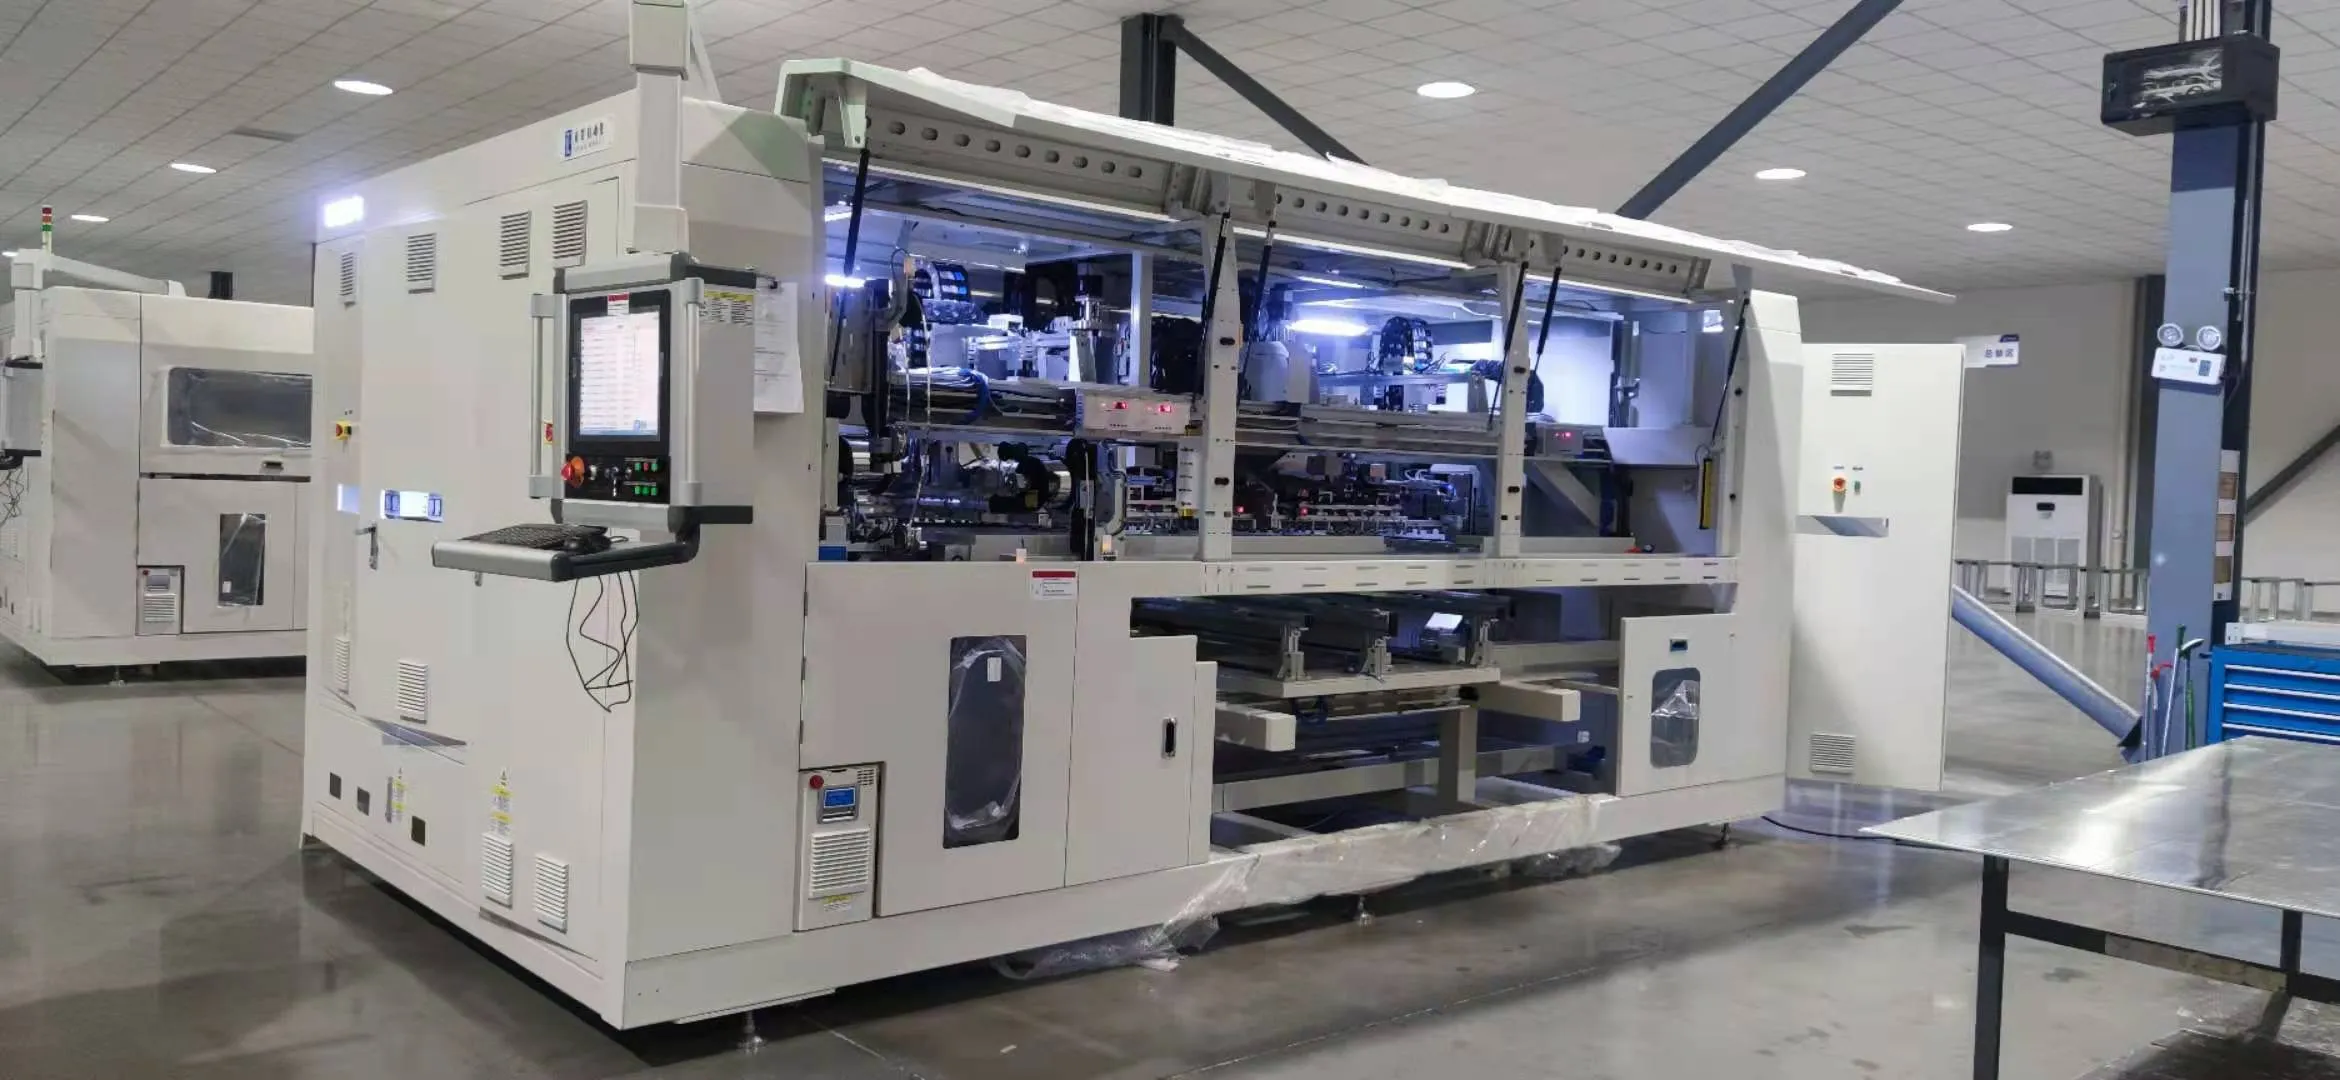
Sau khi bố trí, các dải bus chính kết nối các chuỗi nối tiếp để tăng điện áp.
Đối với mô-đun BC:
Gắn dải bus tuân theo nguyên tắc tương tự như mô-đun thông thường, dải được hàn vào các pad busbar ở cạnh tế bào
Tế bào BC thường có các pad busbar chuyên dụng ở các cạnh, rộng hơn các ngón đan xen mịn, nên hàn bus vẫn dễ quản lý với thiết bị thông thường
Một số thiết kế BC sử dụng đầu nối chuỗi tích hợp được gắn trong quá trình stringing, có thể bỏ bước bussing riêng
Biến thể mới nhất, hybrid shingled + BC: một số nhà sản xuất đang thử nghiệm BC shingled, cắt tế bào BC thành các dải và chồng lên nhau, nên không cần dải bus riêng. Keo dẫn điện tại mỗi điểm chồng tạo kết nối nối tiếp. Vẫn còn niche vào năm 2025, nhưng hứa hẹn cho bố cục mật độ cao.
Bước 5: Lay-Up (Encapsulant + Kính + Backsheet/Cụm kính)
Lay-up trông rất giống mô-đun thông thường.
Đối với mô-đun BC kính/backsheet:
Tấm encapsulant mặt sau, EVA hoặc POE, 0,45-0,5mm, được đặt trên bàn lay-up
Các chuỗi/ma trận BC được định vị trên đó
Tấm encapsulant mặt trước được đặt lên các tế bào
Kính mặt trước, được tôi luyện và phủ AR để truyền tối đa, được đặt lên trên
Đối với mô-đun BC kính/kính, ngày càng phổ biến:
Kính mặt trước, encapsulant mặt trước, ma trận tế bào, encapsulant mặt sau, kính mặt sau (trong suốt để tăng lợi ích bifacial hoặc mờ đục)
Ghi chú encapsulant đặc thù cho BC:
POE (Polyolefin Elastomer) được ưu tiên mạnh hơn EVA cho BC vì truyền hơi nước thấp hơn, bảo vệ các tiếp xúc mặt sau khỏi ăn mòn ẩm; khả năng chống PID tốt hơn, điều này quan trọng khi toàn bộ kiến trúc điện nằm ở mặt sau; và độ bám dính mạnh hơn với bề mặt kim loại hóa mịn ở mặt sau
Độ đồng đều độ dày encapsulant quan trọng hơn ở đây, vì dòng chảy không đều tạo ra khác biệt quang học ở mặt trước, mặt trưng bày của mô-đun BC. Encapsulant không nhất quán có thể để lại bong bóng hoặc khuyết tật vết nước rõ thấy trên mặt trước không có busbar
Bước 6: Ép laminate
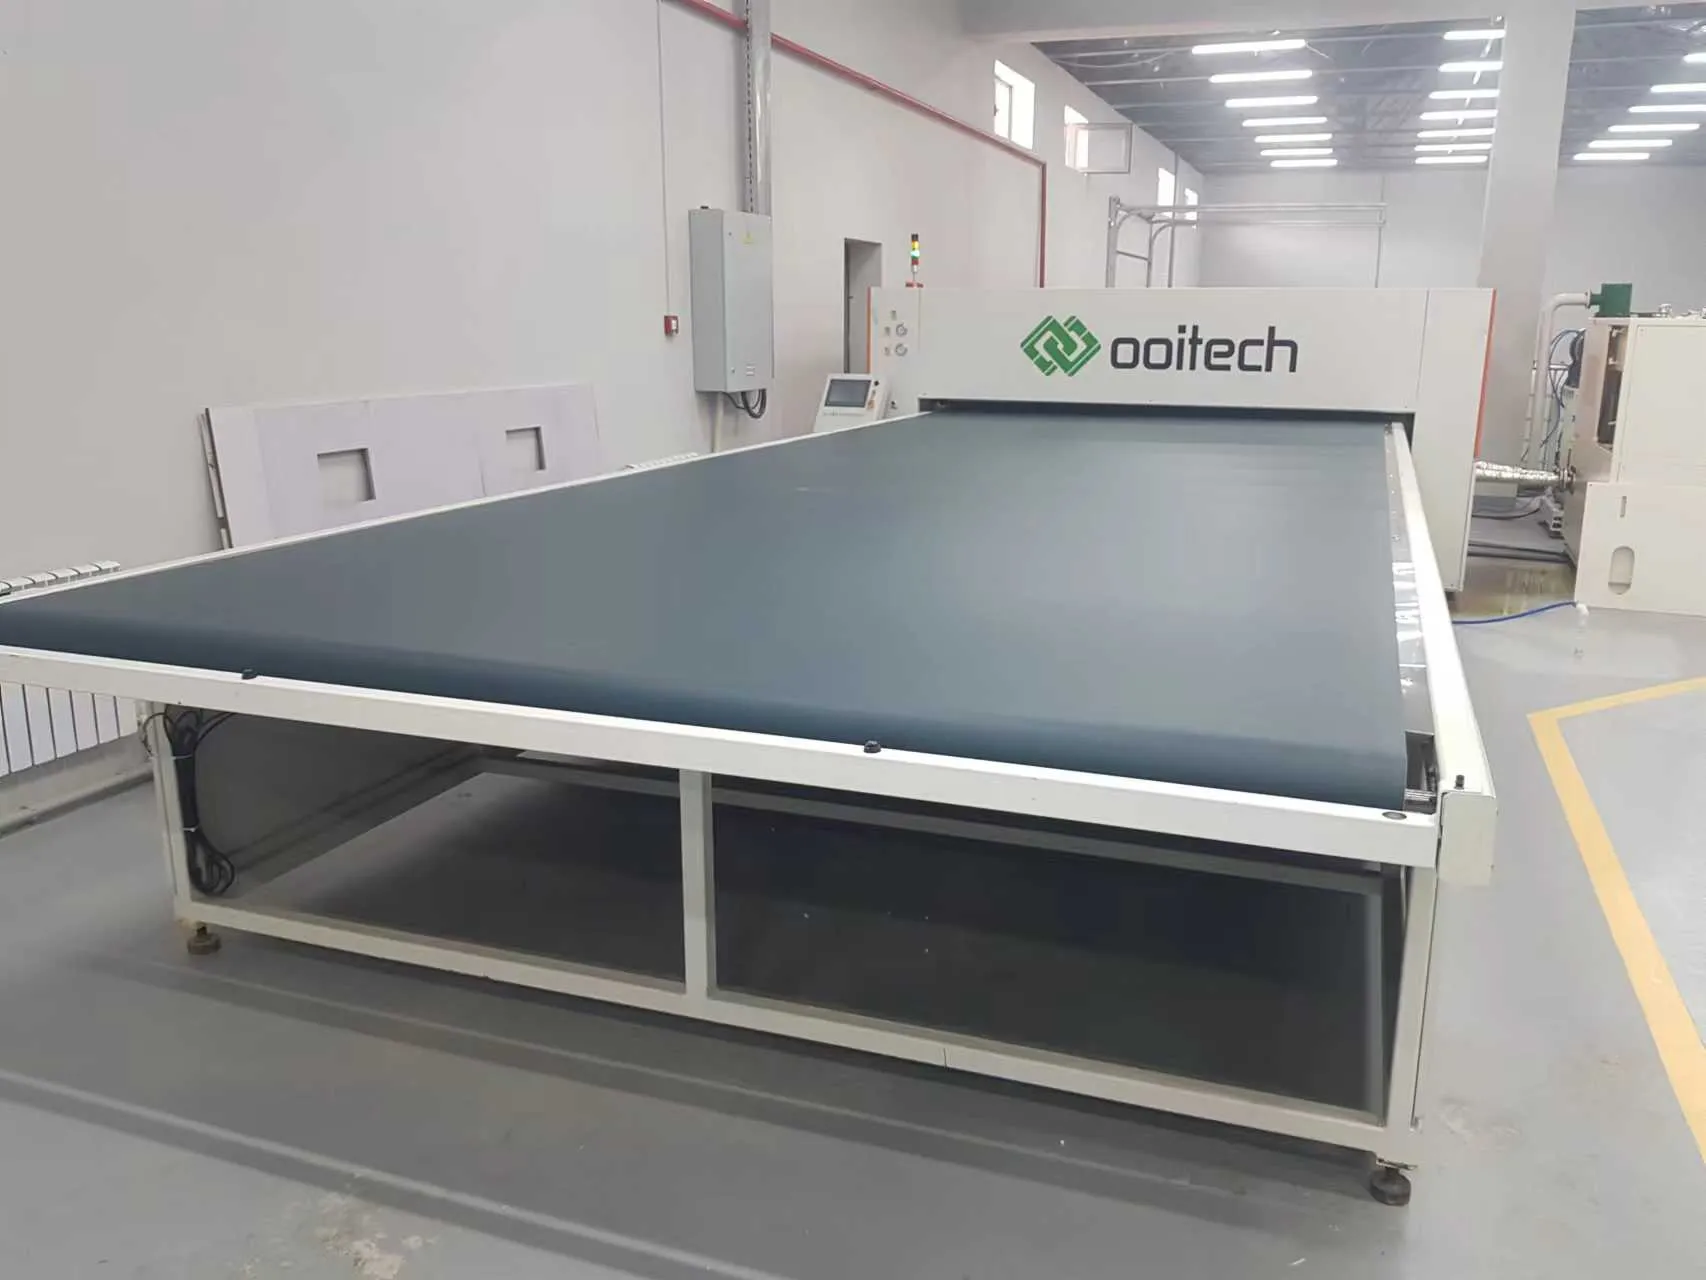
Chồng pin đi vào máy ép laminate, có thể nói là cỗ máy quan trọng nhất trên bất kỳ dây chuyền module nào.
Một quy trình ép laminate điển hình cho module BC:
| Giai đoạn | Nhiệt độ | Chân không | Áp suất | Thời gian |
|---|---|---|---|---|
| Gia nhiệt sơ bộ | 135-145C | Chân không hoàn toàn (<1 mbar) | - | 3-5 phút |
| Tạo gel | 145-150C | Chân không hoàn toàn | - | 5-8 phút |
| Đóng rắn / Ép | 145-155C | Xả chân không | 0,8 atm (màng silicone) | 12-18 phút |
| Làm nguội | <80C | - | Duy trì áp suất | 5-10 phút |
Tổng thời gian chu trình: 25-40 phút tùy thuộc vào chất đóng gói và máy ép laminate.
Những thách thức ép laminate đặc thù của BC:
Không khí bị giữ lại tại các tiếp điểm mặt sau. Hình dạng ngón tay đan xen tạo ra vi địa hình giữ không khí trong quá trình ép laminate. Các nhà sản xuất hàng đầu sử dụng màng chất đóng gói có kết cấu hoặc vi kênh, đôi khi gọi là chất đóng gói thoát khí, để không khí thoát ra dễ dàng hơn trong các giai đoạn chân không.
Đóng rắn keo dẫn điện. Nếu công đoạn nối chuỗi dùng CA, ép laminate đảm nhận hai nhiệm vụ cùng lúc: đóng gói module và đóng rắn keo. Quy trình phải đưa keo đến độ đóng rắn hoàn toàn, khoảng 150C trong hơn 10 phút, mà không làm chín chất đóng gói.
Quản lý độ cong của pin. Pin BC, đặc biệt là pin mỏng từ 140 micron trở xuống, có thể cong nhẹ do ứng suất không đối xứng từ lớp kim loại hóa mặt sau. Ép laminate phải hấp thụ độ cong đó mà không làm dịch chuyển khoảng cách giữa các pin, vì vậy độ nhớt của chất đóng gói trong giai đoạn tạo gel được tinh chỉnh cẩn thận.
Thiết bị máy ép laminate cho module BC. Các thương hiệu lớn tương tự phục vụ cả dây chuyền thông thường và dây chuyền BC, nhưng máy ép laminate tinh chỉnh cho BC mang lại chân không nâng cao (hai giai đoạn xuống <0,5 mbar), độ đồng đều nhiệt độ chặt chẽ hơn (khoảng ±1,5C trên toàn bàn), và các cấu hình áp suất màng có thể lập trình, từ ép nhẹ đến ép toàn lực.
Bước 7: Cắt viền, Làm sạch cạnh và Đóng khung
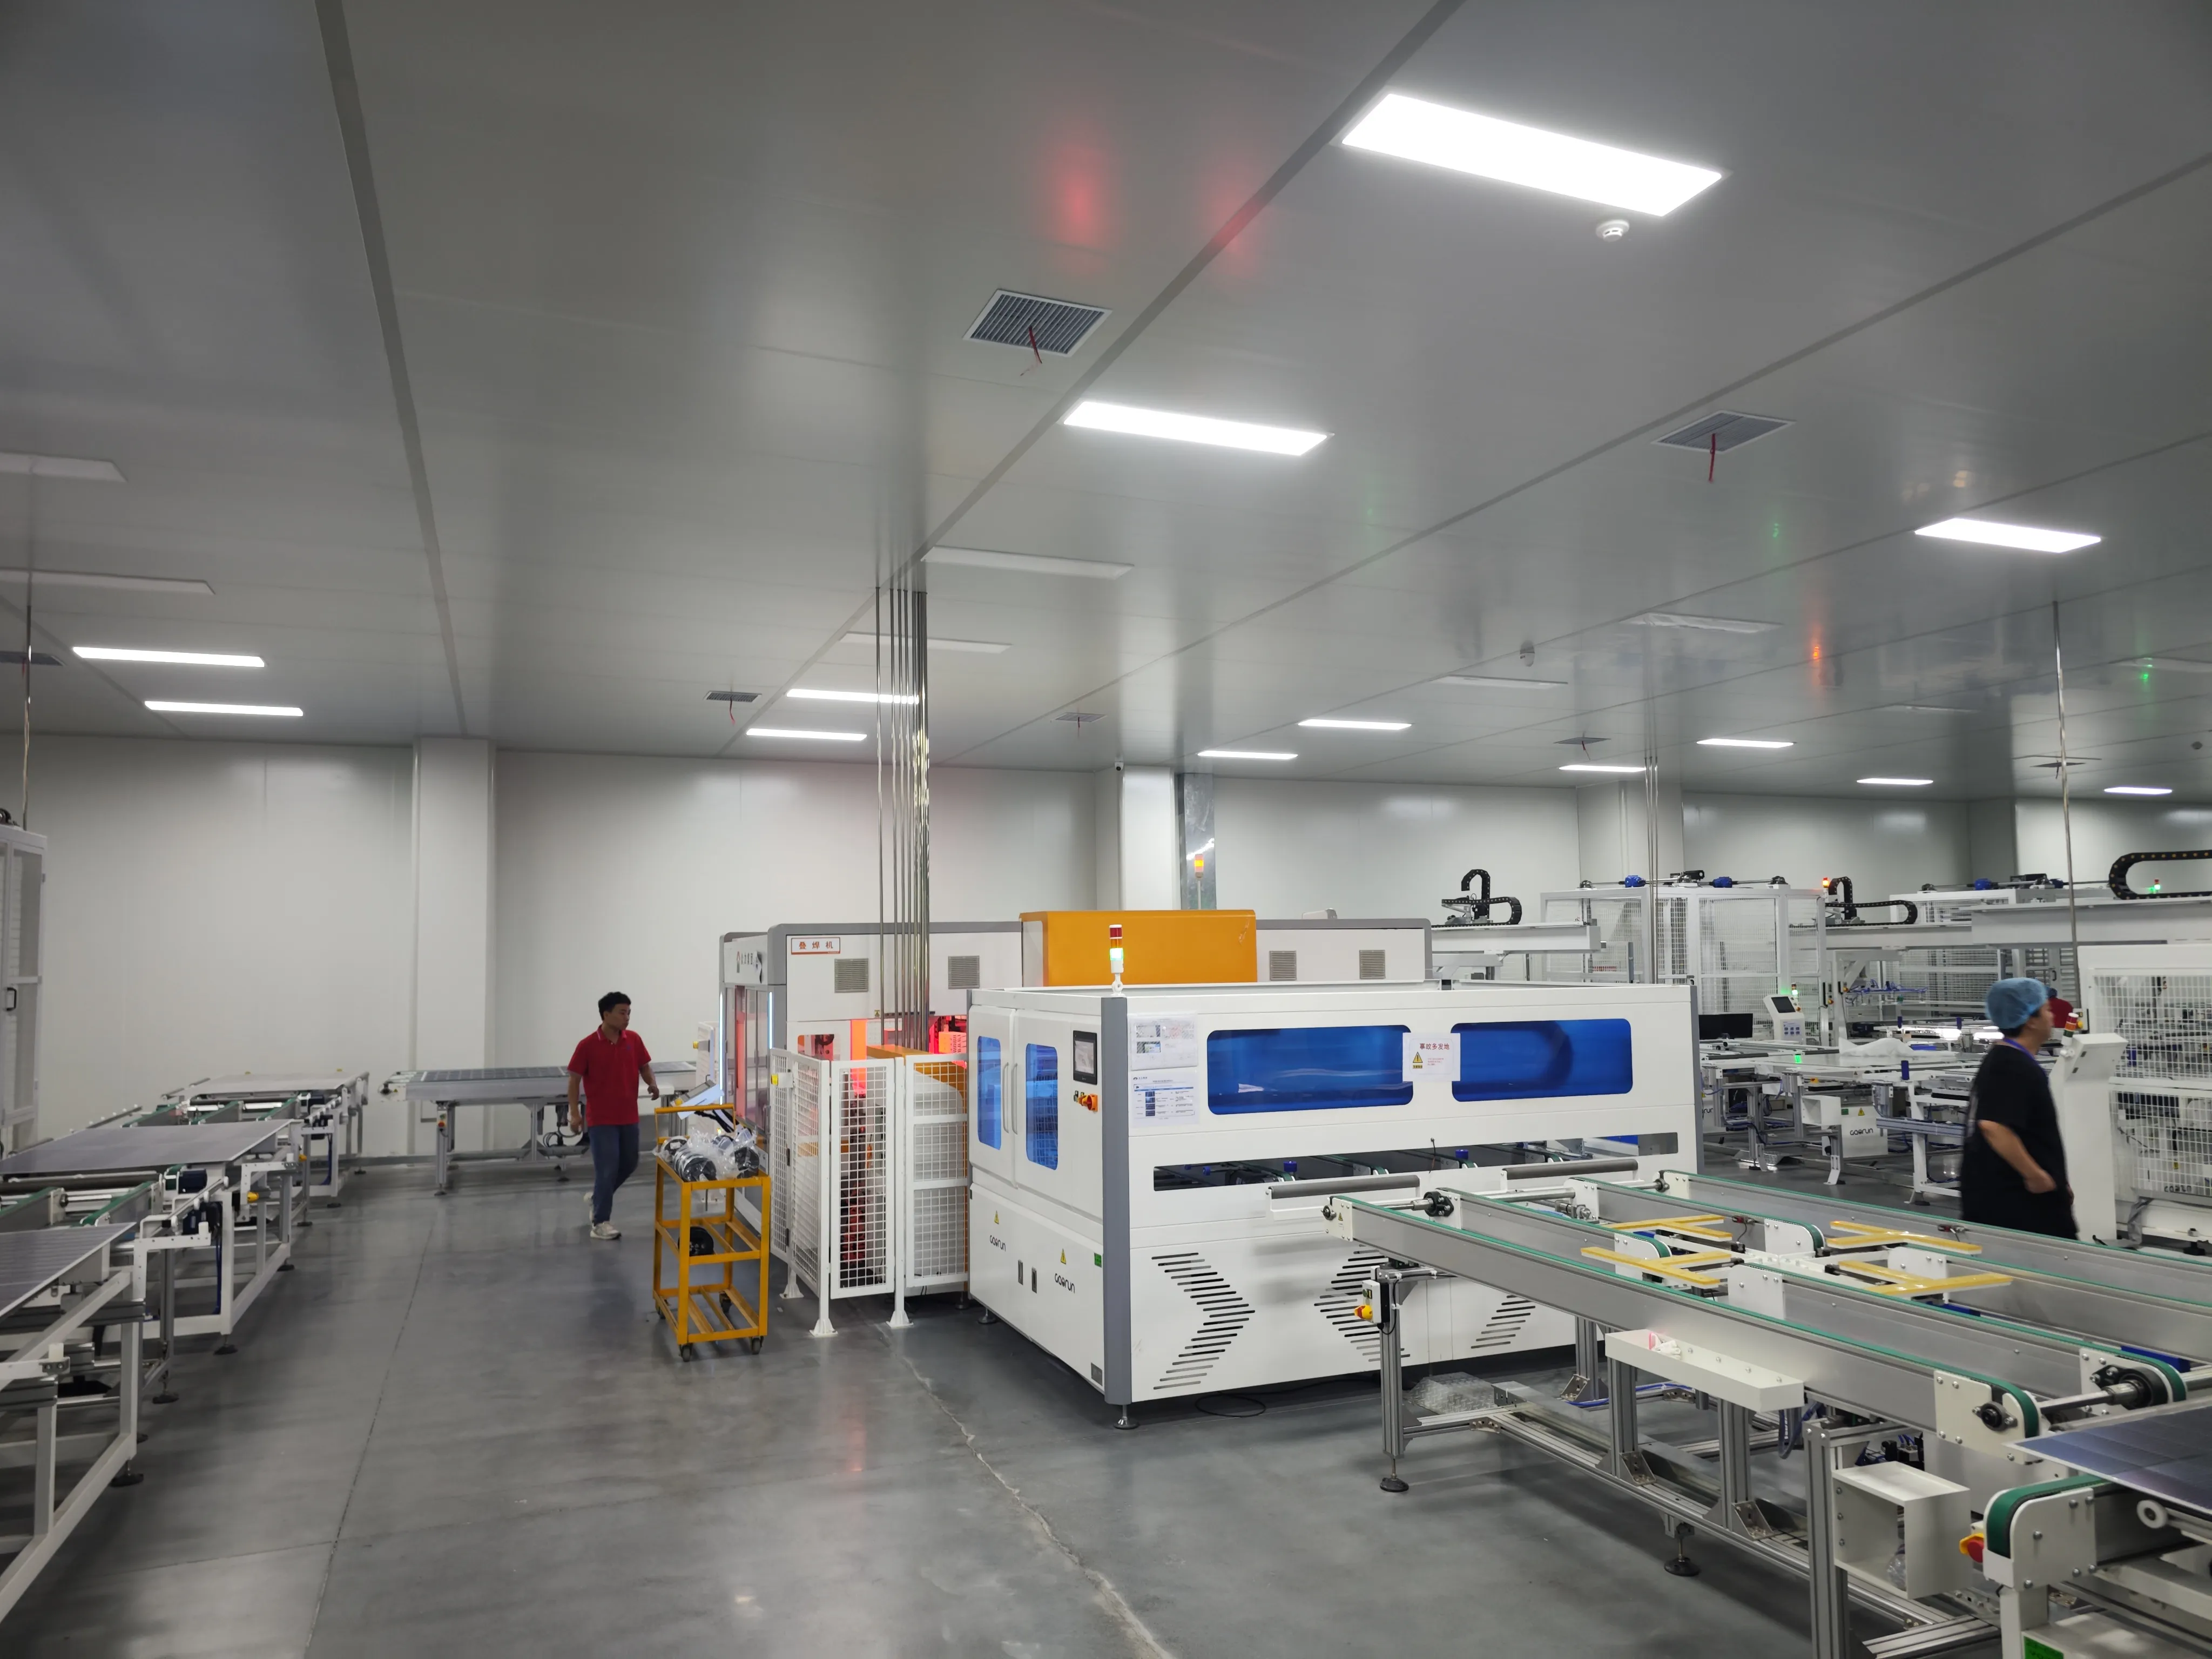
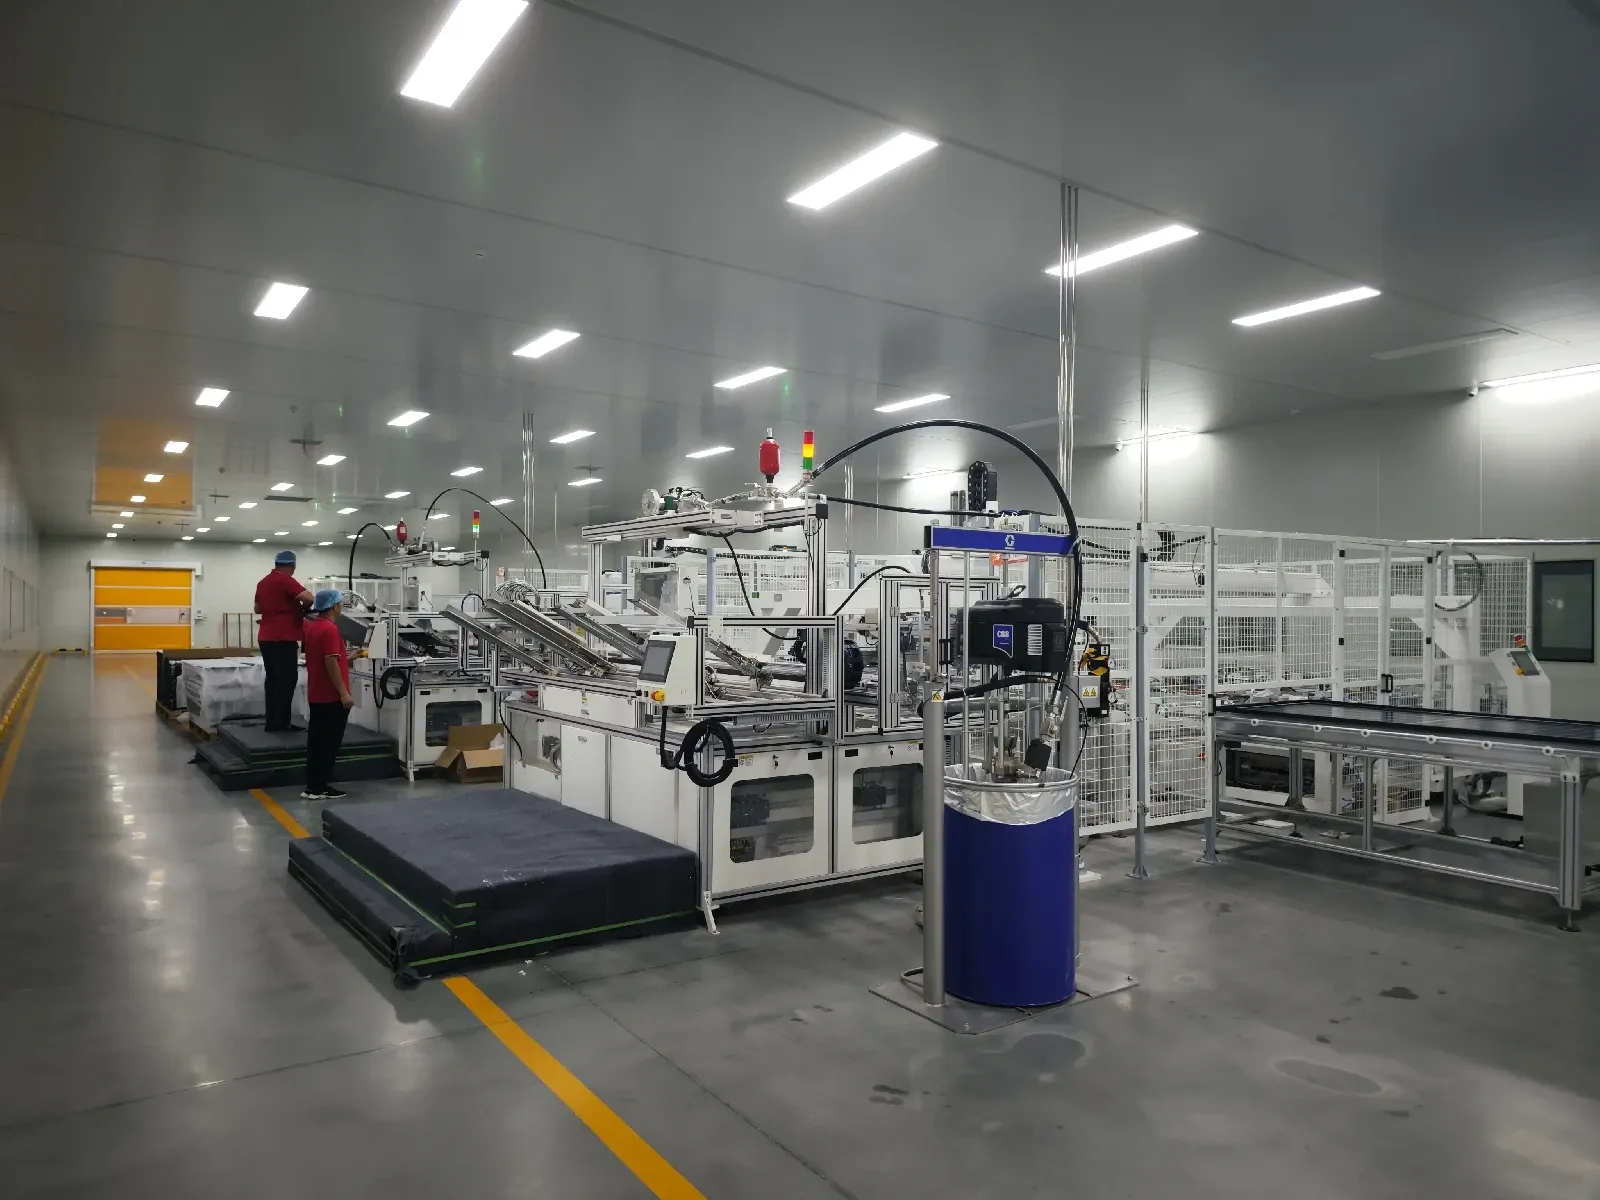
Sau khi ép laminate, module được:
Cắt viền, loại bỏ chất đóng gói tràn qua mép kính
Mài/hàn cạnh để đảm bảo an toàn và cắt bỏ các điểm ứng suất
Gắn khung bằng keo silicone hoặc ép gấp cơ học
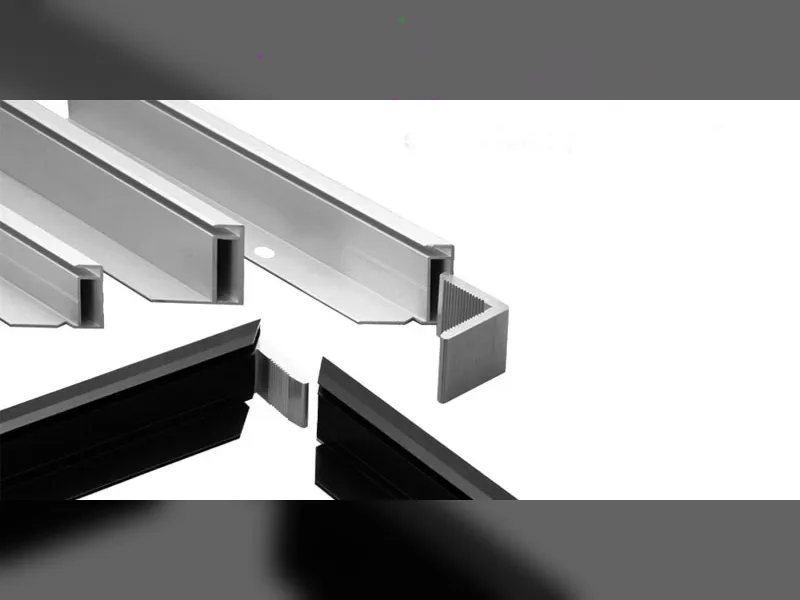
Đóng khung đặc thù cho BC. Module BC thường là sản phẩm cao cấp cho mái nhà dân dụng, BIPV và thương mại cao cấp, nên vẻ ngoài của khung được coi trọng hơn. Khung đen, anod hóa hoặc sơn, là tiêu chuẩn để giữ vẻ ngoài toàn đen. Một số module BC không dùng khung mà chỉ dùng keo niêm phong cạnh, đặc biệt cho BIPV. Cấu hình khung có thể mỏng hơn hoặc dùng mối nối góc gọn gàng hơn để phù hợp với vẻ ngoài bóng bẩy của pin.
Bước 8: Hộp đấu nối Lắp đặt
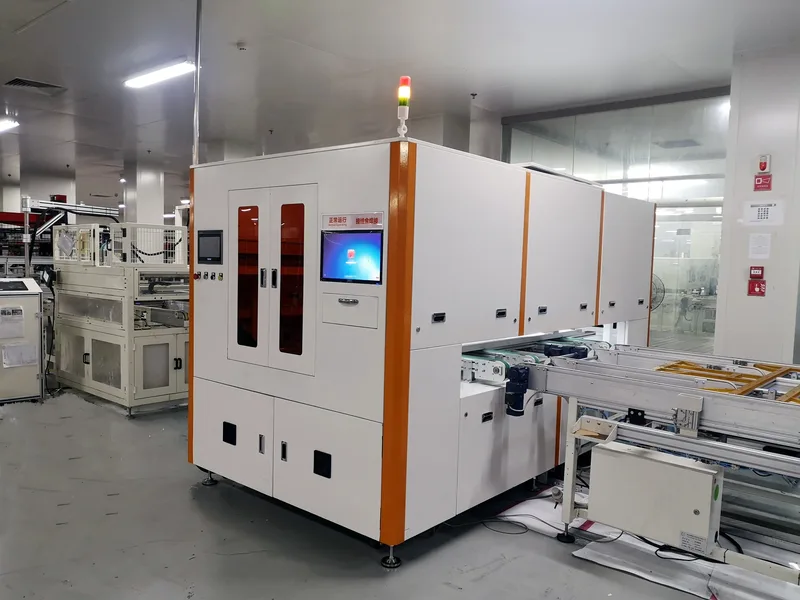
Hộp nối được gắn ở mặt sau và kết nối với các dải bus.
Đối với module BC, các hộp nối có cấu hình nhỏ, độ nổi thấp được ưu tiên, cũng vì vẻ ngoài và sự phù hợp với BIPV. Một số nhà sản xuất sử dụng thiết kế hộp nối tích hợp với diode bỏ qua được nhúng trong module thay vì trong hộp bên ngoài. Hàn hoặc ép gấp các dây dẫn hộp nối vào đuôi dải bus giống như trên module thông thường, nhưng dây dẫn nên được định tuyến tránh xa bề mặt mặt sau dày đặc tiếp điểm để loại trừ mọi nguy cơ đoản mạch.
Bước 9: Đóng rắn và Làm nguội
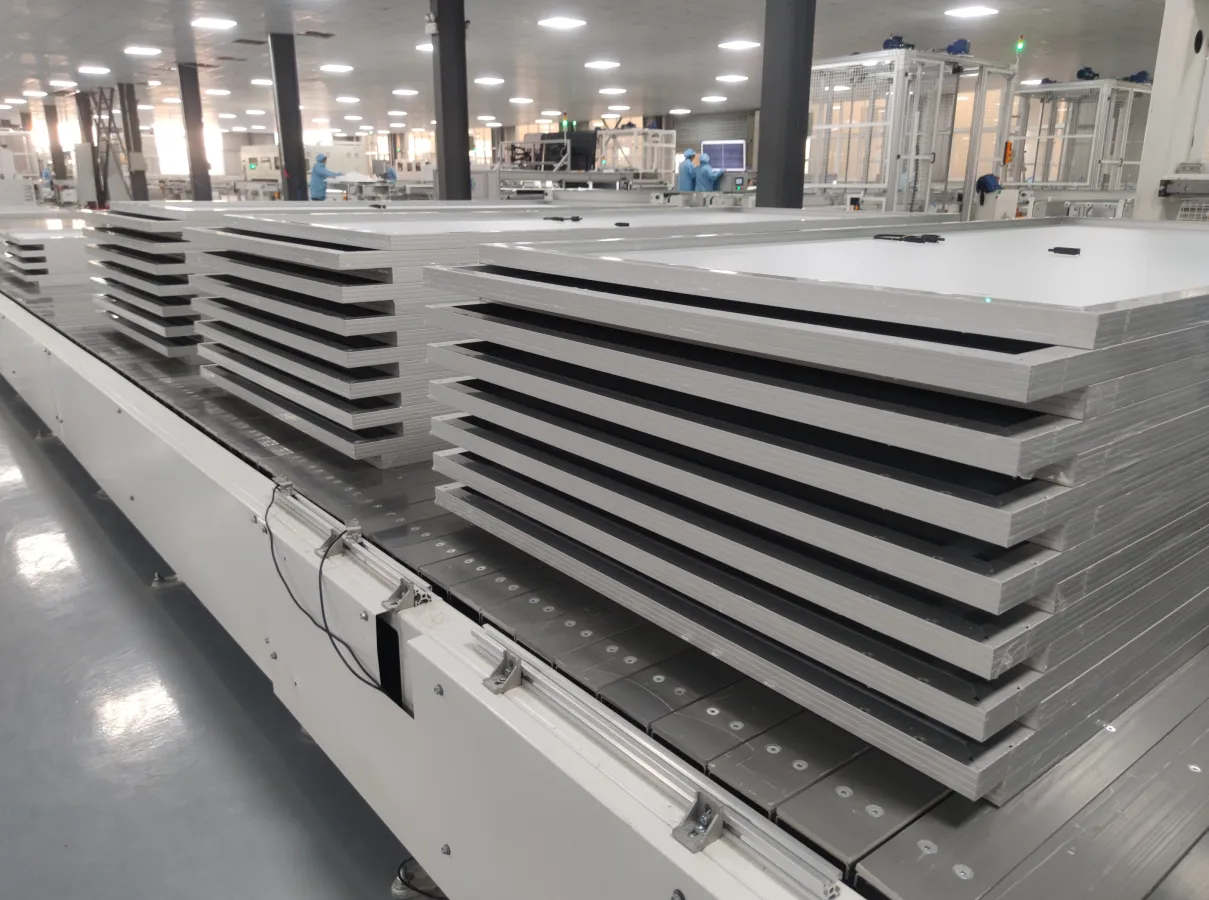
Sau khi đóng khung và lắp hộp nối:
Đóng rắn silicone: 15-30 phút ở nhiệt độ phòng, hoặc nhanh hơn trong đường hầm khí ấm ở 60-80C trong 5-10 phút
Ổn định nhiệt: một số nhà sản xuất cho module đã đóng khung đi qua đường hầm làm nguội có kiểm soát để ổn định chất đóng gói và giải tỏa ứng suất dư trước khi kiểm tra điện
Bước 10: Kiểm tra Flash và Chụp ảnh Điện phát quang (EL)
Cổng chất lượng cuối cùng trước khi đóng gói.
Kiểm tra flash (đường cong I-V). A máy mô phỏng mặt trời, thường là cấp AAA+ theo IEC 60904-9, phát một xung ánh sáng đã hiệu chuẩn (AM1.5G, 1000 W/m2, 25C) và đọc toàn bộ đường cong I-V: Pmax, Voc, Isc, FF và hiệu suất trên diện tích mô-đun.
Module BC thường đạt:
Hiệu suất module 22,5-24,0% cho các định dạng 182mm hoặc 210mm phổ biến
580-620W cho module half-cut 72 cell tiêu chuẩn sử dụng pin M10
Chụp ảnh điện phát quang (EL). Dòng điện được bơm vào dưới phân cực thuận và camera hồng ngoại ghi lại ánh sáng phát ra. Các điểm tối đánh dấu vết nứt vi mô, ngón tay hoặc dải tiếp xúc bị đứt, hiện tượng shunt, hoặc pin chết.
Lưu ý EL đặc thù cho BC. EL cho module BC được chụp từ mặt sau, nơi có các tiếp điểm và đường dẫn dòng điện. Hình ảnh khác với EL pin mặt trước, hình dạng ngón tay đan xen hiện rõ và các khuyết tật trông khác biệt. Người vận hành và hệ thống EL dựa trên AI cần thư viện khuyết tật đặc thù cho BC.

Bước 11: Kiểm tra ngoại quan, Dán nhãn và Đóng gói
Các bước cuối cùng:
Kiểm tra ngoại quan để phát hiện khuyết tật thẩm mỹ, vết xước kính mặt trước, lỗi khung, keo tràn
Dán nhãn với dữ liệu điện, chứng nhận (IEC 61215, IEC 61730, MCS, UL và v.v.), số sê-ri, ngày sản xuất
Đóng gói, thường 30-36 module mỗi pallet, với các miếng bảo vệ góc, được đai và bọc
Vì module BC nằm ở phân khúc cao cấp, các cấp chất lượng thường cao hơn: một số nhà sản xuất kiểm tra EL 100% thay vì lấy mẫu, tiêu chuẩn thẩm mỹ chặt chẽ hơn (không có khuyết tật nhìn thấy trong vùng hoạt động), và đóng gói có thể thêm vật liệu thương hiệu hoặc hướng dẫn lắp đặt cho đối tượng dân dụng.
3. Những cân nhắc chính về Chất lượng và Độ tin cậy cho Module BC
| Thách thức | Nguyên nhân gốc | Biện pháp giảm thiểu |
|---|---|---|
| Ăn mòn tiếp điểm mặt sau | Độ ẩm tấn công các tiếp điểm kim loại hóa | Chất đóng gói POE, thiết kế niêm phong cạnh, kết cấu kính-kính |
| Suy thoái keo dẫn điện | Mỏi do chu kỳ nhiệt của các mối nối CA | Công thức CA tối ưu, thiết kế mối nối giảm ứng suất |
| Nứt vi mô tế bào (tấm wafer mỏng) | Ứng suất cơ học trong quá trình nối chuỗi/ghép lớp | Xử lý ứng suất thấp, CA thay vì hàn, chất đóng gói mỏng hơn |
| PID (Suy giảm do tiềm năng) | Ứng suất điện áp cao lên mối nối mặt sau | Chất đóng gói POE, thiết kế tế bào chống PID, hộp nối tiếp đất |
| Độ đồng đều màu sắc | Biến thể wafer hiển thị trên mặt trước trần | Phân loại màu đầu vào chặt chẽ, tính nhất quán quy trình |
4. Tình hình sản xuất mô-đun BC giai đoạn 2026-2027
Thị trường mô-đun BC đang mở rộng nhanh chóng:
LONGi đã dồn toàn lực vào BC (HPBC 2.0) như công nghệ chủ lực tiếp theo, với mục tiêu công suất được công bố vượt 50 GW vào cuối năm 2025
Aiko Solar đã nâng ABC lên quy mô đa GW, với hiệu suất tế bào sản xuất hàng loạt trên 25,5%
Tongwei, JinkoSolar và Risen Energy đều đang phát triển TBC (lai TOPCon-BC) hoặc các biến thể BC thuần cho sản xuất 2025-2026
Maxeon tiếp tục sản xuất mô-đun IBC cao cấp tại các nhà máy ở Malaysia và Mexico
Các nhà cung cấp thiết bị như Autowell, SC Solar và Leadmicro đã ra mắt máy nối chuỗi và hệ thống ghép lớp chuyên dụng sẵn sàng cho BC
Hiệu suất cấp mô-đun hiện đạt 23,0-24,0% đối với mô-đun BC thương mại (silicon đơn kết), với các cấp công suất trên 600W trong các kích thước tiêu chuẩn.
Khoảng cách chi phí giữa mô-đun BC và TOPCon đã thu hẹp xuống còn khoảng 0,05-0,10 nhân dân tệ/Wp, tức dưới khoảng $0,0180–0,0220/Wp, và nhiều nhà phân tích kỳ vọng BC sẽ đạt được mức chi phí ngang bằng với TOPCon vào năm 2026-2027 khi hiệu suất sử dụng thiết bị tăng lên và lượng bạc trên mỗi watt tiếp tục giảm.
5. Kết luận: Sản xuất mô-đun BC - Không chỉ là thay đổi tế bào
Xây dựng một mô-đun BC không chỉ là đưa các tế bào BC vào một dây chuyền thông thường. Kết nối, lựa chọn chất đóng gói, công thức ép lớp, quy trình kiểm tra và tiêu chuẩn chất lượng đều cần những giải pháp được thiết kế riêng, tôn trọng hình học và giá trị của tế bào tiếp xúc mặt sau.
Điểm tích cực: thiết bị, vật liệu và bí quyết quy trình đang trưởng thành nhanh chóng. Những gì chỉ phục vụ thị trường dân dụng cao cấp cách đây năm năm giờ đây đang ở ngưỡng được áp dụng phổ biến ở quy mô GW.
Đối với bất kỳ ai đang cân nhắc con đường BC, lời khuyên rất đơn giản. Hãy nắm vững bước kết nối trước tiên, đó là nơi tập trung khoảng 80% công việc quy trình. Làm đúng khâu nối chuỗi, chọn đúng chất đóng gói, và phần còn lại của dây chuyền là tiến hóa hơn là cách mạng.
Kỷ nguyên của mô-đun tiếp xúc mặt sau đã đến.
Quan điểm của Ooitech
Chúng tôi luôn nói với khách hàng điều tương tự khi họ hỏi về dây chuyền BC: toàn bộ cuộc chơi nằm ở máy nối chuỗi và chất đóng gói, không phải phần còn lại của dây chuyền. Hãy làm cho việc phân phối CA có thể lặp lại và chọn một loại POE tốt, và một dây chuyền mô-đun được xây dựng tốt sẽ xử lý hình học tiếp xúc mặt sau mà không gặp trở ngại. Một điều đáng lưu ý, Ooitech chỉ cung cấp dây chuyền mô-đun (lắp ráp), không sản xuất tế bào, vì vậy một dự án BC sẽ kết hợp thiết bị ghép lớp, ép lớp và kiểm tra của chúng tôi với bất kỳ tế bào BC nào bạn tìm nguồn. Nếu bạn muốn xem quy trình này vận hành trong một nhà máy thực tế, kênh YouTube của Ooitech tại www.youtube.com/ooitech là một nơi tốt để xem cảnh quay thực tế về nối chuỗi và ép lớp.
Liên quan: 0BB trên pin tiếp xúc mặt sau: lợi ích và giới hạn sản lượng theo dõi các mô-đun ngược dòng đến điểm mà bề mặt sau được kim loại hóa hoàn toàn gặp một mối nối rất nhỏ.
Liên quan: Công nghệ pin 0BB: việc loại bỏ busbar thay đổi điều gì mô tả bước kết nối trong ngữ cảnh, bao gồm cả nơi một cell không có busbar thay đổi trình tự.
Liên quan: Ruy băng dẹt so với ruy băng tròn: vì sao pin BC phá vỡ quy tắc — hình học dải ruy băng đằng sau bước liên kết phía sau.
Liên quan: Tế bào BC tiếp xúc lai: điều mà 28% vẫn còn phải chứng minh — trình tự phía mô-đun cho một tế bào tiếp xúc phía sau.
Đọc thêm và dữ liệu nền tảng
Tài liệu tham khảo công khai về chủ đề này, được công bố bởi các tổ chức duy trì lộ trình công nghệ và dữ liệu thị trường của ngành: