Pin tandem Perovskite/Silicon: Lớp kết nối ITO 8nm đạt hiệu suất 31,80%
Mục lục
Giới thiệu sản phẩm
Pin mặt trời tandem perovskite/silicon nguyên khối là một trong những con đường rõ ràng nhất để vượt qua giới hạn hiệu suất của các thiết bị đơn chuyển tiếp. Pin trên và pin dưới được kết nối nối tiếp thông qua một lớp liên kết tái hợp, và chất lượng của giao diện đó quyết định liệu các hạt tải điện có thể được vận chuyển và tái hợp một cách trơn tru hay không. Vấn đề nằm ở bề mặt kết cấu vi kim tự tháp của pin dưới dị thể silicon (SHJ). Các kim tự tháp cao khoảng 600 nm, và trên địa hình đó, lớp tái hợp bị tổn thất quang học ký sinh trong khi đơn lớp tự lắp ráp (SAM) không bao giờ lan đều. Theo thời gian, điều này kéo hiệu suất thiết bị đi xuống.
Công trình này đã đo các lớp liên kết indium tin oxide (ITO) có độ dày từ 2 đến 30 nm và phát hiện rằng lớp siêu mỏng 8 nm hoạt động tốt nhất trên hai phương diện cùng lúc: giảm tổn thất quang học và cải thiện độ đồng đều điện thế bề mặt. Sau khi biến tính NiOx và chức năng hóa Poly-SAM được xếp chồng lên trên, mật độ dòng ngắn mạch tăng 0,85 mA cm⁻² đạt 20,82 mA cm⁻², hiệu suất chuyển đổi năng lượng đạt 31,80%, và sau 500 giờ theo dõi điểm công suất cực đại, thiết bị vẫn giữ được 96% hiệu suất ban đầu.
Phương pháp thí nghiệm
Pin dưới SHJ sử dụng tấm silicon loại n, dày 110 ± 10 µm, được khắc hai mặt bằng KOH thành các kim tự tháp cao khoảng 600 nm. Sau khi làm sạch RCA, PECVD lần lượt lắng đọng các lớp thụ động hóa và pha tạp: mặt trước nhận 8 nm a-Si:H(i) nội tại cộng 15 nm nc-SiOx:H(n) loại n, mặt sau nhận 8 nm a-Si:H(p) loại p, sau đó 110 nm ITO được phún xạ và 700 nm Ag được bay hơi trên mặt sau. Ở mặt trước, sáu độ dày lớp liên kết ITO được lắng đọng riêng biệt: 2, 5, 8, 10, 20 và 30 nm, ủ ở 180°C và khắc bằng laser.
Pin trên perovskite tuân theo quy trình này. Pin dưới được ủ và xử lý UV-ozone trước, sau đó NiOx được lắng đọng bằng phún xạ magnetron, tiếp theo là một bước ủ và UV-ozone khác. Trong hộp găng tay nitơ, Poly-SAM được phủ quay (0,5 mg mL⁻¹, dung môi methanol và chlorobenzene theo tỷ lệ 1:1) và ủ ở 100°C. Perovskite là Cs₀.₀₅FA₀.₈MA₀.₁₅Pb(I₀.₇₅₅Br₀.₂₅₅)₃ với độ rộng vùng cấm 1,68 eV, được phủ quay hai bước, với chlorobenzene được nhỏ giọt làm dung môi chống trong giai đoạn tốc độ cao và nướng ở 100°C trong 20 phút. Bề mặt được điều chỉnh bằng PDADI, sau đó C₆₀ được bay hơi nhiệt, SnO₂ được nuôi bằng ALD, 45 nm IZO được phún xạ, điện cực Ag được bay hơi, và cuối cùng một màng chống phản xạ MgF₂ phủ lên chồng lớp.
Ưu Điểm Kỹ Thuật
Tính chất Quang Điện tử của Lớp Liên kết ITO
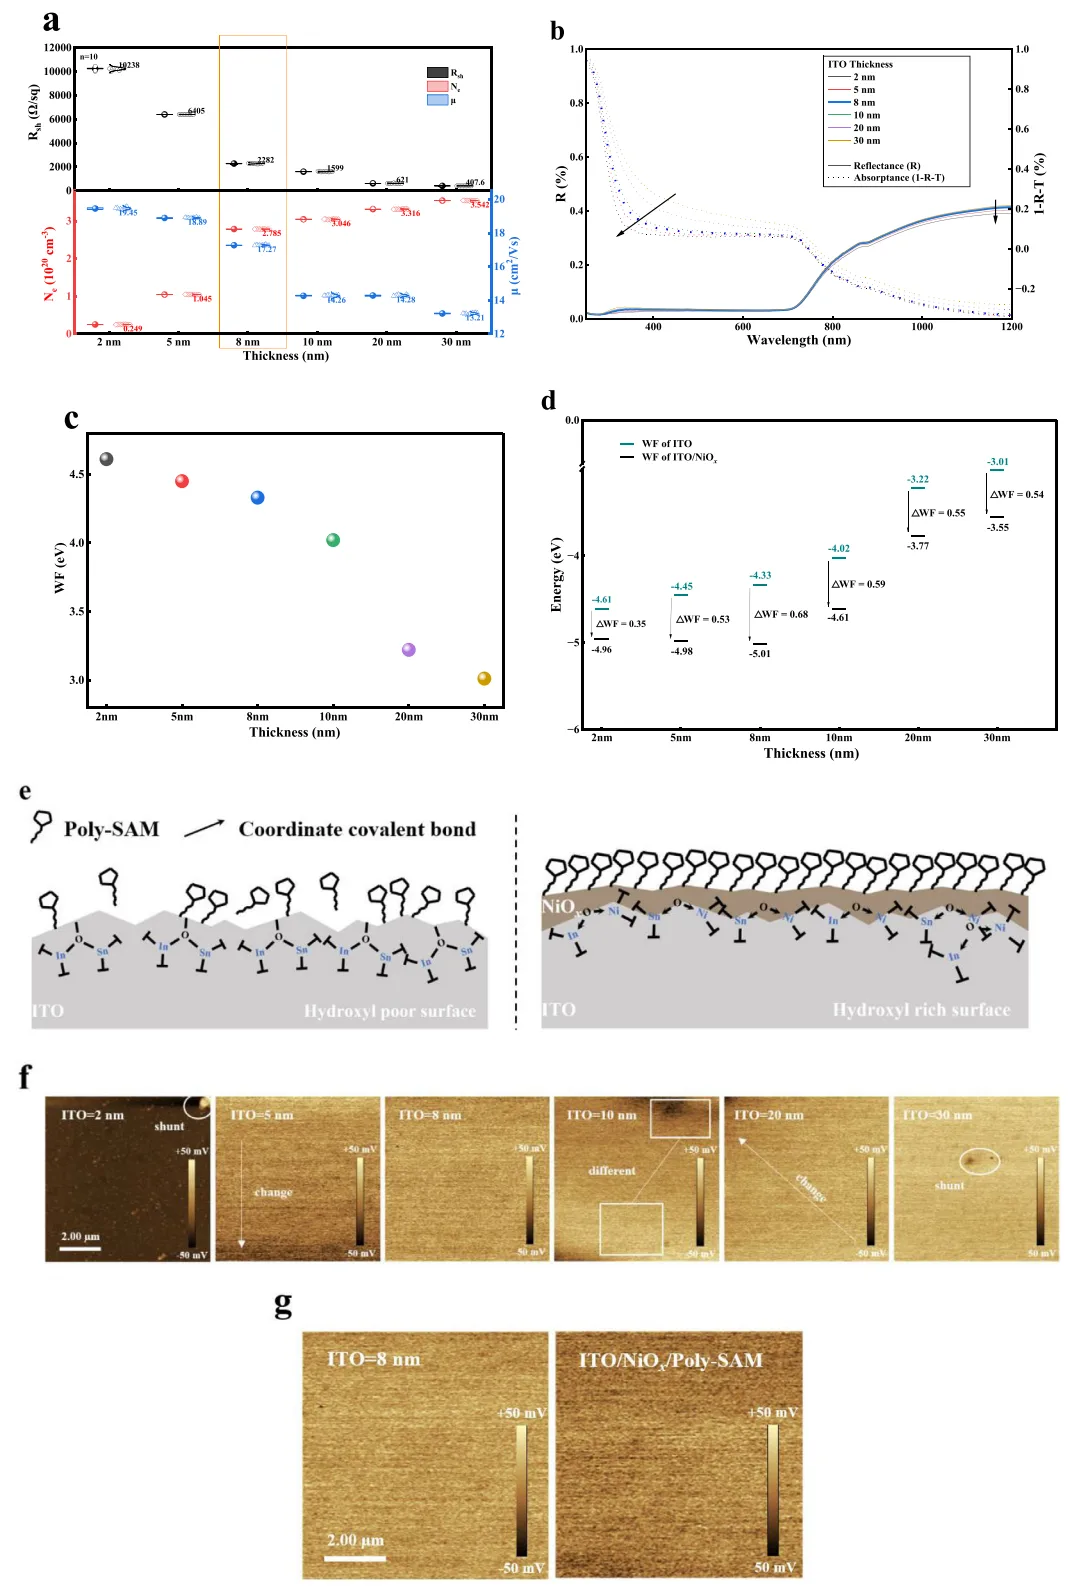
(a) Rsh, Ne và µ theo độ dày (n = 10); (b) độ hấp thụ và phản xạ quang học của lớp ITO; (c) công thoát theo độ dày; (d) dịch chuyển công thoát (ΔWF) trước và sau xử lý NiOx ở các độ dày khác nhau; (e) sơ đồ phân bố SAM trên ITO biến tính NiOx; (f) bản đồ điện thế bề mặt KPFM của ITO liên kết 2–30 nm; (g) bản đồ điện thế bề mặt KPFM của ITO liên kết 8 nm trước và sau chức năng hóa NiOx và Poly-SAM.
Các phép đo hiệu ứng Hall cho thấy điện trở tấm giảm khi độ dày màng tăng, đúng như dự kiến. Nồng độ hạt tải khá ổn định trong khoảng 8 đến 30 nm, khoảng 2,8 đến 3,5 × 10²⁰ cm⁻³, nhưng khi xuống dưới 8 nm thì bắt đầu giảm. Độ linh động chỉ giảm nhẹ trong cửa sổ hẹp 2 đến 8 nm, dấu hiệu cho thấy tính toàn vẹn của màng vẫn còn nguyên. 8 nm nằm đúng điểm tối ưu nơi điện trở tấm đủ thấp và hiệu suất điện chưa sụp đổ.
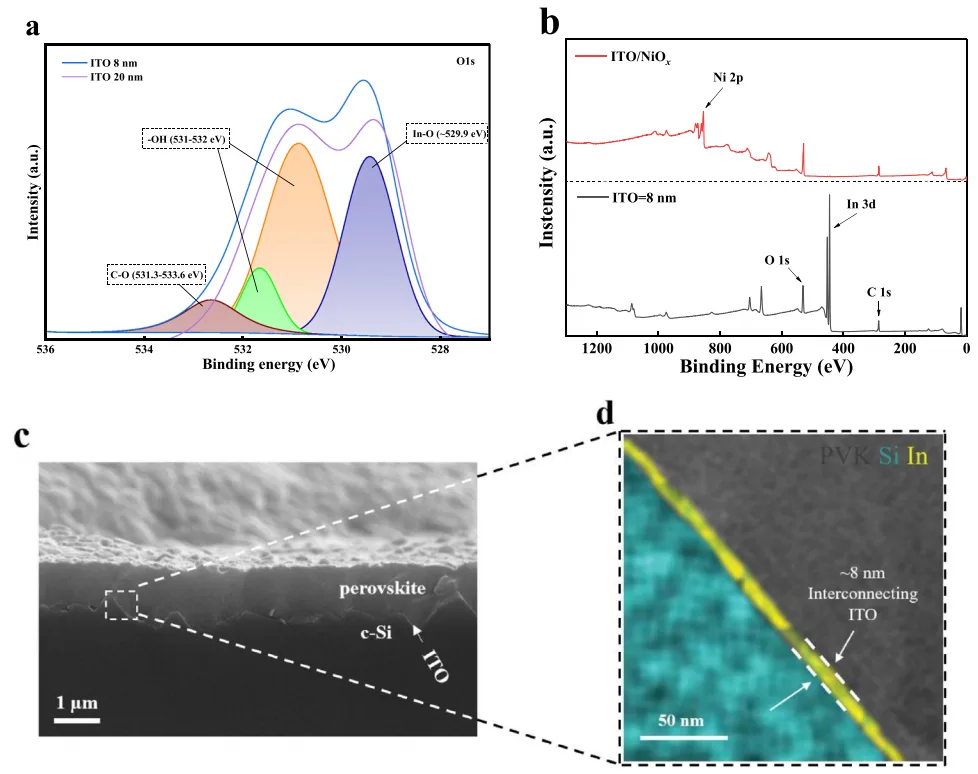
(a) Phổ XPS phân giải cao O 1s được khớp đỉnh của lớp ITO trên bề mặt pin dưới c-Si có kết cấu. (b) Phổ XPS phân giải cao của lớp ITO 8 nm trên pin dưới c-Si có kết cấu trước và sau biến tính NiOx. (c) Ảnh SEM mặt cắt ngang của lớp ITO 8 nm trên pin dưới c-Si có kết cấu. (d) Bản đồ nguyên tố EDS tương ứng của vùng lấy nét của mẫu ITO 8 nm, với chú thích màu-nguyên tố ở góc trên bên phải.
Về mặt quang học, làm mỏng ITO đã kéo cả độ phản xạ và độ hấp thụ xuống trên 450 nm, nhờ giao thoa triệt tiêu cộng với hấp thụ hạt tải tự do yếu hơn.
UPS cho thấy công thoát tăng khi độ dày giảm, và sau biến tính NiOx và ủ, dịch chuyển công thoát đạt đỉnh ở 8 nm.
Quét diện tích KPFM cho thấy ITO dưới 10 nm đã triệt tiêu tất cả các điểm shunt cục bộ, với 8 nm cho độ đồng đều tốt nhất.
XPS phát hiện một chi tiết thú vị: bề mặt ITO 8 nm có mật độ hydroxyl cao hơn so với loại 20 nm, và các hydroxyl đó tạo liên kết cầu In─O─Ni với NiOx, cho phép NiOx lan đều hơn và bám chắc hơn. Sau biến tính, tín hiệu In biến mất hoàn toàn, điều này cho thấy chất lượng lớp phủ rất tốt và đặt nền tảng vững chắc cho quá trình tự lắp ráp SAM tiếp theo.
SEM và EDS cũng xác nhận ITO 8 nm cho độ phủ đồng hình trên kết cấu.
Hiệu suất Quang điện của Pin Tandem
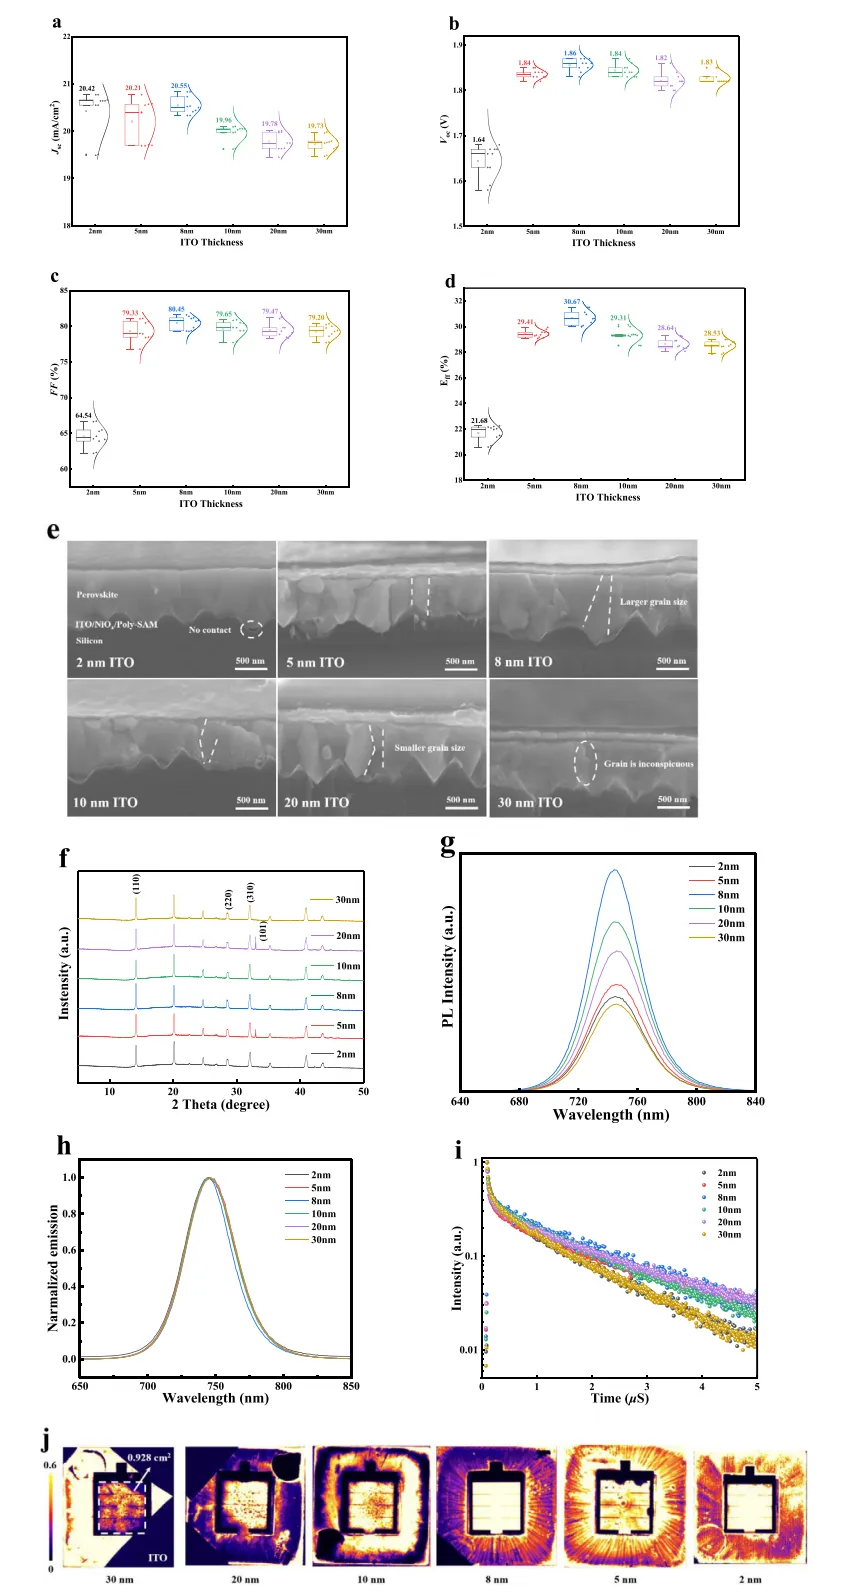
(a) Sự biến thiên của Jsc trong pin tandem perovskite/silicon; (b) sự biến thiên của Voc; (c) sự biến thiên của FF; (d) sự biến thiên của PCE; (e) ảnh SEM mặt cắt ngang của pin tandem trên ITO; (f) giản đồ XRD của màng perovskite trên ITO; (g) phổ PL trạng thái ổn định của màng perovskite trên ITO; (h) đường cong PL trạng thái ổn định được chuẩn hóa; (i) phổ phân rã TRPL tức thời của màng perovskite trên ITO; (j) ảnh quang phát quang của pin tandem, diện tích hoạt động 0,928 cm².
Cả sáu độ dày lớp liên kết ITO đều được kiểm tra J-V.
Dưới 5 nm, Voc và FF giảm mạnh. Voc không thể vượt qua 1,7 V và PCE chỉ đạt 21,68%, chủ yếu vì màng đã không liên tục trên kết cấu kim tự tháp.
8 nm là câu trả lời tốt nhất. SEM mặt cắt ngang cho thấy hạt perovskite lớn hơn và dày đặc hơn trên ITO siêu mỏng (dưới 10 nm), và XRD xác nhận chất lượng tinh thể tốt hơn, mặc dù mẫu 5 nm xuất hiện đỉnh PbI₂, dấu hiệu thoái hóa đã bắt đầu. Cường độ PL trạng thái ổn định tăng từ 30 nm xuống đến 8 nm, rồi lại giảm, vì vậy 8 nm nằm đúng ở đỉnh, khớp với mật độ khuyết tật thấp nhất.
Đỉnh đặc trưng PL chuẩn hóa không dịch chuyển, nghĩa là bản chất tái tổ hợp phi bức xạ tại giao diện vẫn giữ nguyên. Thời gian sống hạt tải TRPL cũng dài nhất ở 8 nm. Những kết quả này bắt nguồn từ mô-men lưỡng cực thực lớn hơn và hàm công đồng đều hơn mà Poly-SAM mang lại, giúp nâng đồng thời Voc và FF. Ảnh PL cũng phát hiện sự không đồng đều dưới micron bên trong pin con perovskite, nhưng lớp ITO siêu mỏng có điện trở cao lại có điện trở suất ngang lớn, nên phạm vi ảnh hưởng của hiện tượng shunt cục bộ bị giới hạn hiệu quả và không bao giờ kéo cả thiết bị đi xuống.
Cải thiện mật độ dòng điện
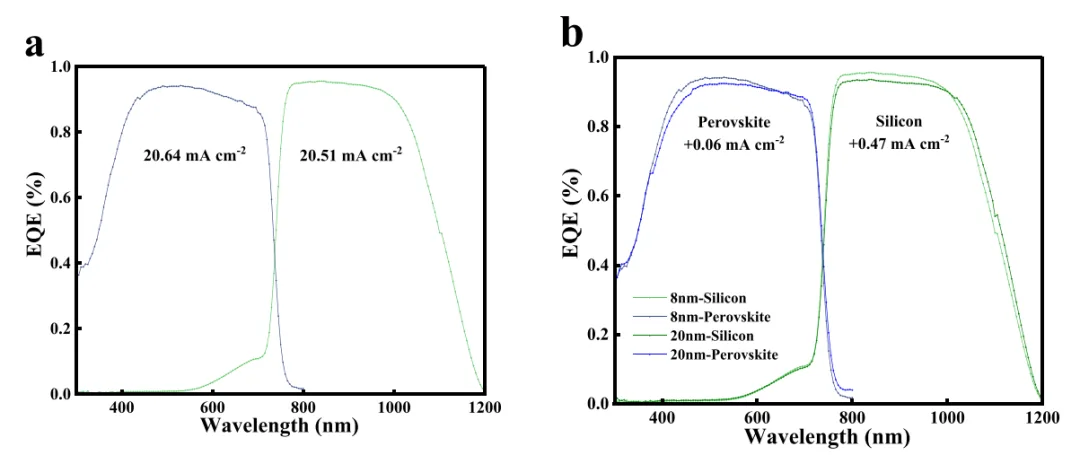
(a) Đường cong EQE của pin con perovskite và silicon dưới lớp liên kết ITO 8 nm; (b) Đường cong EQE của pin tandem ban đầu và đã tối ưu.
Lớp IZO phía trước được đánh giá bằng hệ số phẩm chất Aw × Rsheet⁻¹, và 45 nm cho kết quả tốt nhất. Việc giảm độ dày ITO liên kết từ 20 nm xuống 10 nm rồi 8 nm đã đẩy Jsc trung bình từ 19,78 lên 19,96 rồi 20,55 mA cm⁻². Mật độ dòng tích phân EQE của pin con perovskite và silicon lần lượt là 20,64 và 20,51 mA cm⁻², phù hợp với dữ liệu J-V. So với ITO 20 nm, lớp 8 nm mang lại cho pin con perovskite thêm 0,06 mA cm⁻² và cho pin con silicon thêm 0,47, với đóng góp cận hồng ngoại từ pin đáy silicon tăng nhiều nhất.
Ứng dụng sản phẩm
Hiệu suất và độ ổn định của thiết bị
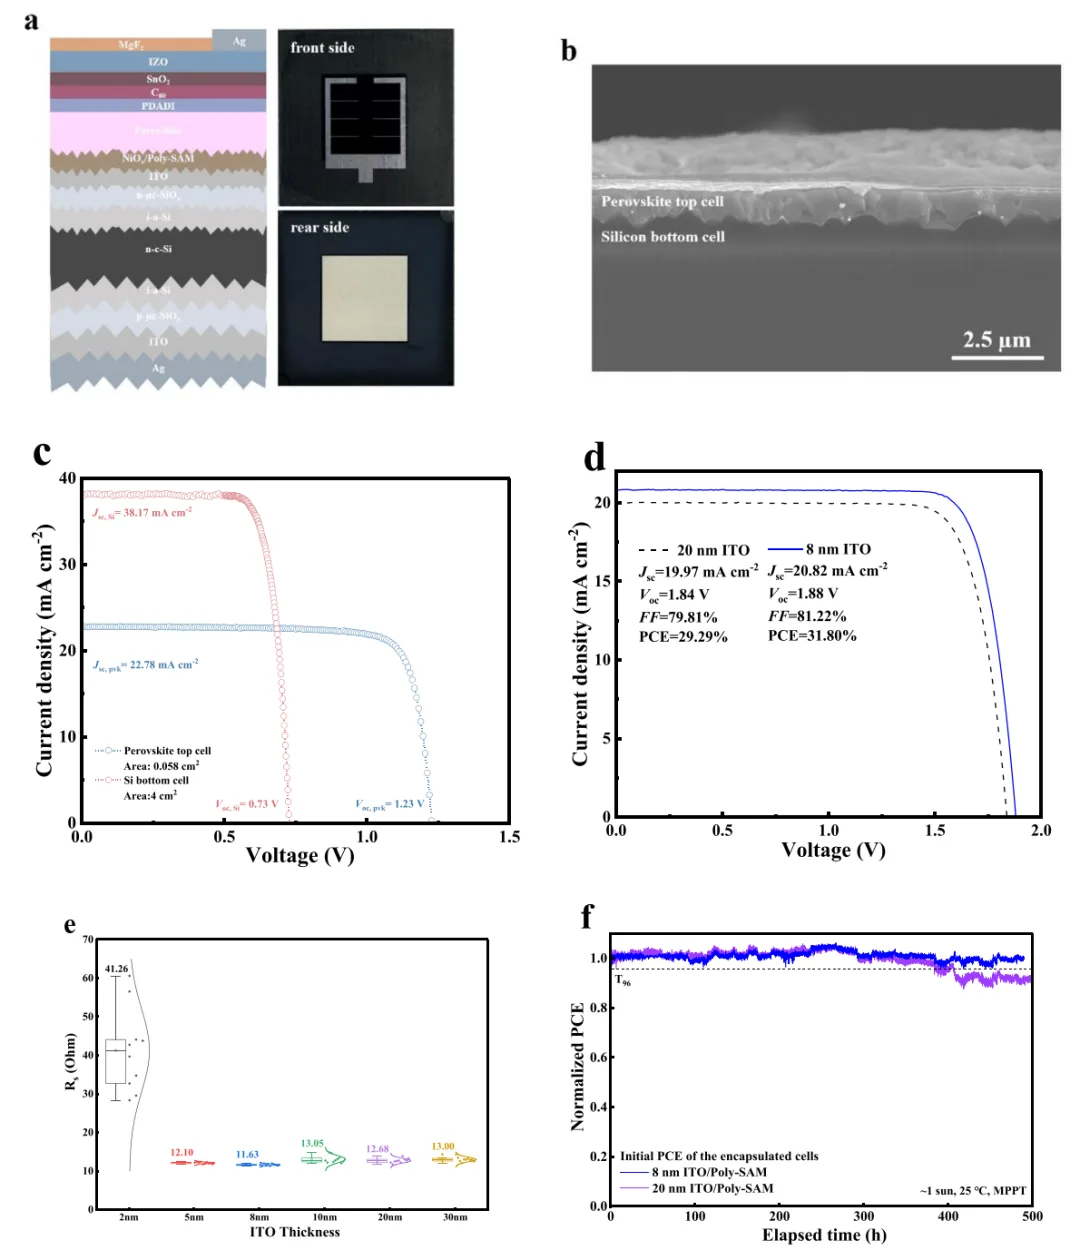
(a) Sơ đồ cấu trúc và ảnh chụp pin mặt trời tandem perovskite/silicon; (b) ảnh SEM mặt cắt của pin tandem; (c) đường cong J-V của pin con perovskite và silicon đơn kết; (d) đường cong J-V đại diện của pin hiệu suất cao; (e) sự biến thiên của Rs trong pin tandem perovskite/silicon được chế tạo trên các lớp liên kết ITO từ 30 nm đến 2 nm; (f) kết quả thử nghiệm MPPT của pin tandem đã đóng gói dưới chiếu sáng 1-sun.
Sau khi độ dày lớp liên kết ITO được điều chỉnh hợp lý, PCE trung bình của các thiết bị tandem tăng từ 28,64% lên 30,67%. Lớp ITO 2 nm có điện trở nối tiếp Rs cao tới 41,26 Ω, nên kết nối nối tiếp về cơ bản bị phá vỡ. Rs của lớp 8 nm thấp hơn nhiều, trở kháng nội giảm xuống, và tổn thất điện áp gần điểm công suất cực đại thu hẹp lại. Về độ ổn định, pin tandem ITO 8 nm giữ được 96% PCE ban đầu sau 500 giờ MPPT, trong khi pin 20 nm chỉ giữ được 90%, đưa nó vào nhóm ổn định nhất trong họ liên kết TCO/SAM. Vì sao ổn định đến vậy? Độ phủ của Poly-SAM cao, và quá trình kết tinh perovskite cũng được cải thiện theo.
Các vùng được SAM bao phủ có năng lượng bề mặt thấp, và các nhóm axit phosphonic phối trí với Pb²⁺ và FA⁺, hướng dẫn perovskite phát triển chậm và có trật tự, nên các hạt tinh thể trở nên lớn. Trên các vùng ITO trần không có hiệu ứng khuôn mẫu như vậy, quá trình tạo mầm diễn ra nhanh và hỗn loạn, và các hạt tinh thể cuối cùng nhỏ với nhiều biên hạt. Thêm vào đó, Poly-SAM thụ động hóa các liên kết chưa bão hòa và lỗ trống halogen tại giao diện, sự di chuyển halogen bị ức chế, và quá trình suy thoái chậm lại. Điện thế bề mặt đồng đều mà bản thân ITO siêu mỏng mang lại cũng góp phần, và khi nhiều yếu tố cộng hưởng lại với nhau, tuổi thọ thiết bị tăng lên.
Thử nghiệm độ ổn định MPPT ở đây dựa trên một mô phỏng mặt trời LED cấp 3A+ làm nguồn sáng lão hóa, có thể kiểm soát nhiệt độ pin và môi trường xung quanh theo nhiều cách để chạy thử nghiệm độ ổn định dài hạn.
Kết luận và triển vọng
8 nm là độ dày lớp liên kết ITO tối ưu cho pin tandem perovskite/silicon. Độ dày này vừa nâng cao chất lượng tinh thể perovskite vừa hạn chế hấp thụ ký sinh. Sau khi biến tính NiOx và chức năng hóa Poly-SAM, điện thế bề mặt trở nên đồng đều hơn và sự dịch chuyển hàm công rõ rệt hơn. Bề mặt ITO 8 nm mang nhiều nhóm hydroxyl hơn, NiOx phân bố đều, SAM xếp chặt, và độ phủ tuân thủ trên bề mặt nhám đã được xác minh bằng SEM và EDS. So với ITO 20 nm thông thường, thiết bị đã tối ưu đạt hiệu suất kỷ lục 31,80%, với Jsc tăng 0,85 mA cm⁻² và giữ được 96% hiệu suất ban đầu sau 500 giờ MPPT.
Nhìn về phía trước, vẫn còn nhiều điều để cải thiện. Bề mặt nhám phía sau và gương phản xạ quang học có thể được tinh chỉnh thêm để tăng cường bẫy ánh sáng trong pin đáy silicon, nâng dòng điện của nó, và đạt được sự khớp dòng điện. FF và Voc vẫn là những nút thắt hạn chế hiệu suất tổng thể, nên các chiến lược thụ động hóa tiếp xúc cần được đi sâu hơn. Các kiến trúc liên kết thay thế như chuyển tiếp đường hầm dựa trên silicon cũng đáng để thử. Khi nói đến việc mở rộng quy mô sản xuất, độ dày TCO và thiết kế lưới kim loại hóa phải được điều chỉnh cùng nhau, sao cho trên diện tích lớn, che bóng không quá nặng và dẫn điện ngang không bị ảnh hưởng. Và với lớp mỏng hơn, việc sử dụng indium giảm xuống, nên lợi ích bền vững cũng tăng theo.
Quan điểm của Ooitech
Điều nổi bật ở đây là chỉ vài nanomet ITO có thể thay đổi cả quang học lẫn kết tinh trên bề mặt nhám kim tự tháp 600 nm đó, và chính vấn đề độ phủ tuân thủ tương tự cũng là điều xuất hiện khi các dây chuyền tandem chuyển từ mẫu thử trong phòng thí nghiệm sang module kích thước đầy đủ. Trên sàn sản xuất, các bước tabber-stringer, xếp lớp và ép laminate đều phải tôn trọng các giao diện liên kết và SAM mong manh này, đó là nơi thiết bị dây chuyền module đồng đều, được tinh chỉnh tốt phát huy giá trị. Nếu bạn muốn xem các quy trình này trông như thế nào ở quy mô nhà máy thực tế, kênh YouTube Ooitech tại www.youtube.com/ooitech đáng để theo dõi.