Máy Tabber và Stringer: Nguyên lý hoạt động, Cách chọn
Mục lục
Máy Tabber và Stringer: Nguyên lý hoạt động, Cách chọn
Cỗ máy mà mọi module đều phải đi qua và không trạm nào sau đó có thể sửa chữa — các trạm, thông số hàn, tương thích 0BB và BC, các mức giá, và những lỗi xuất hiện trong nhà máy thực tế.
Sản xuất Module PV · Hướng dẫn chọn Stringer · bởi Jerry, Ooitech
Một cỗ máy quyết định liệu một module có giữ được công suất trong 25 năm hay không: máy tabber và stringer. Mọi mối hàn nó tạo ra đều vĩnh viễn — không trạm nào sau đó có thể sửa chữa một mối hàn hỏng. Dưới đây là cách cỗ máy hoạt động, và cách chọn máy của bạn.
1. Cỗ máy thực sự quyết định điều gì
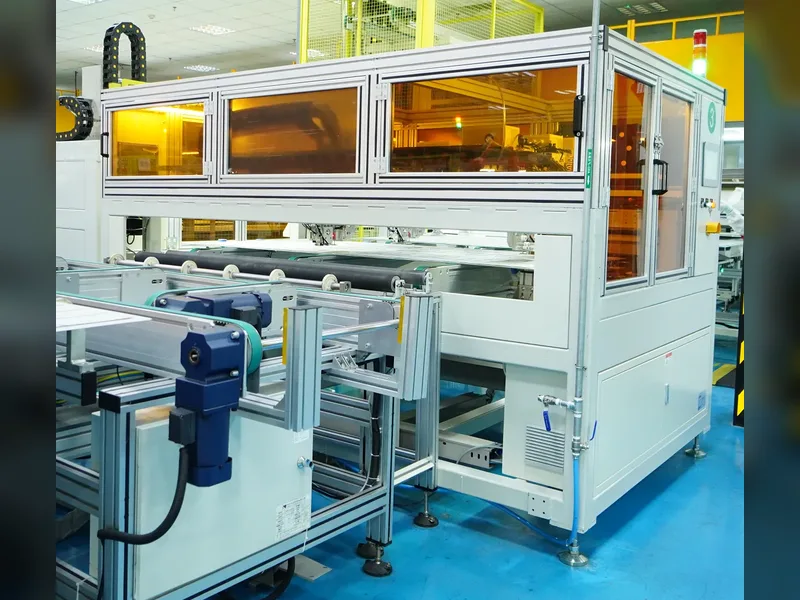
Máy tabber và stringer hàn các tế bào mặt trời lại với nhau, từng tế bào một, thông qua dải đồng mạ thiếc: dải đồng liên kết với các đường lưới mặt trước của một tế bào, quấn sang mặt sau của tế bào tiếp theo, và lặp lại cho đến khi tạo thành một chuỗi hoàn chỉnh. Nhiệt làm tan lớp hàn phủ trên dải đồng thành một mối liên kết kim loại với các ngón tay của tế bào — và biên dạng nhiệt đó, áp dụng lên một tấm wafer dày khoảng 130–180 μm, hoặc để lại một đường dẫn điện nguyên vẹn hoặc một vết nứt vi mô ẩn.
Trên dây chuyền sản xuất, cỗ máy nằm sau công đoạn phân loại tế bào và trước công đoạn xếp lớp, điều này khiến nó trở thành quy trình không thể đảo ngược đầu tiên giữa tế bào và module. Có thể chạy lại cán màng, có thể chỉnh sửa khung, nhưng một mối hàn nguội hoặc một tế bào bị nứt bên trong một chuỗi hoàn chỉnh thì mãi mãi ở đó. Đó là lý do những người mua có kinh nghiệm dành nhiều thời gian kiểm tra cỗ máy này hơn cả phần còn lại của bảng báo giá cộng lại.
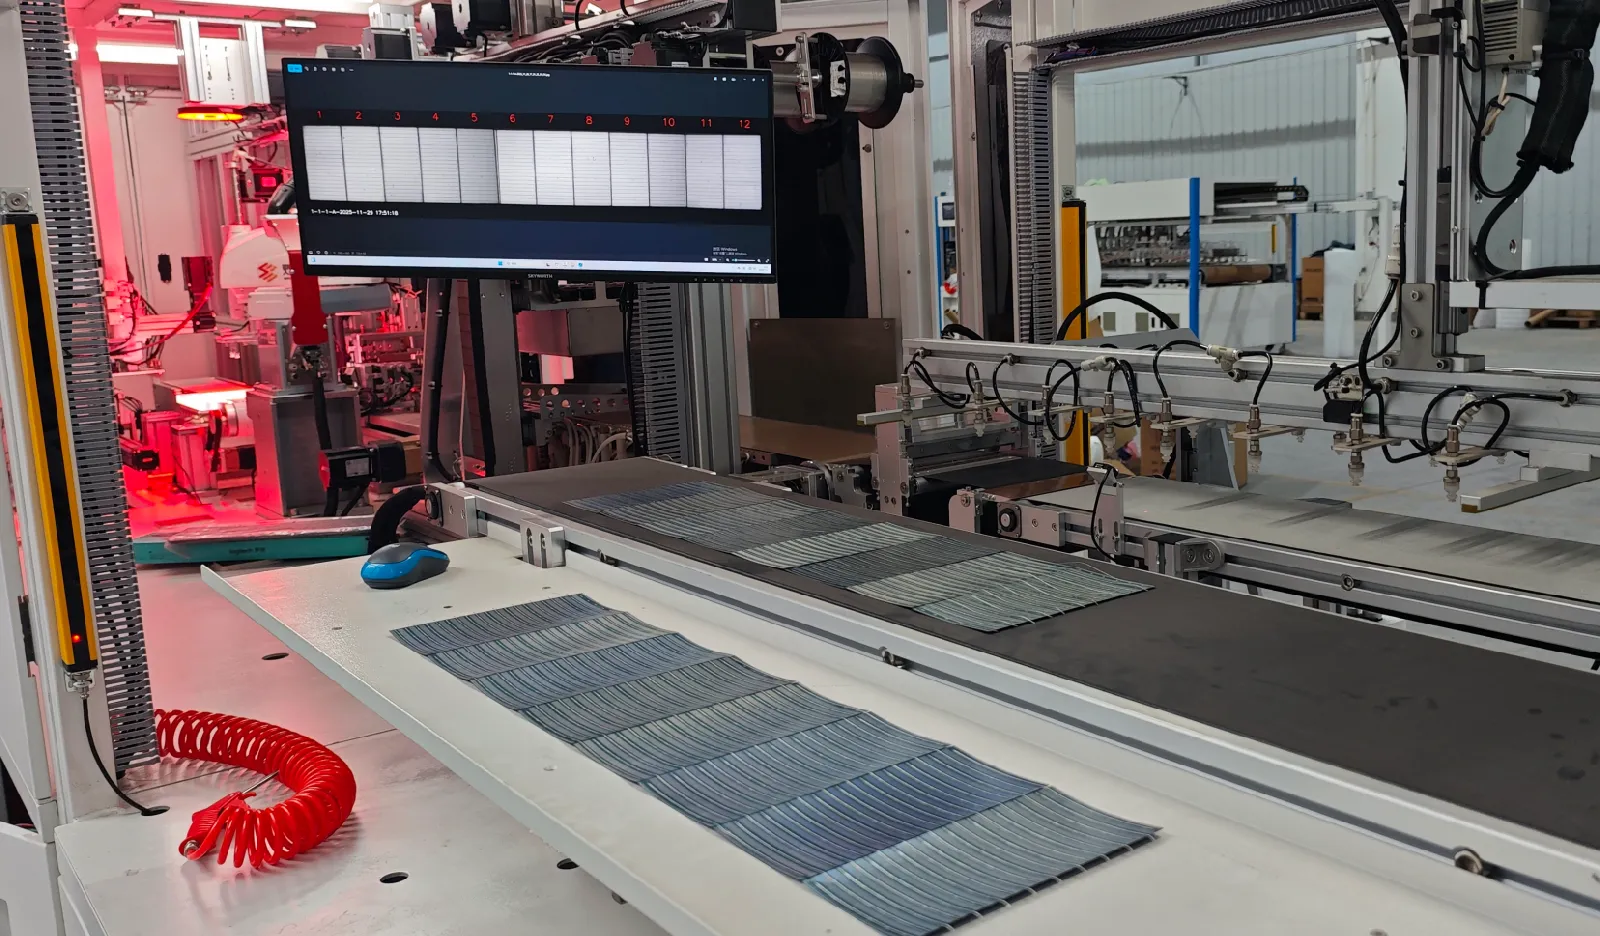
2. Bên trong cỗ máy: Sáu trạm
| Trạm | Điều gì diễn ra | Cần kiểm tra gì khi mua |
|---|---|---|
| 1. Nạp & phân loại | Tế bào được nạp, căn chỉnh bằng camera CCD | Thông số độ chính xác căn chỉnh (±0.15 mm trên các máy hiện nay) |
| 2. Phun flux | Flux chuẩn bị bề mặt hàn | Độ nhất quán định lượng; flux thường được cung cấp tại địa phương |
| 3. Cấp dải đồng | Dải băng dẹt được tạo hình, cắt và đặt lên các pad | Dải rộng (0,35–1,2 mm điển hình), khả năng điều chỉnh dao cắt — hầu hết các lỗi căn chỉnh bắt đầu từ đây |
| 4. Tabbing hồng ngoại | Đèn hồng ngoại làm chảy thiếc hàn | Số vùng gia nhiệt được điều khiển độc lập; lưu trữ theo công thức |
| 5. Stringing | Các cell được nối mặt trước - mặt sau thành chuỗi, robot xếp chồng | Khoảng cách cell (1,5–10 mm), độ mềm mại khi xử lý |
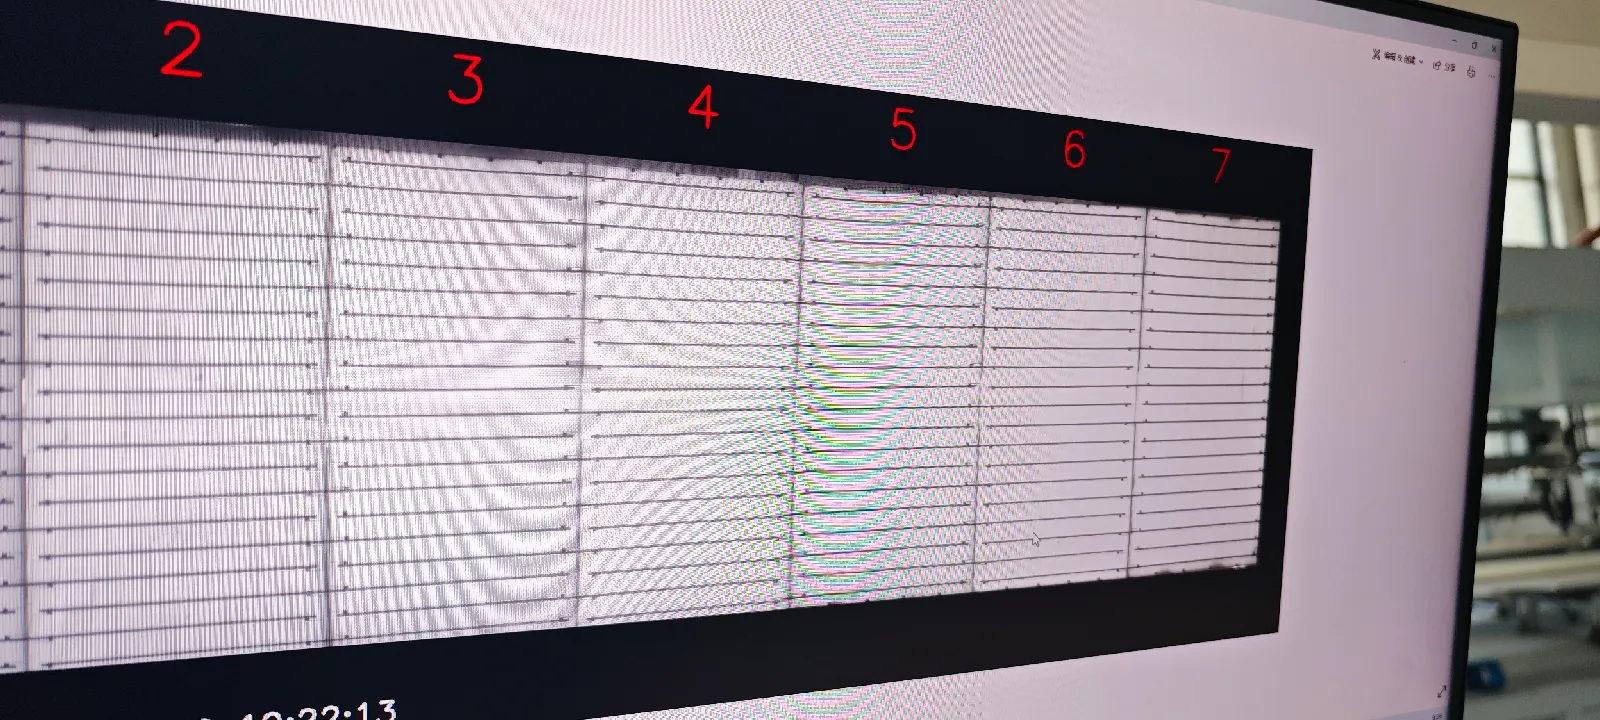
| 6. EL inline | Kiểm tra điện phát quang trên chuỗi đã hoàn thiện | Bao gồm hoặc tùy chọn; độ phân giải và số lượng camera |
Các dây chuyền được chế tạo cho định dạng zero-busbar (0BB) bổ sung trạm thứ bảy sau khi hàn — làm cứng keo hoặc ép màng — được đề cập trong Mục 5. Lõi sáu trạm còn lại giống nhau trên máy của mọi nhà sản xuất; điều phân biệt các báo giá là độ chính xác, kiểm soát gia nhiệt và mức độ robot hóa trong khâu xử lý.
3. Những con số quan trọng trên bảng thông số kỹ thuật
Ba thông số kỹ thuật dự đoán mọi thứ khác về máy. Tỷ lệ vỡ: máy thế hệ hiện tại giữ ≤0,2% trên cell loại A — không chấp nhận bất cứ điều gì lỏng lẻo hơn, vì vỡ ở trạm này là phế phẩm cộng với nhân công làm lại, vĩnh viễn. Thông lượng: máy entry chạy ~1.200 cell mỗi giờ, loại workhorse 2.400, và máy cao tốc cấp ATW 6.800 — hãy cân đối con số này với máy laminator và kế hoạch ca của bạn, không phải với con số quảng cáo của người bán. Độ chính xác định vị: định vị ±0,15 mm và đặt ±0,2 mm là tiêu chuẩn hiện tại; khi số lượng busbar tăng và các finger mịn hơn, độ chính xác là thứ giữ dải băng trên pad ở tốc độ cao.
Một thông số nữa đáng yêu cầu: có bao nhiêu bộ kit cell hoàn chỉnh đi kèm máy, và bộ kit thứ hai có giá bao nhiêu. Nếu bạn dự định chạy nhiều hơn một định dạng cell — và hầu hết các dây chuyền cuối cùng đều làm vậy — việc chuyển đổi định dạng sống còn nhờ các bộ kit dự phòng và công thức đã lưu.
4. Hàn hồng ngoại đã thắng — hãy xác nhận và tiếp tục
Các danh mục cũ liệt kê hồng ngoại, khí nóng, laser và cảm ứng song song như thể lựa chọn vẫn còn bỏ ngỏ. Không phải vậy. Hồng ngoại là tiêu chuẩn sản xuất hàng loạt — không tiếp xúc, trưởng thành, với điều khiển nhiệt độ phân vùng độc lập — trong khi khí nóng thực tế đã rời khỏi các dây chuyền mới: gia nhiệt không đều, chu kỳ chậm và sốc nhiệt mà các tấm wafer mỏng không thể chịu được. Laser và cảm ứng tồn tại trong các ứng dụng ngách với chi phí thiết bị mà bài toán kinh tế hiếm khi biện minh được cho việc lắp ráp module. Quyết định thực sự quan trọng trong năm 2026 không phải là phương pháp gia nhiệt mà là liệu nền tảng IR có thể nâng cấp lên 0BB sau này hay không.
5. Câu hỏi thực sự của năm 2026: Định dạng busbar và 0BB
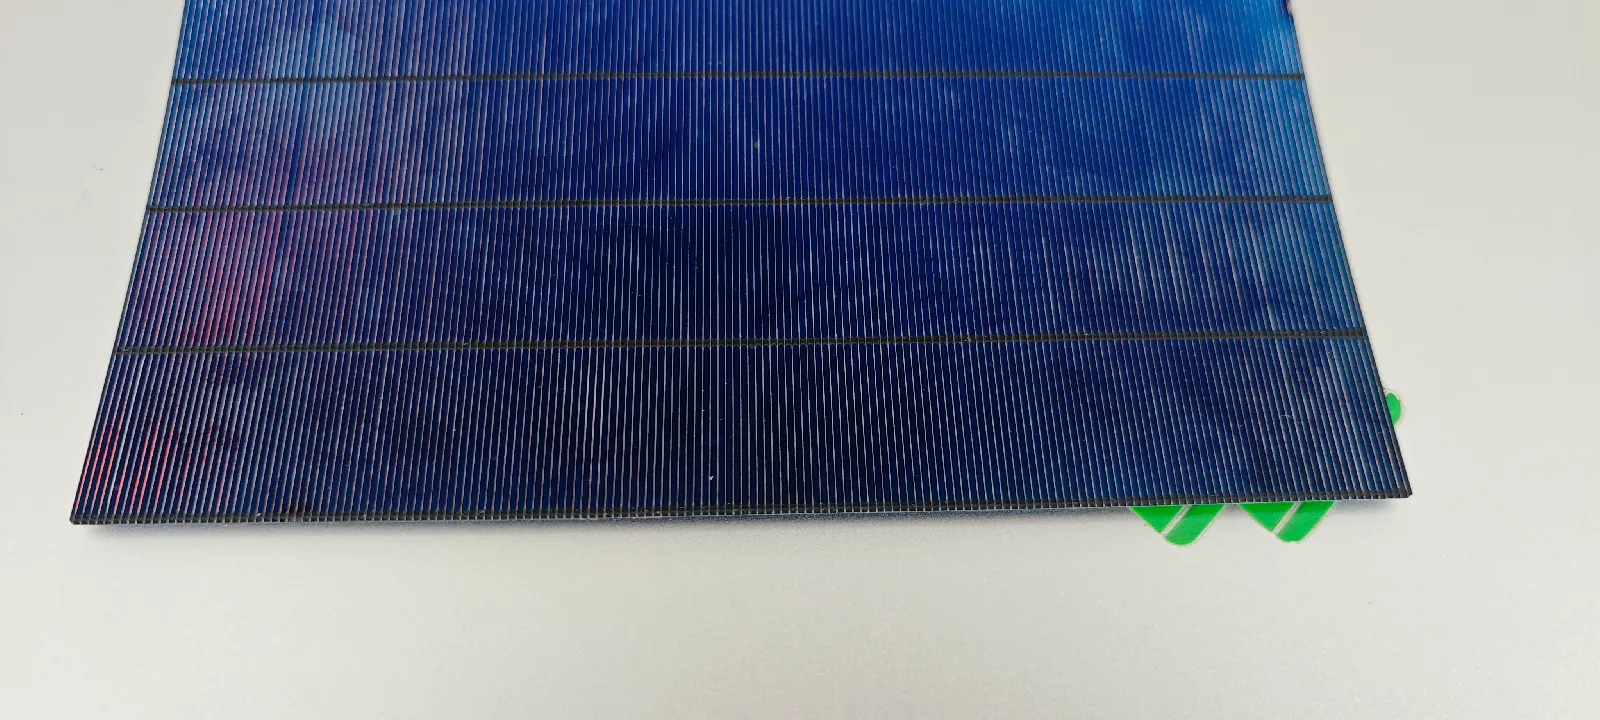
Sự phát triển của máy stringer trong năm năm qua là một câu chuyện: busbar từ nhiều đến không. MBB (đa busbar) nhường chỗ cho SMBB (15–25BB), và ngành công nghiệp hiện đang chuyển sang 0BB — dây tròn mảnh được hàn trực tiếp lên các finger, tiết kiệm bạc paste, giảm che khuất và tăng công suất. Dự báo ngành đưa 0BB đạt gần 90% thị phần vào năm 2026, nghĩa là một máy mua hôm nay không thể chạy 0BB có nguy cơ lỗi thời trong vòng hai năm. Một máy tiêu chuẩn bao phủ PERC và TOPCon ở 3–20BB một cách tự nhiên; 0BB là một quy trình bổ sung, và bốn tuyến khác nhau đủ để thay đổi việc mua sắm của bạn:
| Tuyến 0BB | Cách liên kết | Đánh đổi |
|---|---|---|
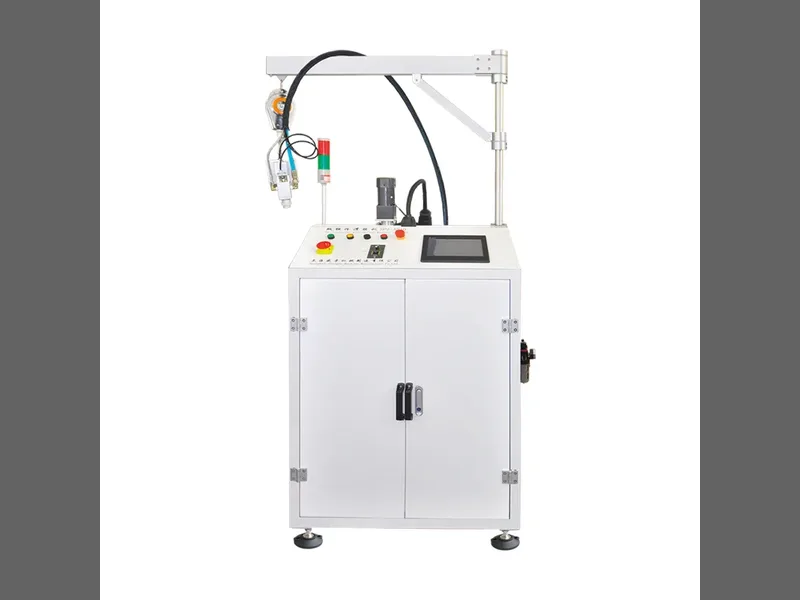
| Hàn + keo | IR cố định dây, keo thermoset gia cố | Kinh tế nhất trong sản xuất hàng loạt; đòi hỏi độ chính xác phun keo cao — con đường nâng cấp tự nhiên cho máy stringer IR |
| Màng film | Màng polymer giữ dây, liên kết trong quá trình ép laminate | Phù hợp nhất với nhiều loại cell (TOPCon/HJT/BC) và độ tin cậy cao; màng film làm tăng chi phí |
| Phun keo | Phun, định tuyến dây, đóng rắn | Thiết bị đơn giản, ổn định; chi phí keo tăng thêm và có thể có bóng EL dưới dây |
| SmartWire | Màng composite + lưới dây | Tuyến đã được thiết lập; được bảo hộ bằng sáng chế đến năm 2034 với chi phí màng film cao |
6. Tương thích cell: Một máy, bốn họ cell
| Loại cell | Yêu cầu stringing | Phương pháp chủ đạo |
|---|---|---|
| PERC | Trưởng thành, nhạy chi phí | IR tiêu chuẩn, MBB/SMBB |
| TOPCon | N-type, SMBB chuyển sang 0BB | IR tiêu chuẩn / 0BB hàn+keo |
| HJT | Nhạy cảm với nhiệt độ thấp, wafer mỏng | IR nhiệt độ thấp / màng hoặc keo 0BB |
| BC (IBC/ABC/HPBC) | Tiếp xúc mặt sau, không busbar trước | Cấu hình stringer tương thích BC — xác nhận trước khi báo giá bất cứ điều gì khác |
Nếu kế hoạch kinh doanh của bạn bao gồm gia công tolling — chạy định dạng pin của nhiều khách hàng trên một dây chuyền — thì khả năng tương thích đáng giá hơn công suất đỉnh. Bộ kit pin thay nhanh cùng công thức đã được xác thực và lưu trữ cho từng định dạng cho phép một máy chuyển đổi giữa các tuyến trong cửa sổ đổi máy tính bằng phút; một máy không có sự linh hoạt đó sẽ giới hạn danh sách khách hàng của bạn ở một tuyến công nghệ duy nhất.
7. Chi phí của một máy Tabber và Stringer, và điều gì làm thay đổi giá
Khoảng giá FOB Trung Quốc điển hình theo phân khúc máy: máy entry khoảng $60k–70k, phân khúc máy chủ lực 2.400 pin/giờ $120k–140k, và máy tốc độ cao 6.800 pin/giờ cấp ATW $380k–430k. Trong cùng một phân khúc, chênh lệch giữa hai báo giá thường đến từ bốn hạng mục: có bao gồm EL inline hay không (và với bao nhiêu camera), xử lý pin bằng robot hay cơ khí, số lượng kit pin và công thức lưu trữ đi kèm, và mức độ đã tính vào giá của việc chạy thử và đào tạo. Khi một báo giá cho phân khúc "tương tự" thấp hơn khoảng giá 30%, một trong bốn hạng mục đó đã âm thầm biến mất khỏi bảng báo giá.
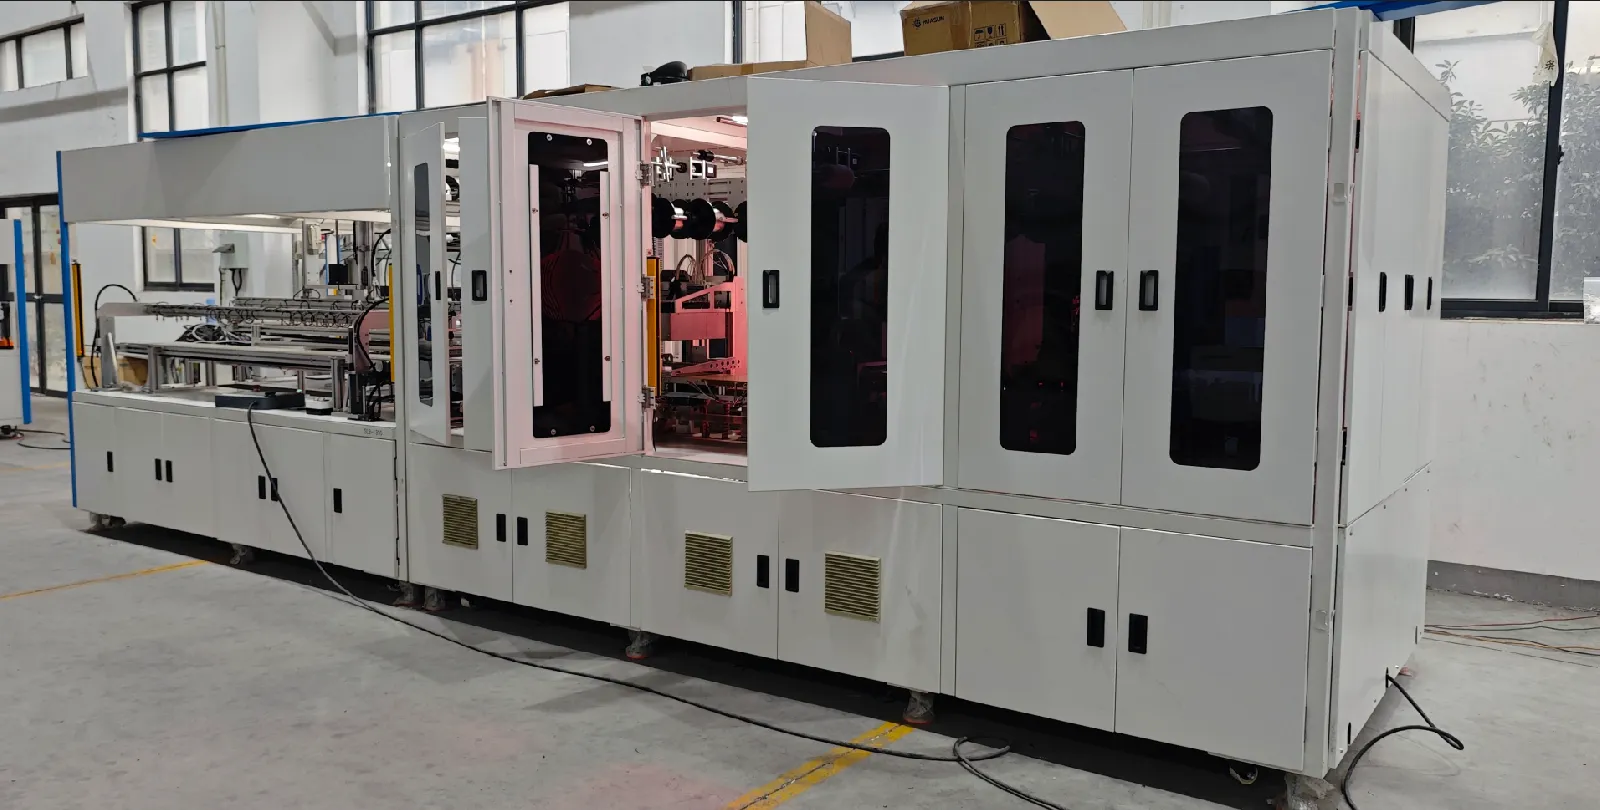
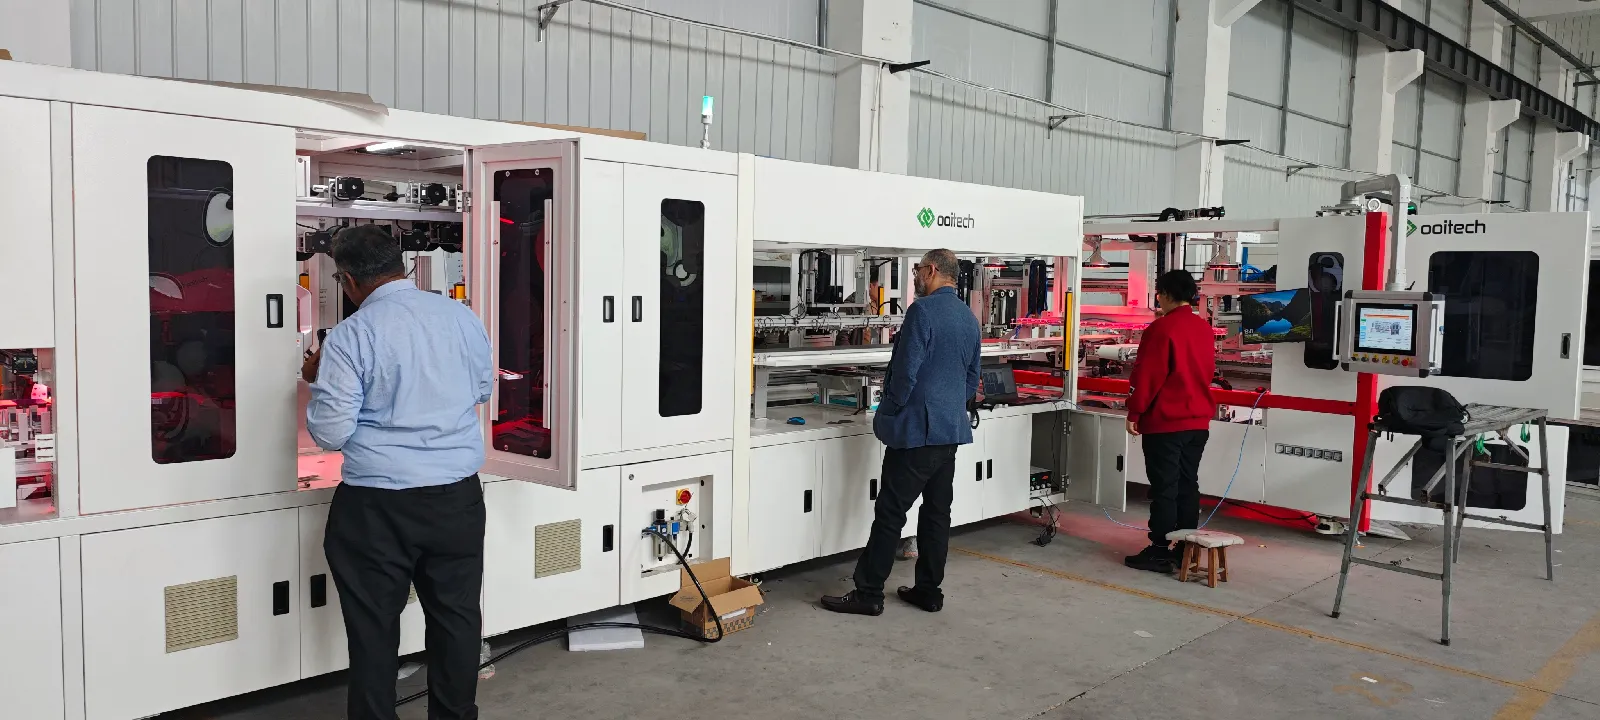
Công bố minh bạch, vì dù sao bạn cũng sẽ nhận ra: Ooitech bán stringer — SS-1500B của chúng tôi là máy phân khúc entry, và SS-2500 là máy chủ lực trong mọi dây chuyền chúng tôi xuất xưởng. Một chiếc của chúng tôi đáp ứng pin 166–210 mm, 3–20BB, ribbon rộng 0,35–1,0 mm, với độ định vị ±0,15 mm, tỷ lệ vỡ ≤0,2% và ba camera EL inline; cấu hình tương thích BC và nâng cấp keo/màng 0BB được báo giá theo từng dự án. Hãy dùng các khoảng giá trên để đối chiếu với bất kỳ nhà cung cấp nào, kể cả chúng tôi.
8. Khi mọi thứ lệch đi: Ba lỗi từ các nhà máy thực tế
Hầu hết các câu hỏi về stringer gửi đến kênh hỗ trợ của chúng tôi không phải là lỗi phần cứng. Chúng là sự lệch cài đặt, và ba lỗi giống nhau cứ lặp lại. Dây nằm lệch khỏi pad hàn, thường ở cùng một mép của chuỗi: hãy kiểm tra cấp ribbon trước — cuộn có khớp không, mặt phẳng ribbon có ngang bằng dao cắt không, chiều cao chồng lấn của dao cắt — trước khi động đến nhiệt độ. Mối hàn bị đen hoặc không thấm ướt ở mép dải trong khi phần giữa hàn tốt: đó là vấn đề về biên dạng vùng gia nhiệt, không phải vấn đề về cell; bố cục vùng cần được cân bằng lại cho định dạng trong máy. Sự trôi dạt công thức sau khi thay cell: mỗi định dạng cell — TOPCon half-cut hoạt động khác với 182 PERC — đều muốn có công thức gia nhiệt riêng đã được xác nhận, và thói quen hữu ích nhất là lưu công thức theo từng định dạng thay vì điều chỉnh một cài đặt chung. Những vận hành viên học được thói quen đó ngay tuần đầu sẽ không còn mất cuối tuần vì nó vào tháng thứ sáu.
Đó cũng là câu trả lời trung thực cho câu hỏi "bao lâu thì đạt sản lượng danh định": máy đã đủ năng lực ngay ngày chạy thử; thư viện công thức và con mắt của vận hành viên cần hai đến ba tháng để xây dựng. Hãy mua máy từ nhà cung cấp nào vẫn liên lạc được trong khoảng thời gian đó.
FAQ — Máy Tabber và Stringer
Máy tabber và stringer giá bao nhiêu?
Khoảng giá FOB Trung Quốc điển hình: 60k–70k USD cho máy entry, 120k–140k USD cho dòng máy chủ lực 2.400 cell/giờ, 380k–430k USD cho các máy tốc độ cao cấp ATW. EL inline, xử lý bằng robot, bộ cell dự phòng và phạm vi chạy thử sẽ dịch chuyển báo giá trong khoảng của nó.
Con số năng suất của stringer thực sự có nghĩa gì?
Cell mỗi giờ, đo trên định dạng danh định của máy. Hai stringer cấp entry ở ~1.200 cell/giờ gần như cấp cho một dây chuyền bán tự động 16 tấm/giờ; một máy 2.400 cell/giờ là trụ cột cho dây chuyền 20–60 MW; máy 6.800 cell/giờ xuất hiện với số lượng bội trên các dây chuyền 150–600 MW. Luôn kiểm tra năng suất so với chu kỳ của máy laminator, không kiểm tra riêng lẻ.
Một stringer có thể chạy cell PERC, TOPCon, HJT và BC không?
PERC và TOPCon thì có, trên một máy tiêu chuẩn với công thức và bộ cell theo từng định dạng. HJT cần cấu hình nhiệt độ thấp, và các định dạng BC cần stringer tương thích BC. Nếu kế hoạch của bạn có sản lượng BC hoặc HJT, hãy xác nhận khả năng tương thích đó trước khi so sánh bất kỳ thông số kỹ thuật nào khác.
Bảng thông số nên cam kết tỷ lệ vỡ là bao nhiêu?
≤0,2% trên cell loại A đối với máy thế hệ hiện tại — cùng con số cho cả cấp entry và cấp chủ lực. Bất cứ con số nào lỏng hơn sẽ khiến bạn mất phế phẩm mãi mãi; bất cứ con số nào chặt hơn đáng kể đều đáng phải đặt câu hỏi xác minh về điều kiện kiểm tra.
Tại sao dây ribbon bị lệch khỏi pad hàn?
Hầu như luôn là do thiết lập cấp ribbon, không phải cell: cuộn không được đặt đúng, mặt phẳng ribbon không ngang bằng với dao cắt, hoặc độ chồng của dao cắt sai chiều cao. Hãy sửa đường cấp trước; chỉ sau đó mới xem đến cài đặt vùng gia nhiệt.
Liệu chuỗi hàn bằng khí nóng có còn đáng cân nhắc?
Không, đối với dây chuyền mới. Gia nhiệt không đều, thời gian chu kỳ chậm và sốc nhiệt trên tấm wafer mỏng đã đẩy khí nóng ra khỏi sản xuất hàng loạt. Hãy chọn nền tảng IR và dành thời gian quyết định cho lộ trình nâng cấp 0BB của nó thay vì.
Máy chuỗi hàn có cần EL nội tuyến không?
Có. Chuỗi hàn là công đoạn không thể đảo ngược đầu tiên, và EL nội tuyến là kiểm tra duy nhất phát hiện vết nứt vi mô và dải ribbon lệch trước khi cán màng khóa chúng vào trong module. Bỏ qua nó để tiết kiệm chi phí biến giá máy hiển thị thành chi phí phế phẩm vô hình.
0BB là gì và máy của tôi có cần nó không?
Zero busbar: dây được hàn trực tiếp trên các finger, tiết kiệm bạc paste và giảm che khuất. Dự báo ngành đưa mức thâm nhập gần 90% vào năm 2026, nên một máy mua hôm nay ít nhất phải chấp nhận nâng cấp bằng keo hoặc màng sau này — nền tảng IR với khả năng hàn+keo là con đường tự nhiên nhất.
Thông số kỹ thuật tham chiếu dữ liệu máy Ooitech; dải giá phản ánh mức giá FOB Trung Quốc điển hình trên thị trường và thay đổi theo cấu hình — hãy xác nhận báo giá hiện tại trước khi lập ngân sách.