Phương pháp kiểm tra dây dẫn PV: Kích thước, Độ bền, Khả năng hàn
Mục lục
Câu trả lời nhanh: Tài liệu dữ liệu ribbon được viết dựa trên hai văn bản Trung Quốc, GB/T 31985 và T/CPIA 0005-2017, và năm nhóm thử nghiệm của chúng không tương đương nhau. Kích thước, cơ tính, điện tính và lớp phủ đều có thể chạy lại trên một cuộn dây mới đến trong một buổi chiều. Phun muối, PCT và độ ẩm nhiệt mất khoảng sáu tuần, và chúng đánh giá giao diện ribbon-chất đóng gói chứ không phải bản thân ribbon. Con số quyết định liệu một cell có bị nứt hay không, Rp0.2, không xuất hiện trong cả hai tiêu chuẩn. Nó được thương lượng.
Bốn trang trước trong loạt bài này đã đề cập đến ribbon làm gì, nó được làm từ gì, nó được tạo hình như thế nào, và cách nó được kéo và phủ. Không trang nào trả lời câu hỏi mà một kỹ sư chất lượng đặt ra khi một pallet hàng đến: những con số nào trên tài liệu dữ liệu này tôi có thể tự kiểm tra, và tôi làm gì khi kết quả của tôi và của nhà cung cấp không khớp nhau?
Câu trả lời bắt đầu từ hai văn bản. GB/T 31985 là tiêu chuẩn quốc gia cho ribbon quang điện mạ thiếc. T/CPIA 0005-2017 là phiên bản của hiệp hội ngành, do Hiệp hội Công nghiệp Quang điện Trung Quốc ban hành, và hai văn bản chia sẻ một khung gồm năm nhóm. Bên dưới chúng là các tiêu chuẩn phương pháp thử nghiệm quy định cách thực hiện từng phép đo: GB/T 228.1 cho thử kéo, GB/T 3048.2 cho điện trở, GB/T 6462 và GB/T 16921 cho độ dày lớp phủ, GB/T 10125 cho phun muối.
Một lưu ý trước khi đi vào chi tiết. T/CPIA 0005 được viết khi ribbon dẹt chiếm gần như toàn bộ sản lượng. Các điều khoản về dây tròn rất mỏng, và ribbon định hình hầu như không xuất hiện trong đó. Nếu bạn mua dây MBB hoặc 0BB, tiêu chuẩn chỉ cho bạn điểm khởi đầu chứ không phải câu trả lời, và thỏa thuận kỹ thuật phải gánh phần còn lại. Mô thức đó lặp lại: tiêu chuẩn đặt mức sàn, thỏa thuận đặt giá trị làm việc.
Năm nhóm không phải cùng một loại thử nghiệm
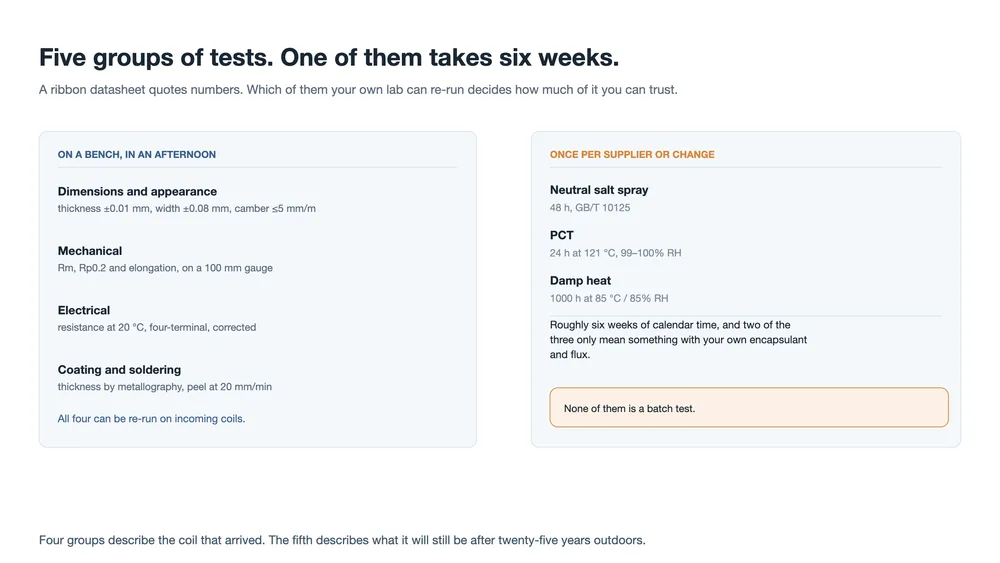
Đọc danh sách một cách phẳng lặng thì nó trông như năm hạng mục ngang nhau. Đọc theo những gì thử nghiệm có thể làm hỏng, và nó chia làm hai. Bốn nhóm mô tả cuộn dây đã đến: hình học, độ bền, điện trở, lớp phủ của nó. Nhóm thứ năm mô tả cuộn dây đó sẽ còn lại gì sau hai mươi lăm năm độ ẩm nhiệt và muối, điều phụ thuộc nhiều vào chất đóng gói và chất trợ dung cũng như vào ribbon.
Sự phân chia đó quyết định kế hoạch lấy mẫu của bạn trước khi bạn nhìn vào bảng tần suất. Bốn nhóm đầu có thể chạy lại trên mỗi lô mà không dừng sản xuất. Nhóm thứ năm không thể là thử nghiệm theo lô, vì một nghìn giờ không phải là khoảng thời gian giữa các lô.
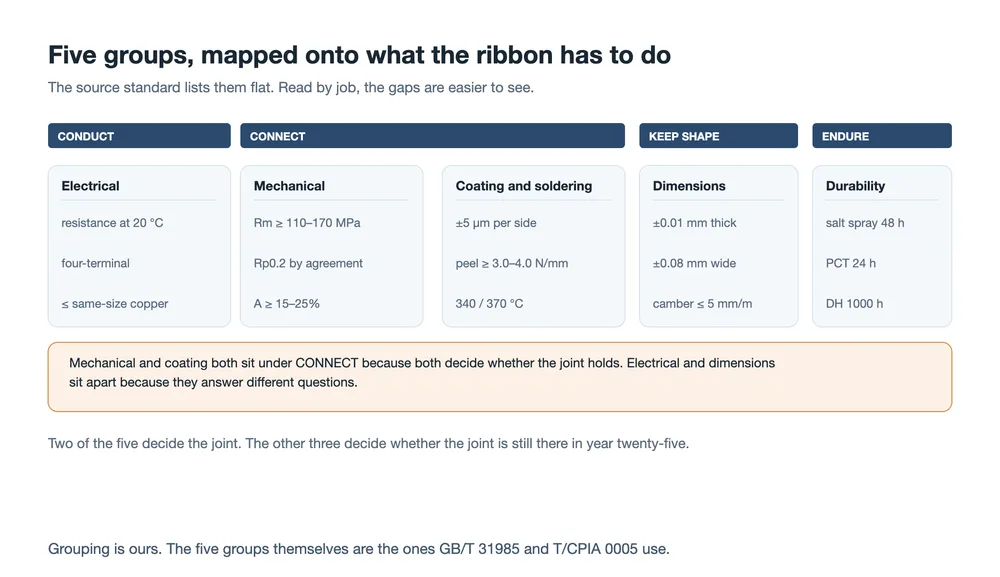
Ánh xạ trên là của chúng tôi, không phải của tiêu chuẩn. Nó hữu ích vì một lý do: nó làm lộ ra các điểm trống. Hai trong số các nhóm quyết định liệu mối nối có hình thành. Ba nhóm quyết định liệu mối nối còn đó vào năm thứ hai mươi lăm. Chỉ một trong năm là thử nghiệm theo chu kỳ sản xuất.
| Nhóm | Nó quyết định điều gì | Tiêu chuẩn phương pháp | Tần suất thực tế |
|---|---|---|---|
| Kích thước và ngoại quan | vị trí ribbon trong máy nối chuỗi, và lượng đồng dẫn dòng | GB/T 31985, T/CPIA 0005 | mỗi lô |
| Cơ tính | ứng suất truyền sang cell, và mức độ chịu đựng thao tác thô bạo | GB/T 228.1 | mỗi lô |
| Điện tính | tổn thất điện trở bên trong module | GB/T 3048.2 | hàng tháng hoặc theo tỷ lệ lô |
| Lớp phủ và hàn | liệu mối nối có hình thành hay không | GB/T 6462, GB/T 16921 | độ dày mỗi lô, bóc tách hàng tháng |
| Môi trường | liệu mối nối và polymer xung quanh có chịu đựng được | GB/T 10125 và hai điều khoản lão hóa | khi có nhà cung cấp mới, lớp phủ mới, màng mới |
Kích thước và ngoại quan: rẻ, nhanh, và là nơi hầu hết các tranh chấp bắt đầu
Với ribbon dẹt, các con số rất ngắn. Dung sai độ dày là ±0.01 mm và dung sai chiều rộng ±0.08 mm. Độ cong cạnh, độ vênh mà các nhà cung cấp Trung Quốc gọi là cong lưỡi liềm, không được vượt quá 5 mm mỗi mét. Ngoại quan cho phép không quá ba lỗ kim hoặc vết xỉ mỗi 10 cm, mỗi vết nhỏ hơn 0.5 mm², và không có đổi màu do oxy hóa hoặc thiếu mạ.
Độ cong là thứ gây đau nhất. Một ribbon bị vênh không chạy thẳng qua máy nối chuỗi, và một ribbon lệch sang bên tạo ra hai lỗi cùng lúc: mối nối đặt sai vị trí và ribbon trần ở nơi lẽ ra phải có mối nối. Cả hai đều thấy được trên dây chuyền và cả hai đều không thấy được trên tài liệu dữ liệu.
Với dây tròn, ba thông số là đường kính, độ tròn và độ thẳng, và ở đây thước panme cầm tay không còn đủ. Chúng tôi đã tính toán kỹ trong trang về sản xuất ribbon: một dây nhỏ hơn danh định 0.01 mm có điện trở cao hơn 12.1% ở 0.18 mm, so với 8.2% ở 0.26 mm và 6.0% ở 0.35 mm. Cùng một dung sai tuyệt đối tốn kém hơn khi dây càng mảnh. Đo liên tục bằng thước laser tồn tại chính vì lý do này; bốn điểm bằng panme không thể phát hiện một dây bị oval hoặc chạy lệch dọc theo chiều dài.
Rồi đến một cái bẫy định nghĩa gây tốn nhiều tranh cãi hơn bất kỳ dung sai nào. Đường kính trong phiếu kiểm tra của bạn là đường kính có lớp phủ hay lõi đồng? Hai giá trị khác nhau gấp đôi độ dày lớp phủ, hàng chục micromet ở đầu mỏng của dải. Nếu tài liệu dữ liệu ghi 0.26 mm và thước của bạn đọc 0.272 mm, bạn không tìm thấy khuyết tật; bạn đã tìm thấy một định nghĩa. Ghi cơ sở vào thỏa thuận và tranh cãi biến mất.
Cơ tính: Rm, Rp0.2, và hàng mà tiêu chuẩn để trống
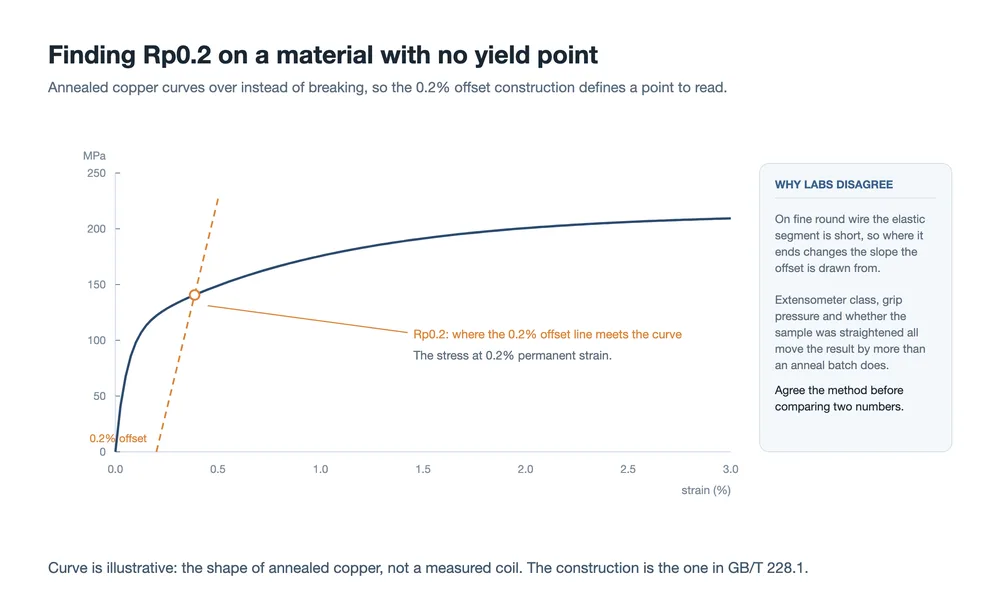
Một thử nghiệm kéo theo GB/T 228.1, trên chiều dài chuẩn 100 mm, trả về ba con số cùng một lúc. Độ bền kéo Rm là ứng suất đỉnh trước khi mẫu thử đứt, mô tả mức độ chịu đựng của dải dẫn. Độ giãn dài A là biến dạng tại điểm đứt, mô tả mức độ kéo giãn trước khi hỏng. Giới hạn chảy Rp0.2 là ứng suất tại biến dạng dư 0,2%, mô tả lực mà dải dẫn truyền sang pin trước khi bắt đầu biến dạng dẻo.
| Tính chất (T/CPIA 0005) | Dải kết nối, mềm | Dải kết nối, siêu mềm | Dây busbar |
|---|---|---|---|
| Rm, độ dày trên 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, độ dày 0,15 mm trở xuống | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Độ giãn dài A, trên 0,15 mm | ≥25% | ≥20% | ≥25% |
| Độ giãn dài A, 0,15 mm trở xuống | ≥15% | ≥15% | ≥18% |
| Rp0.2 | theo thỏa thuận | theo thỏa thuận | không quy định |
Hãy nhìn vào hàng cuối cùng. Tính chất chi phối trực tiếp nhất việc pin có bị nứt trong quá trình hàn hay không lại chính là tính chất mà tiêu chuẩn không quy định. Có lý do: cửa sổ phù hợp thay đổi theo độ dày pin và theo quy trình hàn, nên một con số duy nhất sẽ sai với ai đó. Nhưng lý do đó cũng là một lời cảnh báo. Nhà cung cấp mà chứng chỉ không nêu Rp0.2 không phải vô tình bỏ sót một con số. Bản thân cửa sổ đó, và lý do cả hai đầu của nó đều quan trọng, được trình bày trong trang vật liệu.
Bản thân phép đo tinh tế hơn vẻ ngoài của nó. Đồng ủ không có điểm chảy rõ ràng để đọc trên đường cong, nên người ta dùng cách dựng độ lệch 0,2%: vẽ một đường song song với đoạn đàn hồi, bắt đầu từ biến dạng 0,2%, và lấy ứng suất tại giao điểm với đường cong. Trên dây 0,20 mm, đoạn đàn hồi ngắn, nghĩa là độ dốc mà đường lệch sao chép được xác lập trên rất ít dữ liệu. Cấp của máy đo giãn, áp lực kẹp, và việc mẫu thử có được làm thẳng trước khi kẹp hay không đều làm thay đổi kết quả. Hai phòng thí nghiệm đều có thể đủ năng lực mà vẫn cho kết quả lệch nhau nhiều hơn mức biến động giữa các lô sản xuất.
Các điều kiện là một phần của phương pháp, và chúng là thứ đầu tiên cần so sánh khi hai phòng thí nghiệm cho kết quả khác nhau. Thử ở 23 °C và độ ẩm tương đối 50%, trên chiều dài chuẩn 100 mm, và kiểm soát tốc độ theo hai giai đoạn: 5 mm/phút đến khoảng 2% biến dạng, hoặc 2 mm hành trình đầu tiên, sau đó 10 đến 20 mm/phút cho phần còn lại. Phòng thí nghiệm chạy toàn bộ thử nghiệm ở 20 mm/phút sẽ đọc được Rm cao hơn và độ giãn dài thấp hơn trên cùng một dây, vì vật liệu có ít thời gian giãn hơn. Không con số nào sai; chúng trả lời các câu hỏi khác nhau. Điều sai là so sánh chúng, đó là điều xảy ra khi đặt chứng chỉ và kết quả thử nghiệm đầu vào cạnh nhau mà không kèm phương pháp.
Kéo không phải là thử nghiệm cơ học duy nhất đáng làm. Thử nghiệm uốn lặp lại gấp dải dẫn quanh một trục có đường kính cố định cho đến khi gãy, và báo cáo số chu kỳ. Nó thô sơ, nhanh, và bắt được điều mà một lần kéo đơn không thể: lớp phủ bị nứt và lõi bị biến cứng tại nơi dải dẫn đi qua con lăn dẫn hướng. Dải dẫn sống sót qua cuộn nhưng chết ở máy xâu chuỗi thường hỏng thử nghiệm này trước khi hỏng bất cứ thứ gì khác.
Điện: phép hiệu chỉnh làm thay đổi kết luận
Điện trở được đo theo phương pháp trong GB/T 3048.2, trên thực tế là phép đo bốn đầu. Hai tiếp điểm mang dòng điện và hai tiếp điểm khác đọc điện áp, nên điện trở tại các đầu cực dòng điện không bao giờ đi vào kết quả. Yêu cầu mang tính so sánh chứ không tuyệt đối. Ở 20 °C, dải dẫn không được có điện trở lớn hơn dây dẫn đồng cùng kích thước. Để tham khảo, đồng TU1 ủ có giá trị 0,017241 Ω·mm²/m, tức là 1,7241 µΩ·cm. Đó là lý do các thông số kỹ thuật đầu vào cho dải đồng mạ thiếc thường nêu mức trần 1,72 µΩ·cm: lớp phủ không được làm mất độ dẫn điện, chỉ chiếm phần tiết diện mà nó thay thế.
Giờ đến phần thường bị bỏ qua. Hệ số nhiệt điện trở của đồng khoảng 3,93×10⁻³ mỗi °C, tức khoảng 0,4% mỗi độ. Đo một cuộn ở nhiệt độ phòng thí nghiệm 28 °C mà không hiệu chỉnh thì kết quả đọc được cao hơn khoảng 3,1%. Sai số đó có cùng độ lớn với sai số đường kính mà chúng ta đã tính ở trang sản xuất, và nó đi sai hướng: một cuộn tốt bị đánh trượt, hoặc một cuộn sát ngưỡng lại đạt nếu phòng lạnh.
Phép hiệu chỉnh chỉ là một dòng: chia giá trị đo được cho 1 + 0,00393 × (t − 20), trong đó t là nhiệt độ trong quá trình thử. Hướng dẫn của tiêu chuẩn là lấy năm số đọc ở 20 ± 5 °C và lấy trung bình cũng vì lý do tương tự. Không bước nào khó. Cả hai đều bị bỏ qua đủ thường xuyên đến mức một con số điện trở không kèm nhiệt độ thử nghiệm được nêu không phải là một phép đo.
Lớp phủ và hàn: hai con số và một đường cong
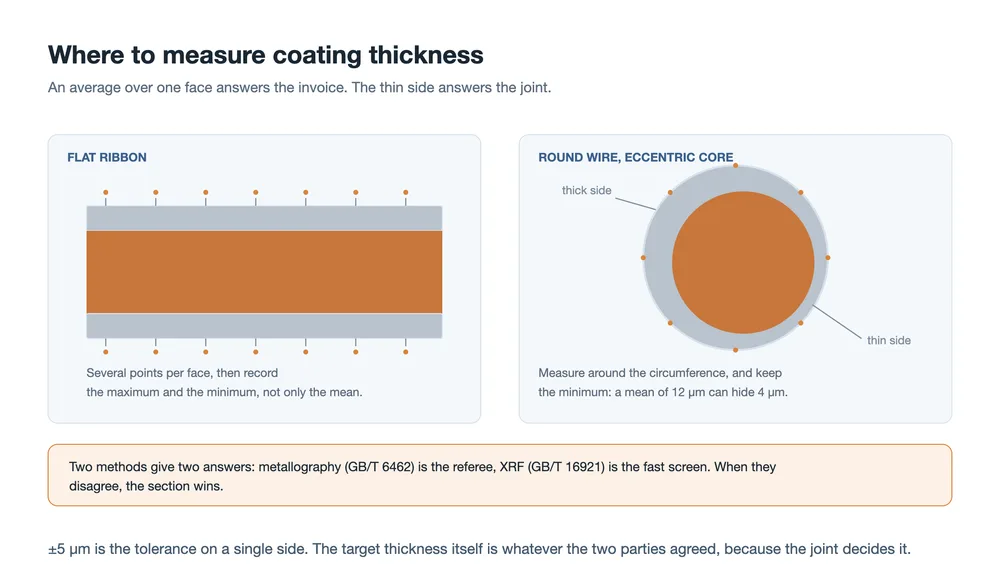
Độ dày lớp phủ có thể đo theo hai cách. Mặt cắt kim tương (GB/T 6462) cắt, gắn và đánh bóng dải dẫn rồi đọc lớp phủ dưới kính hiển vi. Huỳnh quang tia X (GB/T 16921) đo mà không phá hủy mẫu và chỉ mất vài giây, đó là lý do nó được dùng trên dây chuyền. Khi hai cách cho kết quả khác nhau, mặt cắt là trọng tài. Tiêu chuẩn cho phép ±5 µm trên một mặt và để độ dày mục tiêu cho hai bên thỏa thuận, vì mối hàn quyết định điều đó.
Trên dây tròn, một hoặc hai số đọc không phải là một phép đo. Nếu lõi lệch tâm trong lớp phủ, giá trị trung bình trên một mặt cắt có thể hoàn toàn chấp nhận được trong khi một bên mỏng. Bên mỏng đó là nơi thiếc hàn có ít vật liệu nhất để làm việc, và là bên bị hỏng. Hãy đo quanh chu vi, và ghi lại cả giá trị nhỏ nhất lẫn giá trị trung bình.
Trước khi hàn bất kỳ dây dẫn nào, kiểm tra độ thấm ướt trả lời câu hỏi rẻ hơn. Hàn một dải và đo góc tiếp xúc của mối hàn: dưới 90° là thiếc đã lan ra và bám dính, từ 90° trở lên là thiếc đã vón cục và chỉ nằm trên bề mặt. Góc tiếp xúc là một chỉ số thay thế, không phải thông số kỹ thuật, nhưng đây là cách nhanh nhất để phân biệt vấn đề lớp phủ với vấn đề quy trình. Nếu một lô bị vón cục trên mẫu thử mà lô trước đó thấm ướt tốt, thì dây dẫn hoặc điều kiện bảo quản của nó là đối tượng nghi ngờ, không phải mỏ hàn. Lớp phủ bị oxy hóa trong bảo quản, lớp thiếc không đều và lớp mỏng đều xuất hiện ở đây trước tiên.
Độ hàn được đo bằng phép bóc. Hàn một đoạn dây dẫn vào mẫu thử chuẩn, sau đó kéo ngược ở 180° và ghi lại lực. T/CPIA 0005 quy định các điều kiện: tốc độ bóc 20 mm/phút, chiều dài hàn ít nhất 20 mm với đoạn cao nguyên ổn định ít nhất 15 mm, hàn ở 340 ± 5 °C với thiếc có chì hoặc 370 ± 5 °C với thiếc không chì. Giá trị chấp nhận là độ bền bóc trung bình ít nhất 4,0 N/mm với thiếc có chì và 3,0 N/mm với thiếc không chì.
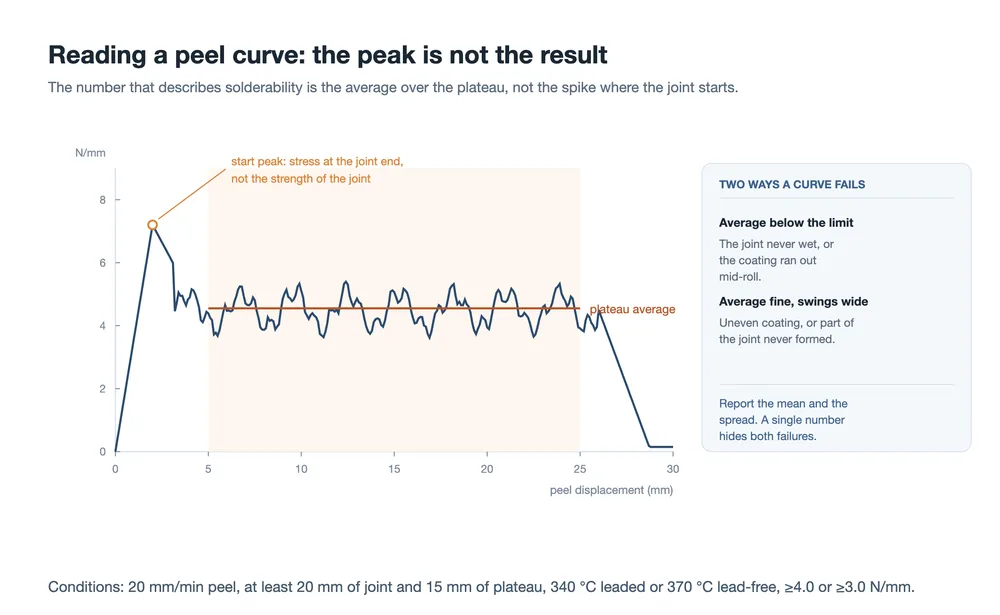
Hãy đọc cao nguyên, không phải đỉnh nhọn. Đỉnh đầu tiên đến từ sự tập trung ứng suất ở cuối mối nối và không nói gì về phần còn lại. Điều quan trọng là giá trị trung bình trên đoạn ổn định, và sau đó là độ phân tán trong đoạn đó. Một đường cong có giá trị trung bình chấp nhận được nhưng dao động lớn thường có nghĩa là lớp phủ không đều dọc theo chiều dài, hoặc một phần mối nối chưa từng thấm ướt. Cả hai đều qua được kiểm tra một con số và cả hai đều hỏng ngoài hiện trường.
Hai phép thử khác nhau cùng dùng từ bóc, và các con số của chúng không thể so sánh được. Phép thử trên đo độ hàn của dây dẫn ở 20 mm/phút. Độ bền bóc điện cực cấp tế bào mà các nhà máy module sử dụng tuân theo một tài liệu khác, T/CSTM 00461-2022, ở 300 đến 800 mm/phút, với các giá trị chấp nhận khác nhau, và nó đo sự kết hợp của dây dẫn, đường lưới và quy trình. Một nhà cung cấp trích dẫn con số bóc mà không kèm tốc độ và mẫu thử thì đã trích dẫn một con số không thể đặt vào đâu được.
| Đo cái gì | Tốc độ bóc | Nó cho bạn biết điều gì | Vấn đề của ai |
|---|---|---|---|
| Độ hàn của dây dẫn (T/CPIA 0005) | 20 mm/phút | liệu lớp phủ có thấm ướt và giữ được không | nhà cung cấp dây dẫn |
| Bóc điện cực tế bào (T/CSTM 00461) | 300-800 mm/phút | liệu mối nối bạn thực sự tạo ra có giữ được không | dây dẫn, tế bào và quy trình cùng nhau |
Môi trường: phép thử không phải về dây dẫn
Năm điều khoản bao quát độ bền, và cách chúng được đánh giá mới là phần thú vị.
| Thử nghiệm | Điều kiện | Cách đánh giá |
|---|---|---|
| Phun sương muối trung tính | 48 giờ theo GB/T 10125 | cấp bảo vệ 10, cấp ngoại quan ít nhất 4, không ố vàng, đen, phồng rộp hay bong tróc |
| PCT | 121 °C, độ ẩm tương đối 99-100%, 24 giờ | không ố vàng hay đen rõ rệt trong vòng 10 mm mỗi bên dây dẫn |
| Nóng ẩm | 85 °C, độ ẩm tương đối 85%, 1000 giờ | cùng tiêu chí |
| Chu kỳ nhiệt | −40 °C đến +85 °C, lặp lại | đo lại lực bóc và điện trở sau các chu kỳ; không tách mối nối, không tăng điện trở nối tiếp |
| Bảo quản nhiệt độ cao | 150 °C, 1000 giờ, cấp mẫu thử | độ duy trì độ bền bóc, và không có sự phát triển đo được của lớp liên kim |
Hai phép thử cuối không kiểm tra dây dẫn. Chúng kiểm tra mười milimét mỗi bên dây dẫn, tức là lớp đóng gói và bề mặt tiếp giáp. Đó là một lựa chọn có chủ đích, và nó cho biết phép thử nhằm mục đích gì. Lớp phủ dây dẫn, cặn trợ dung và lớp đóng gói tương tác dưới nhiệt và độ ẩm. Sản phẩm nhìn thấy được của tương tác đó là một dải vàng hoặc mép đen bên cạnh dây dẫn. Thử một dải dây dẫn trần trong lò sẽ hoàn toàn bỏ sót điều đó.
Hệ quả thực tế là các phép thử này phải được chạy với danh mục vật tư của chính bạn. Kết quả phun sương muối trên mẫu thử của nhà cung cấp cho bạn biết lớp phủ chống ăn mòn. Nó không cho bạn biết điều gì xảy ra khi lớp phủ đó nằm dưới EVA hoặc POE của bạn, với cặn trợ dung của bạn, ở 85 °C trong sáu tuần. Hành vi ẩm nhiệt của module được đề cập sâu hơn trong trang chế độ hỏng DH1000, và danh sách phép thử rộng hơn nằm trong tổng quan phép thử độ tin cậy.
Kế hoạch kiểm tra đầu vào ba tầng
Khi các phương pháp đã được cố định, kế hoạch theo sau từ chi phí thời gian của mỗi phép thử. Ba tầng bao quát gần như mọi trường hợp thực tế.
| Cấp | Tần số | Hạng mục |
|---|---|---|
| Lô | mọi lô đầu vào | ngoại quan, kích thước (đường kính hoặc độ dày và chiều rộng), kéo (Rm, Rp0.2, A), độ dày lớp phủ |
| Định kỳ | hàng tháng, hoặc một phần các lô | điện trở, lực bóc, độ cong, độ tròn |
| Giới thiệu và thay đổi | nhà cung cấp mới, thông số kỹ thuật mới, thay đổi quy trình | phun sương muối, PCT, ẩm nhiệt, tương thích với màng và trợ dung của bạn |
Bốn thói quen làm cho kế hoạch hiệu quả hơn bảng biểu đơn thuần.
Lấy mẫu ở cả hai đầu cuộn. Ủ và mạ thiếc trôi dạt khi khởi động và khi đổi cuộn, và mẫu từ lớp quấn ngoài là nơi duy nhất những quá độ đó đã qua đi.
Theo dõi phân bố, không phải phán quyết. Một lô đạt không phải là một lô ổn định. Vẽ giá trị trung bình và độ phân tán của từng tính chất qua hai mươi lô sẽ cho thấy quá trình ủ trôi dạt rất lâu trước khi bất kỳ lô đơn lẻ nào vượt giới hạn.
Kiểm soát bảo quản. Lớp phủ bị oxy hóa khi cuộn được mở ra, và độ hàn giảm theo. Một cuộn đạt khi đến nơi có thể hỏng trên dây chuyền bốn tuần sau đó, và báo cáo sẽ đổ lỗi cho máy xâu chuỗi. Ghi lại ngày mở và giữ kho khô ráo.
Biết điều máy không thể cho bạn biết. Máy xâu chuỗi kiểm tra vị trí và quy trình, không kiểm tra độ bền mối nối, như phần hướng dẫn cơ chế trình bày: không có bộ phận nào trên máy đo lực bóc. Đó là lý do phép thử bóc tồn tại ngoài dây chuyền, trên mẫu thử, và tại sao một máy như máy xâu chuỗi AM050FH chạy đến giới hạn của chính nó không phải là bằng chứng cho thấy mối nối là tốt.
Những gì thuộc về thỏa thuận kỹ thuật
Các tiêu chuẩn đưa ra mức sàn và phương pháp. Mọi thứ quyết định liệu hai phòng thí nghiệm có đồng thuận hay không đều phải được ghi lại riêng. Trên thực tế danh sách này ngắn:
- Cơ sở đường kính hoặc độ dày: có lớp phủ, hay lõi đồng.
- Một khoảng Rp0.2 với cả giới hạn dưới và giới hạn trên, cùng chiều dài chuẩn và phương pháp độ lệch dùng để xác định nó.
- Lực bóc tách tính bằng N/mm hoặc N, với định nghĩa chiều rộng cho dây tròn, tốc độ bóc tách và nhiệt độ hàn.
- Độ dày lớp phủ mục tiêu cho mỗi mặt, vượt ngoài dung sai.
- Giới hạn độ tròn và độ thẳng cho dây tròn, những điều mà tiêu chuẩn để ngỏ.
- Nhiệt độ tại đó điện trở được báo cáo, và công thức hiệu chỉnh.
- Vị trí lấy mẫu, bao gồm cả việc có tính đến các đầu cuộn hay không.
- Chất đóng gói và chất trợ dung nào được dùng khi chạy các thử nghiệm môi trường.
Không điều nào trong số này là lạ. Mỗi điều, nếu để không ghi lại, đều đã tạo ra một bất đồng mất nhiều thời gian để giải quyết hơn cả thời gian chạy thử nghiệm.
Những câu hỏi thường gặp trong thực tế
Tôi có thể áp dụng T/CPIA 0005 cho dây tròn không?
Hãy dùng nó như một điểm khởi đầu, không phải như một đặc tả hoàn chỉnh. Tài liệu được viết xoay quanh dải dẹt; đường kính, độ tròn, độ thẳng và cơ sở N/mm cho mặt cắt tròn đều cần được hai bên thống nhất. Đối với dây MBB và 0BB, hình dạng và số lượng dây quan trọng đến mức một điều khoản dành cho dải dẹt không thể thay thế được.
Tại sao Rp0.2 của tôi khác với của nhà cung cấp?
Thường là do phương pháp, không phải do kim loại. Hãy so sánh chiều dài chuẩn, cách xây dựng độ lệch, cấp của máy đo biến dạng, áp lực kẹp và việc mẫu có được làm thẳng hay không. Trên dây mảnh, đoạn đàn hồi ngắn, nên những khác biệt nhỏ trong thiết lập dịch chuyển kết quả xa hơn so với việc thay đổi lô ủ. Hãy thống nhất phương pháp trước; nếu các con số vẫn khác nhau, thì hãy xem xét cuộn dây.
Nên báo lực bóc tách bằng N hay N/mm?
N/mm chuẩn hóa theo chiều rộng, điều này rõ ràng đối với dải dẹt. Đối với dây tròn không có chiều rộng để chia, nên một số nhà cung cấp báo cáo bằng N và một số chia cho đường kính hoặc cho một dải danh nghĩa. Cả hai quy ước đều có thể dùng được; một con số không kèm quy ước thì không. Trang dải dẹt và chất trợ dung liệt kê các đơn vị như nhà cung cấp thường nêu.
XRF có đủ tốt thay cho mặt cắt không?
Để sàng lọc trên dây chuyền, thì có. Để làm hồ sơ, thì không. XRF nhanh và không phá hủy và sẽ phát hiện một cuộn dây bị mỏng một cách có hệ thống. Nó sẽ không phân giải được lõi lệch tâm trên dây tròn như một mặt cắt được đánh bóng, và các tiêu chuẩn coi mặt cắt là trọng tài khi hai bên bất đồng. Hãy giữ mặt cắt cho cấp giới thiệu và cho các tranh chấp.
Tại sao tiêu chí phun muối lại trông như cách dải dẹt mười milimét?
Bởi vì hư hỏng đáng quan tâm nằm ở bề mặt tiếp giáp, không phải trên kim loại. Một dải dẹt có thể chống ăn mòn mà vẫn làm đổi màu màng xung quanh nó, và một dải dẹt có thể đổi màu trong khi mối nối vẫn giữ. Đánh giá dải ở hai bên dải dẹt là cách tiêu chuẩn chuyển một vấn đề bề mặt tiếp giáp thành thứ gì đó hữu hình và có thể lặp lại.
Tôi có thực sự cần thử kéo trên mọi lô không?
Đó là cảnh báo sớm rẻ nhất mà bạn có. Ủ là quá trình dễ trôi giữa các lô nhất, và Rp0.2 cộng với độ giãn dài là nơi sự trôi đó xuất hiện đầu tiên, trước khi nó trở thành vỡ tế bào tại máy xâu chuỗi. Một thử nghiệm kéo tốn vài phút mỗi lô; một sự cố tế bào nứt tốn một ca.
Suy nghĩ cuối cùng
Phần khó của thử nghiệm dải dẹt không phải là các thiết bị. Đó là sự căn chỉnh: tính chất nào, lấy mẫu ở đâu, hiệu chỉnh thế nào, đánh giá dựa trên cái gì. Khi hai bộ dữ liệu bất đồng, thứ tự hiệu quả là kiểm tra phương pháp trước và dải dẹt sau. Thứ tự đó đã đứng vững trong kiểm tra đầu vào đủ lâu để đáng được ghi lại trước lần bất đồng tiếp theo chứ không phải sau đó.
Một tiêu chuẩn cho bạn biết một dải dẹt tối thiểu phải như thế nào. Thỏa thuận cho bạn biết dải dẹt này phải như thế nào cho dây chuyền này. Tài liệu thứ hai là tài liệu quyết định năng suất.
Bài đọc liên quan:
- Chức năng của dải PV: ba nhiệm vụ, một sự đánh đổi
- Vật liệu dải PV: lõi đồng, độ cứng và lớp phủ
- Cấu trúc và các loại ribbon PV: dẹt, tròn và định hình
- Cách sản xuất dây ribbon PV: kéo, ủ và mạ thiếc
- Tại sao chất trợ dung là thiết yếu cho hàn quang điện
- Dây chuyền kéo dây và mạ thiếc dải dẹt
- Cơ cấu máy nối chuỗi pin mặt trời: hướng dẫn theo từng khu vực
- Thử nghiệm nhiệt ẩm DH1000: các chế độ hỏng hóc và cơ chế
- Các thử nghiệm độ tin cậy của mô-đun PV: danh sách đầy đủ
- Điểm nóng, vết nứt vi mô và PID: ba kiểu hỏng module âm ỉ
Các giá trị nêu ở đây lấy từ GB/T 31985 và T/CPIA 0005-2017 như đã công bố, và từ các tiêu chuẩn phương pháp thử được nêu trong từng phần. Chúng mô tả những gì các tài liệu đó yêu cầu; chúng không phải là phép đo sản phẩm của chúng tôi, và chúng không thay thế cho phiên bản hiện hành của một tiêu chuẩn hoặc cho một thỏa thuận kỹ thuật đã ký. Phép tính điện trở 0,18 mm là tính toán của riêng chúng tôi, được tái hiện trong trang sản xuất dải dẹt, giả định đồng ở 1,75×10⁻⁸ Ω·m, lớp phủ không dẫn điện, và một nửa tế bào 182 mm. Hai tham chiếu điều khoản, T/CPIA 0005-2017 và T/CSTM 00461-2022, là các phiên bản có hiệu lực khi trang này được viết.