SiNx quá mỏng và bạc dán đâm xuyên qua
Mục lục
Câu trả lời nhanh: Màng mỏng silicon nitride phía trước trên pin TOPCon phải đáp ứng hai yêu cầu đối lập, và độ dày thỏa mãn cả hai rất hẹp. Lớp SiNx đóng vai trò lớp phủ chống phản xạ, nên màng dày hơn cải thiện hiệu suất quang học đến một mức nhất định. Nó cũng phải chịu được bước nung và ngăn keo bạc xuyên qua silicon trong quá trình tạo tiếp xúc. Phủ quá mỏng thì bạc xuyên vào emitter, gây shunt; phủ quá dày thì keo không tạo được tiếp xúc đúng, làm tăng điện trở tiếp xúc. Độ dày làm việc trong sản xuất nằm trong dải 40 nm đến 80 nm, với đỉnh nung khoảng 790 °C đến 800 °C. Sự tương tác này là lý do công thức keo và profile nung được phát triển cùng với công thức lớp phủ thay vì độc lập.
Sản xuất mô-đun PV · bởi Jerry, Ooitech
Giới thiệu sản phẩm
Bất kỳ ai vận hành một dây chuyền TOPCon đều từng gặp tình huống tiến thoái lưỡng nan này. Phủ lớp SiNx quá mỏng, bạn lo rằng bạc dán sẽ đốt xuyên qua lớp thụ động, kéo Voc xuống. Phủ quá dày, điện trở tiếp xúc tăng vọt, và FF không thể giữ được. Mỏng thì sợ, dày cũng sợ — vậy độ dày bao nhiêu là "vừa đủ"?
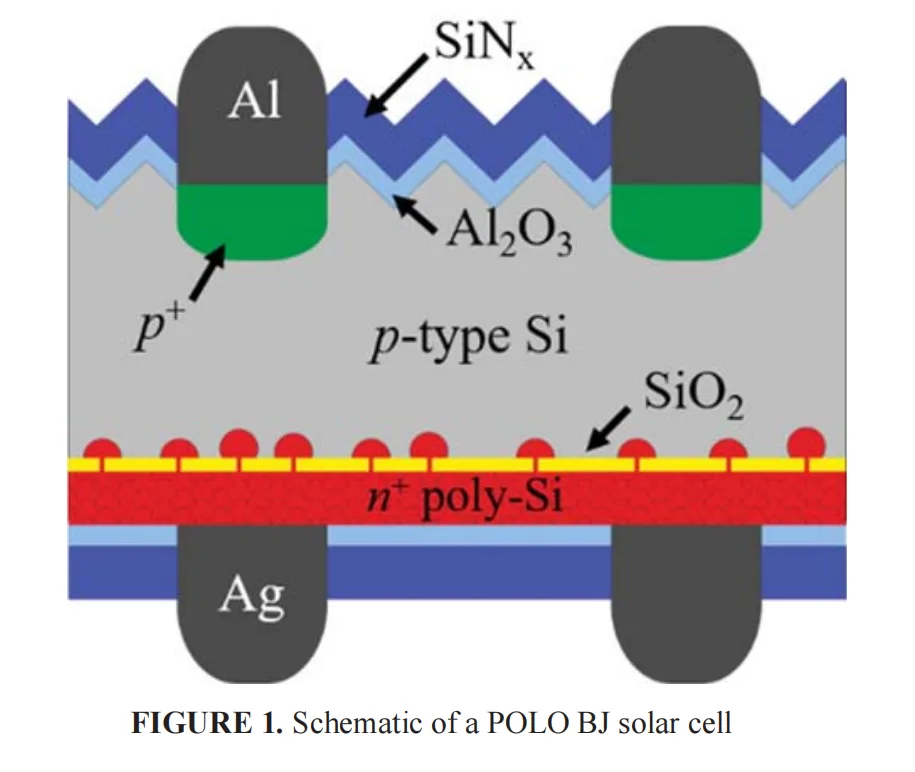
Năm 2022, nhóm của Min Byungsul tại ISFH (Viện Nghiên cứu Năng lượng Mặt trời Hamelin, Đức) đã công bố một nghiên cứu trên AIP Conference Proceedings phân tích vấn đề này. Họ đã sử dụng tiếp xúc thụ động POLO — tên học thuật cho cái mà ngành công nghiệp gọi là TOPCon, về cơ bản là một lớp oxide siêu mỏng cộng với cấu trúc poly-Si/SiOx polysilicon pha tạp — để tách riêng những gì thực sự đang diễn ra.
Điểm mấu chốt không phức tạp: độ dày SiNx và nhiệt độ nung là một cặp khớp với nhau. Thay đổi độ dày thì bạn phải điều chỉnh nhiệt độ. Thay đổi một cái mà không thay đổi cái kia thì hoặc Voc giảm hoặc FF sụp đổ.
Thông số kỹ thuật
Cách bố trí thí nghiệm
ISFH đã sử dụng tấm wafer CZ loại p, với một tiếp xúc POLO n⁺ ở mặt sau của pin (oxide đường hầm cộng với polysilicon pha tạp phốt pho).
Hai biến số chính:
Độ dày lớp phủ SiNx mặt sau — trong khoảng từ 40nm đến 80nm
Nhiệt độ nung đỉnh — được điều chỉnh trong khoảng 790°C đến 810°C
Sau đó họ đo hai thứ: điện trở suất tiếp xúc ρc (bằng TLM) và các thông số IV của pin.
Trước đây chúng ta đã xem một bài báo năm 2016 của JA Solar về cách thành phần hóa học (tỷ lệ Si/N) của màng chống phản xạ SiNx mặt trước ảnh hưởng đến tiếp xúc bột bạc. Công trình ISFH năm 2022 này nói về cách độ dày vật lý của lớp phủ SiNx mặt sau ảnh hưởng đến tiếp xúc bột bạc. Ghép hai điều lại với nhau và bạn bao quát cả hai khía cạnh — "thành phần hóa học" và "độ dày vật lý", màng mặt trước và màng mặt sau.
Tất cả mẫu được nung ở 800°C, chỉ thay đổi độ dày SiNx mặt sau
| Độ dày SiNx | ρc trung vị (800°C) | Trạng thái |
|---|---|---|
| 40nm | ~1 mΩ·cm² | Rất thấp |
| 50nm | ~1.5 mΩ·cm² | Bắt đầu tăng |
| 60nm | ~7 mΩ·cm² | Tăng rõ rệt |
| 70nm | ~30-40 mΩ·cm² | Vùng chuyển tiếp, leo dốc |
| 80nm | ~600 mΩ·cm² | Cao gần 600 lần so với ở 40nm |
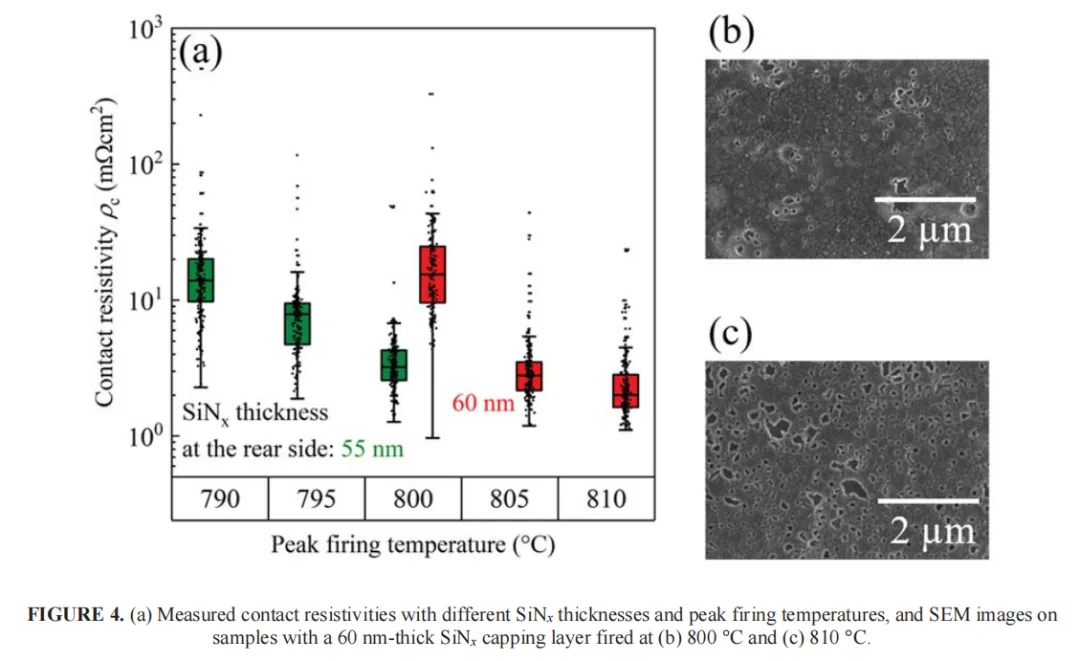
Quét nhiệt độ nung trên mẫu 55nm và 60nm
| Điều kiện | ρc trung vị |
|---|---|
| 55nm SiNx + 800°C | 3.2 mΩ·cm² |
| 60nm SiNx + 805°C | 2.8 mΩ·cm² |
| 60nm SiNx + 810°C | 2.0 mΩ·cm² |
Ưu Điểm Kỹ Thuật
Phát hiện thứ nhất: quá dày thì bột không thể đốt xuyên qua
Tất cả mẫu được nung ở đỉnh 800°C , chỉ thay đổi độ dày lớp phủ SiNx mặt sau. Quy luật rõ ràng từ bảng trên — lượng SiNx mà bột có thể đốt xuyên qua trong quá trình nung là có giới hạn. Vượt qua giới hạn đó thì bột không bao giờ chạm tới lớp polysilicon bên dưới, nên điện trở tiếp xúc tăng vọt.
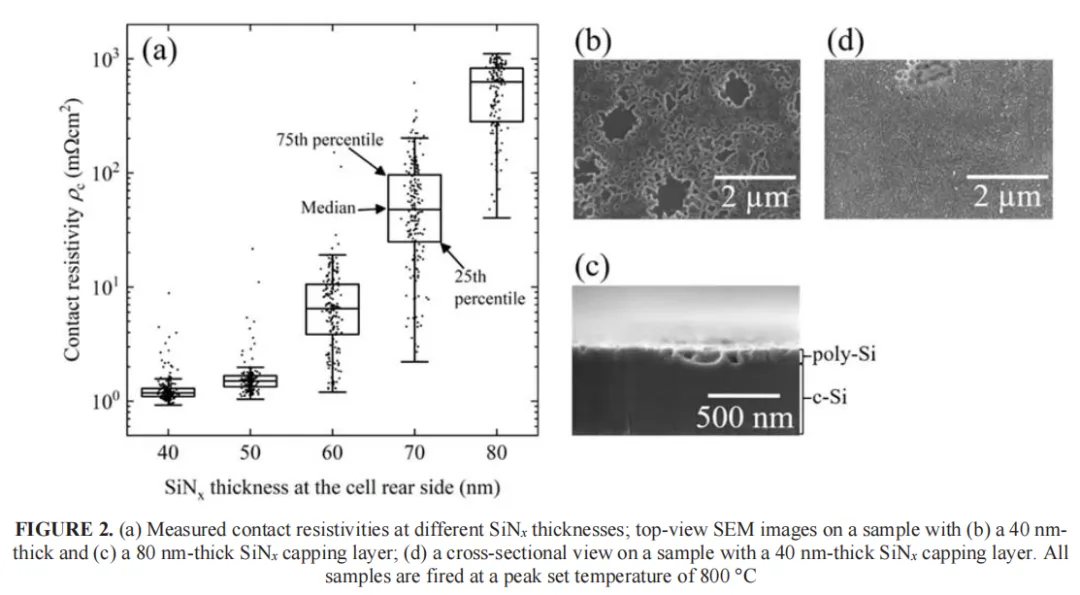
Các ảnh SEM đưa ra bằng chứng trực tiếp:
40nm SiNx: bột đã đốt xuyên hoàn toàn cả SiNx và polysilicon, để lại nhiều hố ăn mòn cỡ micron trên lớp poly. Polysilicon bị loại bỏ hoàn toàn cục bộ — tiếp xúc tốt, nhưng lớp thụ động bị hỏng.
80nm SiNx: chỉ có một số rất ít hố ăn mòn rất nhỏ, không có vùng nào mà lớp poly bị loại bỏ hoàn toàn — lớp thụ động giữ được, nhưng điện trở tiếp xúc cao gần 600 lần (khoảng 2.8 bậc độ lớn), và FF về cơ bản bị phá hủy.
Kết luận của ISFH rất thẳng thắn: có một cửa sổ SiNx tối ưu — trong khoảng từ 50 đến 60nm. Quá mỏng, bột xuyên qua lớp thụ động và Voc sụt giảm. Quá dày, bột không thể xuyên qua và điện trở tiếp xúc tăng vọt.
Phát hiện thứ hai: độ dày và nhiệt độ là một cặp
ISFH không dừng lại ở "50-60nm là tốt nhất." Họ đặt một câu hỏi thực tế hơn cho xưởng sản xuất: nếu độ dày SiNx thay đổi, liệu nhiệt độ nung có cần thay đổi theo không?
Họ chọn các nhóm 55nm và 60nm và chạy quét nhiệt độ từ 790°C đến 810°C.
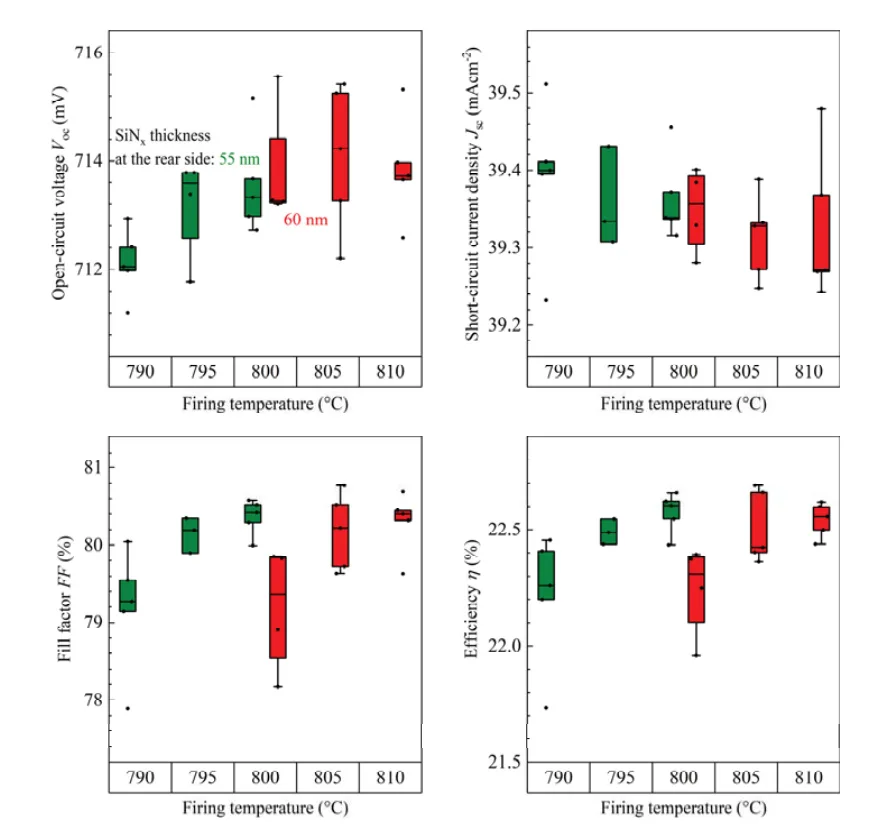
Kết quả rất rõ ràng:
55nm SiNx: FF đạt đỉnh tại 800°C, hiệu suất tốt nhất ở đó. Xuống thấp hơn thì tiếp xúc không đủ tốt; cao hơn thì lớp thụ động bắt đầu bị ảnh hưởng.
60nm SiNx: FF đạt đỉnh tại 805-810°C. Vì SiNx dày hơn, nó cần nhiệt độ cao hơn để bột đốt xuyên qua.
Nói theo ngôn ngữ dây chuyền: trong các điều kiện thử nghiệm này, đi từ 55nm lên 60nm dịch nhiệt độ nung tối ưu lên khoảng 5-10°C. Độ dốc đó chỉ là tham khảo cho cùng một hệ bột — đổi bột thì bạn cần hiệu chuẩn lại.
Dữ liệu điện trở suất tiếp xúc cũng ủng hộ điều này: nhiệt độ cao hơn, tiếp xúc tốt hơn — miễn là bạn không vượt qua ranh giới nơi bạn bắt đầu đốt xuyên qua lớp thụ động.
Cơ chế: kích thước hố ăn mòn là yếu tố then chốt
ISFH đã dùng SEM để đưa ra một tiêu chí rất rõ ràng:
Hố lớn hơn 1μm đường kính: poly bị loại bỏ hoàn toàn, lớp passivation bị hư hại → Voc giảm
Hố nhỏ hơn 1μm đường kính: poly không bị loại bỏ hoàn toàn, lớp passivation còn nguyên vẹn → điện trở tiếp xúc giảm, Voc không đổi
ISFH nói thẳng: "một số lượng nhất định các hố ăn mòn kích thước nhỏ là cần thiết để tạo tiếp xúc tốt. Các hố ăn mòn có đường kính dưới 1μm dường như không ảnh hưởng đến chất lượng passivation."
Tiêu chí trên dây chuyền: hố ăn mòn không phải càng ít càng tốt, cũng không phải càng nhiều càng tốt — mục tiêu là kích thước nhỏ, phân bố vừa phải. Nếu bạn thấy nhiều hố >1μm dưới kính hiển vi, nhiệt độ quá cao hoặc SiNx quá mỏng, và lớp passivation đã bị tổn hại.
Ứng dụng sản phẩm
Dây chuyền sản xuất thực tế có thể dùng được gì?
1. Độ dày SiNx không phải càng mỏng càng tốt, cũng không phải càng dày càng tốt. Dưới 40nm, keo cháy xuyên qua lớp passivation và Voc bị tổn hại; trên 80nm, keo không thể cháy xuyên qua và điện trở tiếp xúc tăng gần 600 lần.
2. Độ dày và nhiệt độ phải đi đôi với nhau. Thay đổi độ dày SiNx thì nhiệt độ ủ phải thay đổi theo. Dữ liệu của ISFH đưa ra một tham chiếu — trong các điều kiện này, mỗi 5nm SiNx tăng thêm sẽ dịch chuyển nhiệt độ đỉnh lên khoảng 5-10°C — nhưng phải hiệu chuẩn lại sau khi đổi keo.
3. Hố ăn mòn là một chỉ báo "cửa sổ". Nhìn vào kích thước và mật độ hố bằng SEM và bạn có thể đánh giá liệu tổ hợp độ dày-nhiệt độ hiện tại của bạn có nằm trong cửa sổ hay không. Nhiều hố >1μm → quá nóng hoặc màng quá mỏng; gần như không có hố → quá nguội hoặc màng quá dày, tiếp xúc có thể gặp vấn đề.
4. Độ dày màng mặt sau cũng chi phối năng suất ngoại quan, và việc chọn keo. Ba điểm trên đều nói về cách độ dày ảnh hưởng đến điện trở tiếp xúc và FF thông qua việc keo có cháy xuyên qua hay không. Nhưng trên dây chuyền, độ dày SiNx mặt sau kiểm soát nhiều thứ hơn cả hiệu suất điện.
Trong sản xuất hàng loạt thực tế, SiNx mặt sau thường được kiểm soát trong khoảng 70-85nm — dày hơn mức "tối ưu tiếp xúc" 50-60nm trong bài báo ISFH. Lý do rất đơn giản: bài báo đo tối ưu tiếp xúc thuần túy cho cấu trúc POLO cụ thể của họ và một loại keo cụ thể, trong khi dây chuyền sản xuất phải cân bằng đồng thời passivation, tiếp xúc và độ đồng đều màu sắc, và chọn một khoảng dày hơn, ổn định hơn. Quan trọng hơn, keo trên dây chuyền thương mại sử dụng hệ thống frit thủy tinh khác với keo phòng thí nghiệm của ISFH, nên cửa sổ độ dày SiNx có thể bị cháy xuyên qua cũng khác.
Thay đổi độ dày thì chiết suất thay đổi, và màu giao thoa của màng cũng dịch chuyển theo. Quá mỏng hoặc quá dày thì các tấm wafer sẽ xuất hiện biến đổi màu, lệch màu và các loại hạ cấp ngoại quan tương tự làm giảm trực tiếp năng suất ngoại quan. Điều đó lại đặt ra yêu cầu khắt khe đối với nhà sản xuất keo: keo phải phù hợp với cửa sổ quy trình màng mặt sau, không được buộc màng mặt sau phải thích ứng với một loại keo cụ thể. Độ dày và nhiệt độ phải đi đôi, và keo với độ dày màng cũng phải đi đôi — dây chuyền là một hệ thống, không phải một điều chỉnh đơn điểm.
Ba điều bài báo không nói
Mối quan hệ giữa POLO và TOPCon. Tiếp xúc POLO mà ISFH sử dụng về cơ bản là oxide siêu mỏng cộng với polysilicon pha tạp (poly-Si/SiOx), cơ bản giống với cấu trúc mặt sau TOPCon ngày nay, nên các kết luận chuyển trực tiếp được. POLO là tên học thuật do ISFH đề xuất; TOPCon là thuật ngữ tiêu chuẩn ngành; về bản chất là cùng một cấu trúc.
Mẫu keo ảnh hưởng đến độ sâu xuyên qua. Các loại keo khác nhau có thành phần frit thủy tinh khác nhau và có thể cháy xuyên qua các độ dày SiNx khác nhau. Con số 50-60nm của ISFH dựa trên một loại keo cụ thể — đổi keo thì bạn có thể cần hiệu chuẩn lại.
Độ tin cậy lâu dài không được đề cập. Liệu các hố ăn mòn nhỏ có phát triển thành lớn trong 25 năm lão hóa ngoài trời không? Liệu giao diện có suy thoái thêm dưới nhiệt ẩm không? Bài báo không trả lời.
Đọc cùng với JA Solar 2016
| Kích thước | JA Solar 2016 | ISFH 2022 |
|---|---|---|
| Ứng dụng | Màng chống phản xạ SiNx mặt trước (ARC) | Lớp phủ bảo vệ SiNx mặt sau |
| Trọng tâm | Thành phần hóa học của SiNx (tỷ lệ Si/N) | Độ dày vật lý của SiNx |
| Biến số cốt lõi | Tỷ lệ khí SiH₄/NH₃ | Độ dày SiNx + nhiệt độ ủ |
| Chế độ hỏng | Lệch tỷ lệ Si/N → mất cân bằng độ nhớt frit → điện trở tiếp xúc cao | Sai độ dày → cháy xuyên qua hoặc không cháy xuyên qua được |
| Hướng khắc phục | Điều chỉnh tỷ lệ khí đến cửa sổ tối ưu | Ghép độ dày và nhiệt độ |
| Cơ chế chung | Động học phản ứng frit-SiNx quyết định chất lượng tiếp xúc | Độ sâu xuyên qua của frit-SiNx quyết định chất lượng tiếp xúc |
Đặt hai bài báo cạnh nhau và bạn có được bức tranh đầy đủ về quy trình màng mặt trước và mặt sau: thành phần hóa học quyết định liệu bạn có thể tiếp xúc tốt hay không, độ dày vật lý quyết định liệu bạn có làm hỏng lớp bên dưới trong khi tiếp xúc hay không.
Chỉnh nhẹ tỷ lệ Si/N của lớp phủ và Rs tăng vọt, FF sụp đổ, hiệu suất giảm mạnh
Một lời nhắc cho dây chuyền: đừng chỉ nhìn vào poly khi truy tìm tổn thất hiệu suất
Xong cả hai bài báo, quay lại dây chuyền của chúng ta. Khi truy tìm tổn thất hiệu suất, phản xạ của kỹ sư là kiểm tra trước tiên độ dày poly mặt sau, mức pha tạp, độ dày oxide đường hầm — tác động của chúng lên FF và Voc đã được hiểu rõ và đây là các hạng mục kiểm tra tiêu chuẩn. Nhưng lớp phủ bảo vệ SiNx mặt sau thường bị gạt đi như một "lớp passivation/ngoại quan," và ít ai nghĩ về nó theo khía cạnh điện trở tiếp xúc.
Giá trị của bài báo ISFH này chính là nó kéo biến số bị bỏ qua này trở lại bàn: sai độ dày màng sau, keo dán không cháy xuyên qua hoặc cháy hết, và FF sụp đổ như nhau. Lần tới khi bạn gặp tình huống "thông số poly không thay đổi, nhưng FF tự nhiên giảm", đừng chỉ loanh quanh với poly — hãy quay lại kiểm tra xem độ dày màng sau và nhiệt độ nung còn tương thích với nhau không.
Đáng lưu ý: thí nghiệm của ISFH dựa trên nung thông thường. Công nghệ LECO hiện được áp dụng rộng rãi trên dây chuyền có thể tối ưu hóa tiếp xúc thông qua bước laser/dòng điện tiếp theo, ở một mức độ nào đó làm giảm độ nhạy với cặp nhiệt độ nung - độ dày — nhưng độ dày màng sau vẫn là cửa sổ cơ bản và không thể bỏ qua.
Quan điểm của Ooitech
Chúng tôi thấy điều tương tự trên mọi dây chuyền TOPCon mà chúng tôi chạy thử — lớp phủ SiNx mặt sau bị coi như chỉ là màng màu, rồi FF âm thầm trượt mà không ai kiểm tra cặp độ dày - nhiệt độ. Dữ liệu của ISFH khớp với điều thúc đẩy người ta chuyển sang LECO, vì việc tách quá trình hình thành tiếp xúc khỏi bước nung mang lại biên độ thực sự khi hóa học frit của keo dán và cửa sổ màng sau của bạn không hoàn toàn khớp nhau. Nếu bạn muốn xem các bước này diễn ra trên một dây chuyền module thực tế — phủ, nung, hàn nối và tất cả — kênh YouTube Ooitech tại www.youtube.com/ooitech đáng để theo dõi. Và hãy nhớ đây là nghiên cứu ở cấp độ cell; dây chuyền module thừa hưởng các cell này nhưng số phận tiếp xúc đã được định đoạt từ trước.
Tài liệu tham khảo
Min B. et al., AIP Conf. Proc. 2487, 020014 (2022) (DOI: 10.1063/5.0089239)
Chen X.Y. et al., Solar Energy 126 (2016) 105–110 (DOI: 10.1016/j.solener.2016.01.001)