Máy ép tấm pin quang điện — Các giai đoạn chân không và quy trình
Mục lục
Câu trả lời nhanh: Máy ép laminate tấm pin mặt trời là máy liên kết chồng module — kính trước, chất đóng gói EVA, chuỗi cell được kết nối, lớp EVA thứ hai và tấm lưng — thành một khối kín, không có khoảng trống. Máy thực hiện điều này dưới chân không và nhiệt trong một chu trình nhiều giai đoạn. Đầu tiên, buồng được hút chân không để loại bỏ không khí bị giữ lại, sau đó áp suất được áp dụng trong khi các tấm gia nhiệt làm nóng chồng vật liệu, và cuối cùng module được giữ ở nhiệt độ đủ lâu để EVA liên kết ngang hoàn toàn. Cửa sổ nhiệt của EVA rất hẹp: quá trình liên kết ngang diễn ra ở khoảng 150°C, trong khi quy trình phải tránh vùng 120°C nơi chất đóng gói vẫn còn lỏng và dễ tạo bọt, và quá trình làm nguội phải được kiểm soát để ngăn cell dịch chuyển. Độ đồng đều nhiệt độ trong khoảng 2°C trên toàn bộ tấm gia nhiệt là yêu cầu thực tế, vì một góc lạnh sẽ để lại EVA chưa đóng rắn và một điểm nóng sẽ làm suy giảm nó.
Sản xuất mô-đun PV · bởi Jerry, Ooitech
Chức năng của máy ép laminate tấm pin mặt trời
Hệ thống chân không đằng sau chu trình ép laminate — các loại bơm, vai trò của chúng và cửa sổ nhiệt EVA quyết định thời hạn — được trình bày trong bơm chân không máy cán màng, cửa sổ EVA và cách bộ bơm được cấu hình.
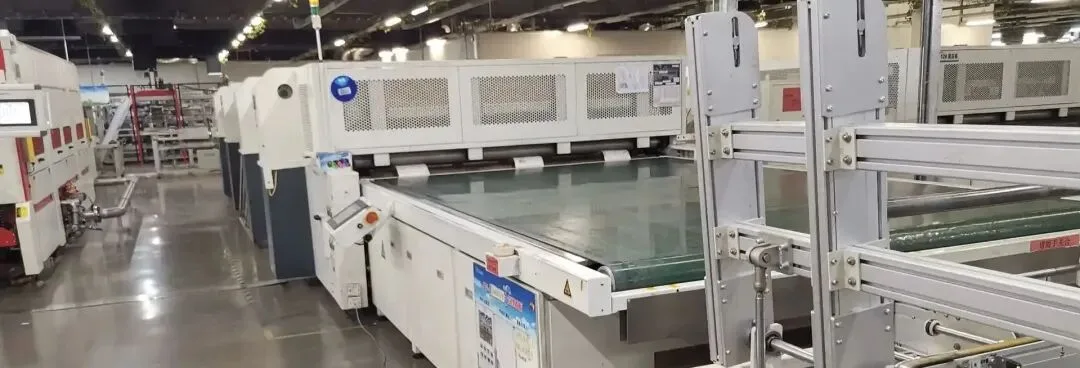
Máy ép laminate tấm pin mặt trời là thiết bị biến một chồng các lớp rời rạc thành một mô-đun kín duy nhất. Trên dây chuyền đóng gói mô-đun PV, máy hợp nhất các vật liệu đã được xếp lớp thành một khối thống nhất: dưới nhiệt độ, chân không và áp suất được thiết lập, máy ép laminate tấm pin mặt trời ép nhiệt và liên kết các tế bào, thanh cái và màng chất đóng gói đã được chuẩn bị với nhau. Các mục tiêu cốt lõi của quá trình này bao gồm:
Bản thân máy nằm giữa vật liệu và quy trình: màng chất kết dính bạn chọn thiết lập cửa sổ quy trình, và giai đoạn ép laminate quyết định hình dạng của tấm laminate thành phẩm. Để biết tiêu chí lựa chọn, xem cách chọn máy ép laminate module mặt trời phù hợp; đối với các lỗi cụ thể, xem khung nhảy và bọt khí trong tấm laminate. Ở cấp độ dây chuyền, máy ép laminate là một trạm trong chuỗi được mô tả trong máy sản xuất tấm pin mặt trời.
Loại bỏ không khí: Với sự hỗ trợ của môi trường chân không, toàn bộ không khí bị giữ giữa các lớp được loại bỏ triệt để để ngăn ngừa bọt khí bên trong và sự tách lớp.
Liên kết nóng chảy: Nhiệt làm cho màng EVA (hoặc POE, v.v.) nóng chảy và chảy, giúp dễ dàng đẩy không khí ra ngoài hơn.
Áp dụng áp suất: Trong khi màng đang nóng chảy, áp suất đồng đều được sử dụng để lấp đầy hoàn toàn các khoảng trống giữa tế bào pin, dải ribbon, kính và tấm lưng.
Liên kết ngang & Đóng rắn: Duy trì đủ thời gian ở nhiệt độ cao thúc đẩy EVA hoàn thành phản ứng liên kết ngang, tạo thành một lớp rắn trong suốt, ổn định với độ bền liên kết cao.
Tạo hình nguyên khối: Cuối cùng, kính, tế bào pin, màng và tấm lưng được liên kết chặt chẽ thành một mô-đun PV kín, chắc chắn và chịu được thời tiết.
Thông số kỹ thuật
Vị trí quan trọng của máy ép laminate trên dây chuyền sản xuất
Trước khi xem xét các con số, cần hiểu tại sao trạm này lại quan trọng đến vậy. Chất lượng ép laminate liên quan trực tiếp đến độ tin cậy lâu dài của mô-đun (khả năng chống PID, chịu đựng nóng ẩm, khả năng chịu tải cơ học và UV) và tuổi thọ phục vụ trên 25 năm. Chu kỳ ép laminate cũng tương đối dài (thường 8-15 phút mỗi chu kỳ), vì vậy hiệu suất và độ ổn định của thiết bị có ảnh hưởng quyết định đến công suất toàn dây chuyền. Đầu tư ban đầu, tiêu thụ năng lượng vận hành và bảo trì định kỳ đều tạo thành một phần quan trọng của chi phí sản xuất mô-đun.
| Thông số | Thông số kỹ thuật điển hình |
|---|---|
| Thời gian chu kỳ ép laminate | 8-15 phút mỗi chu kỳ |
| Độ chính xác kiểm soát nhiệt độ | ±1-2°C |
| Nhiệt độ buồng 1 | khoảng 110-120°C |
| Nhiệt độ buồng 2 | 140-150°C |
| Mức chân không làm việc / chính | 40-100 Pa (hoặc thấp hơn) |
| Thời gian chân không buồng 1 | 300-400 s |
| Thời gian chân không buồng 2 | khoảng 50-120 s |
| Thời gian giữ buồng 2 | khoảng 400-600 s |
| Nhiệt độ mục tiêu làm mát | dưới 50°C |
| Phương pháp gia nhiệt | Gia nhiệt bằng dầu / Gia nhiệt bằng điện |
| Phương pháp tạo áp suất | Túi khí / Màng ngăn (màng silicone) |
| Cấu trúc buồng | Hai tầng ba buồng / hai buồng |
| Tuổi thọ tấm silicone | 6000-8000 chu kỳ |
Ưu Điểm Kỹ Thuật
Các hệ thống thiết bị chính và nguyên lý hoạt động
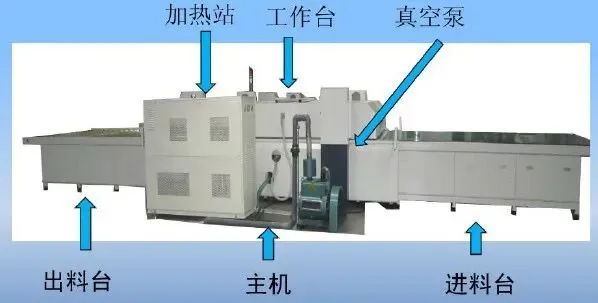
Một máy ép laminate thường tích hợp một số hệ thống cốt lõi hoạt động cùng nhau:
Hệ thống gia nhiệt: Cung cấp trường nhiệt có thể kiểm soát chính xác để làm nóng chảy EVA và đạt được liên kết ngang. Các lựa chọn phổ biến bao gồm gia nhiệt bằng dầu (tuần hoàn dầu nhiệt, nhiệt độ đồng đều và ổn định, độ chính xác kiểm soát cao, hệ thống phức tạp hơn một chút) và gia nhiệt bằng điện (gia nhiệt nhanh, cấu trúc đơn giản, độ đồng đều cần được tối ưu hóa). Độ chính xác kiểm soát phải rất cao (thường ±1-2°C), và độ đồng đều nhiệt độ có tác động lớn đến chất lượng ép laminate.
Hệ thống chân không: Tạo và duy trì chân không trong quá trình ép laminate, hút không khí giữa các lớp và khí sinh ra từ EVA nóng chảy. Nó thường bao gồm một bộ bơm chân không (như bơm Roots với bơm cánh quay hoặc bơm khô), đường ống chân không, van và đồng hồ đo chân không. Mức chân không cực đại (thường 40-100 Pa), tốc độ hút và độ ổn định giữ áp suất đều rất quan trọng.
Hệ thống áp suất: Áp dụng áp suất đồng đều, có thể kiểm soát lên chồng vật liệu dưới chân không để thúc đẩy dòng chảy và lấp đầy của EVA nóng chảy. Loại túi khí / màng ngăn được sử dụng rộng rãi: khí nén (hoặc nitơ) được nạp vào túi cao su hoặc màng ngăn silicone, truyền áp suất qua môi trường linh hoạt như tấm silicone, mang lại độ đồng đều tốt và khả năng thích ứng với các độ dày khác nhau. Các thông số chính là giá trị áp suất, tốc độ tăng áp, thời gian giữ và độ đồng đều áp suất.
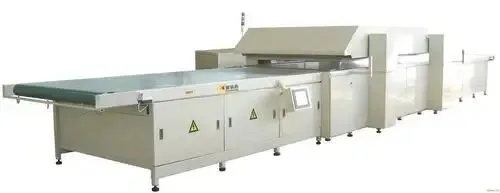
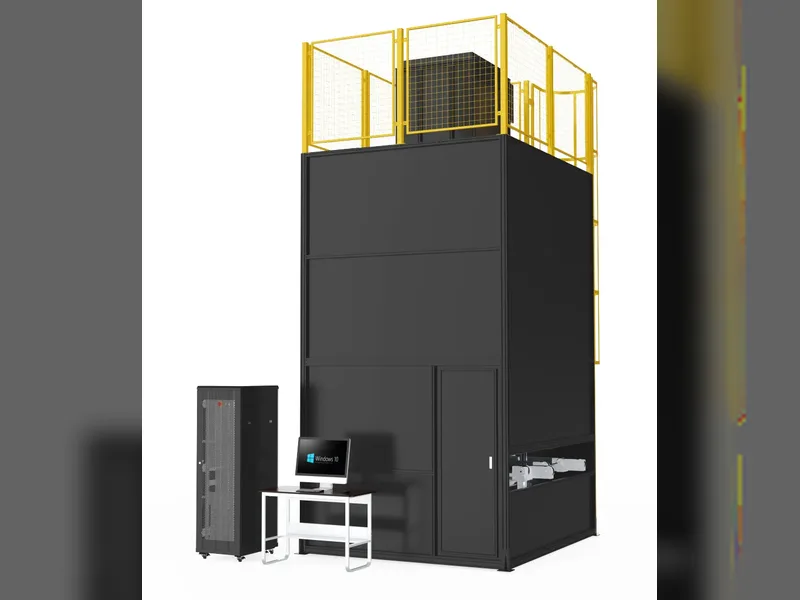
Buồng và kết cấu chính: Tạo thành không gian kín để duy trì môi trường chân không và áp suất. Hiện nay phổ biến là cấu trúc hai tầng ba buồng hoặc hai tầng hai buồng. Trong thiết kế ba buồng, một buồng hoạt động ở nhiệt độ tương đối thấp hơn với thời gian chân không dài hơn, tập trung vào việc loại bỏ bọt khí; buồng thứ hai hoạt động nóng hơn với áp suất cao hơn một chút để đảm bảo màng liên kết ngang hoàn toàn. Cấu trúc bao gồm khung thép chắc chắn, nắp trên có thể nâng lên, buồng dưới cố định, dải niêm phong và cách nhiệt, với hiệu suất niêm phong là chỉ số cốt lõi.
Hệ thống vận chuyển: Đưa các mô-đun cần ép vào buồng và đưa thành phẩm ra ngoài. Vận chuyển bằng con lăn hoặc xích-tấm là phổ biến và phải kết nối trơn tru với thiết bị thượng nguồn và hạ nguồn như niêm phong cạnh và cắt tỉa.
Hệ thống điều khiển: Đóng vai trò là bộ não của thiết bị, kiểm soát chính xác toàn bộ chu kỳ ép laminate (nhiệt độ, chân không, áp suất, thời gian) để vận hành tự động, cài đặt thông số, ghi nhật ký dữ liệu và chẩn đoán lỗi. Nó dựa trên PLC và màn hình cảm ứng HMI, với các đơn vị cao cấp có thể tích hợp giao diện MES.
Các bước quy trình ép laminate điển hình (Ví dụ loại túi khí)
Nạp liệu: Mô-đun đã được xếp lớp được vận chuyển vào buồng thứ nhất đang mở.
Đóng nắp: Nắp trên hạ xuống, đóng với buồng dưới và ép dải niêm phong.
Hút chân không: Bơm chân không khởi động, nhanh chóng hút không khí trong buồng đến mức chân không đã đặt (thời gian hút chân không buồng 1 thường 300-400 s) và loại bỏ phần lớn khí khỏi module.
Gia nhiệt & Nóng chảy: Buồng 1 duy trì khoảng 110-120°C; module đưa vào được gia nhiệt thụ động và màng keo nóng chảy (đồng bộ với quá trình hút chân không).
Tạo áp suất: Sau khi hút chân không, túi khí/màng ngăn được bơm căng, tạo áp suất đồng đều lên module đã nóng chảy qua tấm silicone. Dưới áp suất và chân không kết hợp, EVA chảy để lấp đầy các khoảng trống và bọt khí bị đẩy ra ngoài.
Giữ áp suất & Chân không: Duy trì ở nhiệt độ, chân không cao và áp suất đã đặt trong một khoảng thời gian (thường 300-400 s) để loại bỏ hoàn toàn bọt khí.
Xả chân không & Áp suất: Khi hết thời gian, không khí được đưa vào từ từ và áp suất túi được xả để tránh biến dạng hoặc ứng suất bên trong do thay đổi áp suất đột ngột.
Mở nắp & Chuyển sang buồng 2: Nắp nâng lên và module được chuyển đến buồng 2.
Vận hành buồng 2: Đặt ở 140-150°C. Vì bọt khí đã được loại bỏ ở buồng 1, thời gian hút chân không ngắn (khoảng 50-120 s) nhưng thời gian giữ lâu hơn (khoảng 400-600 s) để đảm bảo liên kết ngang hoàn toàn. Sau khi xả chân không và mở nắp, module đi vào buồng làm mát (buồng 3).
Làm nguội: Nước làm mát trong tấm đế buồng 3 hạ nhiệt module xuống mức an toàn (ví dụ dưới 50°C) để ổn định cấu trúc. Các thiết bị không có buồng thứ ba thường thêm làm mát bằng không khí ở áp suất khí quyển.
Dỡ tải: Nắp nâng lên và module đã ép được đưa sang công đoạn tiếp theo như cắt viền.
Ứng dụng sản phẩm
Các thông số kiểm soát chính của quá trình ép laminate
Máy ép laminate được sử dụng như trạm đóng gói trung tâm trên hầu hết các dây chuyền module tinh thể silicon và nhiều dây chuyền module màng mỏng, và việc thiết lập đúng các thông số này chính là yếu tố giúp máy hoạt động hiệu quả trong sản xuất thực tế:
Nhiệt độ: Phải khớp với cửa sổ nóng chảy và liên kết ngang của EVA. Quá cao gây vàng và bong tách; quá thấp dẫn đến liên kết ngang không đủ và độ bám dính kém. Thường đặt ở 140-150°C (điều chỉnh theo loại EVA).
Chân không: Chân không ban đầu và chân không chính không đủ là nguyên nhân chính gây bọt khí và bong tách. Giai đoạn chân không chính thường yêu cầu 40-100 Pa hoặc thấp hơn.
Áp suất: Áp suất quá nhỏ gây lấp đầy không hoàn toàn và liên kết yếu; quá lớn hoặc quá nhanh có thể gây vi nứt tế bào hoặc dịch chuyển.
Thời gian: Thời gian chân không, thời gian giữ áp suất/chân không (bảo dưỡng) và thời gian làm nguội đều cần được kiểm soát chính xác. Thời gian bảo dưỡng không đủ trực tiếp làm giảm mức độ liên kết ngang.
Tốc độ làm nguội: Làm nguội quá nhanh có thể gây tập trung ứng suất bên trong hoặc cong vênh.
Những điều cốt yếu về bảo trì thiết bị
Bảo trì định kỳ là chìa khóa để bảo vệ hiệu suất và tuổi thọ thiết bị:
Kiểm tra hàng ngày: Kiểm tra độ đồng đều chân không, áp suất và nhiệt độ, kiểm tra dải niêm phong, vệ sinh và kiểm tra vải chịu nhiệt độ cao và tấm silicone (tìm vết xước và lão hóa), bôi trơn hệ thống băng tải và vệ sinh bề mặt.
Bảo dưỡng định kỳ: Thay dầu bơm chân không định kỳ, vệ sinh hoặc thay bộ lọc chân không, kiểm tra hệ thống gia nhiệt (mạch dầu hoặc ống gia nhiệt), hiệu chuẩn cảm biến nhiệt độ/áp suất/chân không, kiểm tra kết nối điện và vệ sinh kỹ buồng máy.
Thay tấm silicone: Tấm silicone là bộ phận hao mòn, thường được thay sau 6000-8000 lần sử dụng hoặc khi bị xước nặng, cứng hoặc hư hỏng, để bảo vệ độ đồng đều áp suất và chất lượng bề mặt module (cũng nên thay khi chuyển đổi giữa module kính đôi và kính đơn để tránh vết lõm trên tấm nền).
Máy ép nhiệt chắc chắn là trái tim của sản xuất module PV; hiệu suất của nó trực tiếp quyết định chất lượng đóng gói và độ tin cậy lâu dài. Khi công nghệ PV phát triển theo hướng hiệu suất cao hơn, kích thước lớn hơn, tế bào mỏng hơn và cấu trúc kính đôi, máy ép nhiệt phải đối mặt với yêu cầu cao hơn về độ đồng đều nhiệt độ, hiệu suất chân không, độ chính xác kiểm soát áp suất, và tự động hóa và trí tuệ.
Quan điểm của Ooitech
Là nhà cung cấp dây chuyền sản xuất tấm pin mặt trời toàn cầu, Ooitech tin rằng máy ép nhiệt là nơi độ tin cậy của module thực sự được quyết định: với tấm wafer mỏng và thiết kế kính đôi hiện đã phổ biến, khoảng cách giữa độ đồng đều nhiệt độ tốt và kém, độ ổn định chân không và kiểm soát tăng áp đã thu hẹp đáng kể, và một máy ép nhiệt ba buồng được kết hợp tốt không còn là điều xa xỉ mà là yêu cầu cơ bản. Từ kinh nghiệm dây chuyền module trọn gói của chúng tôi, chúng tôi nhận thấy rằng việc kết hợp công thức quy trình điều khiển bằng PLC chính xác với bảo trì tấm silicone và niêm phong có kỷ luật mang lại nhiều lợi ích cho năng suất hơn là chỉ theo đuổi tốc độ đỉnh. Để xem thêm các thước phim thực tế từ các nhà máy sản xuất module mặt trời, bạn được hoan nghênh theo dõi và đăng ký kênh YouTube của Ooitech tại www.youtube.com/ooitech.
Bài đọc liên quan: cách giá máy được xây dựng và vị trí của máy ép laminate trong dây chuyền.