Câu trả lời nhanh: Chọn máy cán tấm pin mặt trời bằng cách khớp kích thước buồng, kiểu màng và hệ thống điều khiển với kích thước mô-đun và chất đóng gói của bạn, sau đó vận hành với công thức hút không khí ra trước khi màng ép và giữ chồng tấm qua quá trình liên kết ngang — và giữ máy sạch, kín và không rò rỉ.
Máy ép laminate tấm pin mặt trời: Cách chọn và vận hành
Quá trình cán thực sự làm gì với mô-đun
Trước khi cán, một mô-đun chỉ là kính rời, chất đóng gói, tế bào và tấm nền được giữ bằng căn chỉnh; sau khi cán, nó là một sản phẩm kín phải tồn tại ngoài trời hàng thập kỷ. Bốn việc diễn ra cùng lúc.
Loại bỏ không khí. Không khí bị giữ lại trở thành lỗ rỗng, rồi thành đường dẫn ẩm, điểm phóng điện cục bộ và sản phẩm bị loại vì ngoại quan. Chân không loại bỏ nó trước khi chồng tấm bị nén.
Liên kết ngang. EVA, POE và EPE không phải nhựa nhiệt dẻo chỉ đơn thuần nóng chảy: nhiệt làm mềm chúng, sau đó peroxide trong màng phân hủy và liên kết các chuỗi polymer thành một rào cản cách điện bền, trong suốt. Vì đó là hóa học chứ không phải điểm nóng chảy, một công thức không thể sao chép giữa các vật liệu — xem hướng dẫn của chúng tôi về máy cán là trái tim của quá trình đóng gói mô-đun PV.
Độ bám dính và độ ổn định. Tấm laminate phải bám vào kính và vào tấm nền hoặc kính sau, bao bọc mọi dải dẫn, và ra phẳng và vuông vắn — các trạm đóng khung và hộp nối phía sau giả định mô-đun phẳng.
Các cấu hình máy và mục đích của từng loại
Máy cán tấm pin mặt trời không phải là một sản phẩm duy nhất. Các cấu hình khác nhau về số buồng, cách xếp chồng, phương pháp tạo áp suất và tích hợp dây chuyền; kích thước mô-đun và hỗn hợp sản phẩm quyết định lựa chọn nhiều hơn giá cả.
| Cấu hình | Cách hoạt động | Phù hợp nhất |
|---|
| Buồng đơn | Một buồng, một mô-đun mỗi chu kỳ | Phạm vi hẹp, dây chuyền thử nghiệm |
| Một lớp, hai buồng | Hai buồng dưới một hệ thống điều khiển và một người vận hành | Hai công thức cùng lúc, năng suất cao hơn trên cùng diện tích |
| Hai lớp (xếp chồng) | Hai buồng độc lập xếp chồng, mỗi buồng có màng và hệ gia nhiệt riêng | BIPV hỗn hợp, có khung, kính-kính |
| Nhiều buồng trong dây chuyền | Nhiều buồng nối tiếp trong một dây chuyền hoàn toàn tự động | Khối lượng lớn một kích thước |
| Bán tự động | Người vận hành xếp và dỡ tải; chu kỳ tự động | Công việc theo lô, cải tạo |
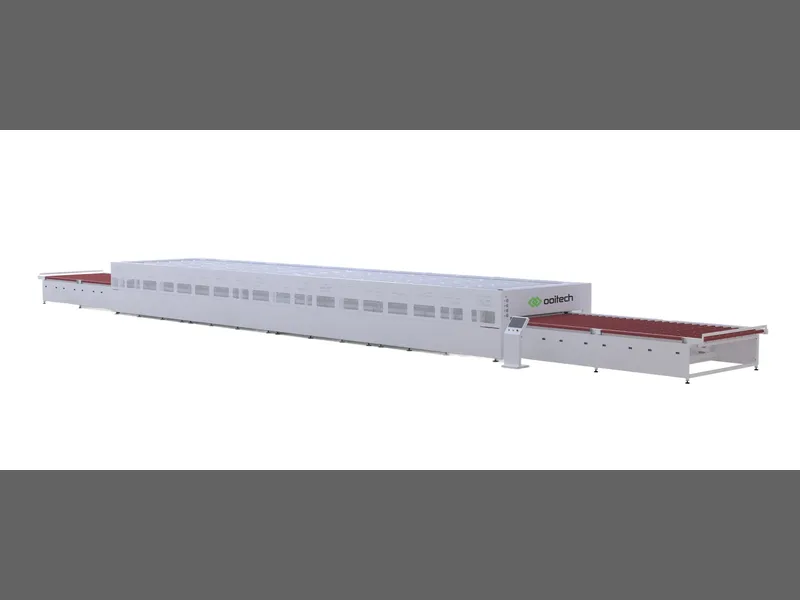
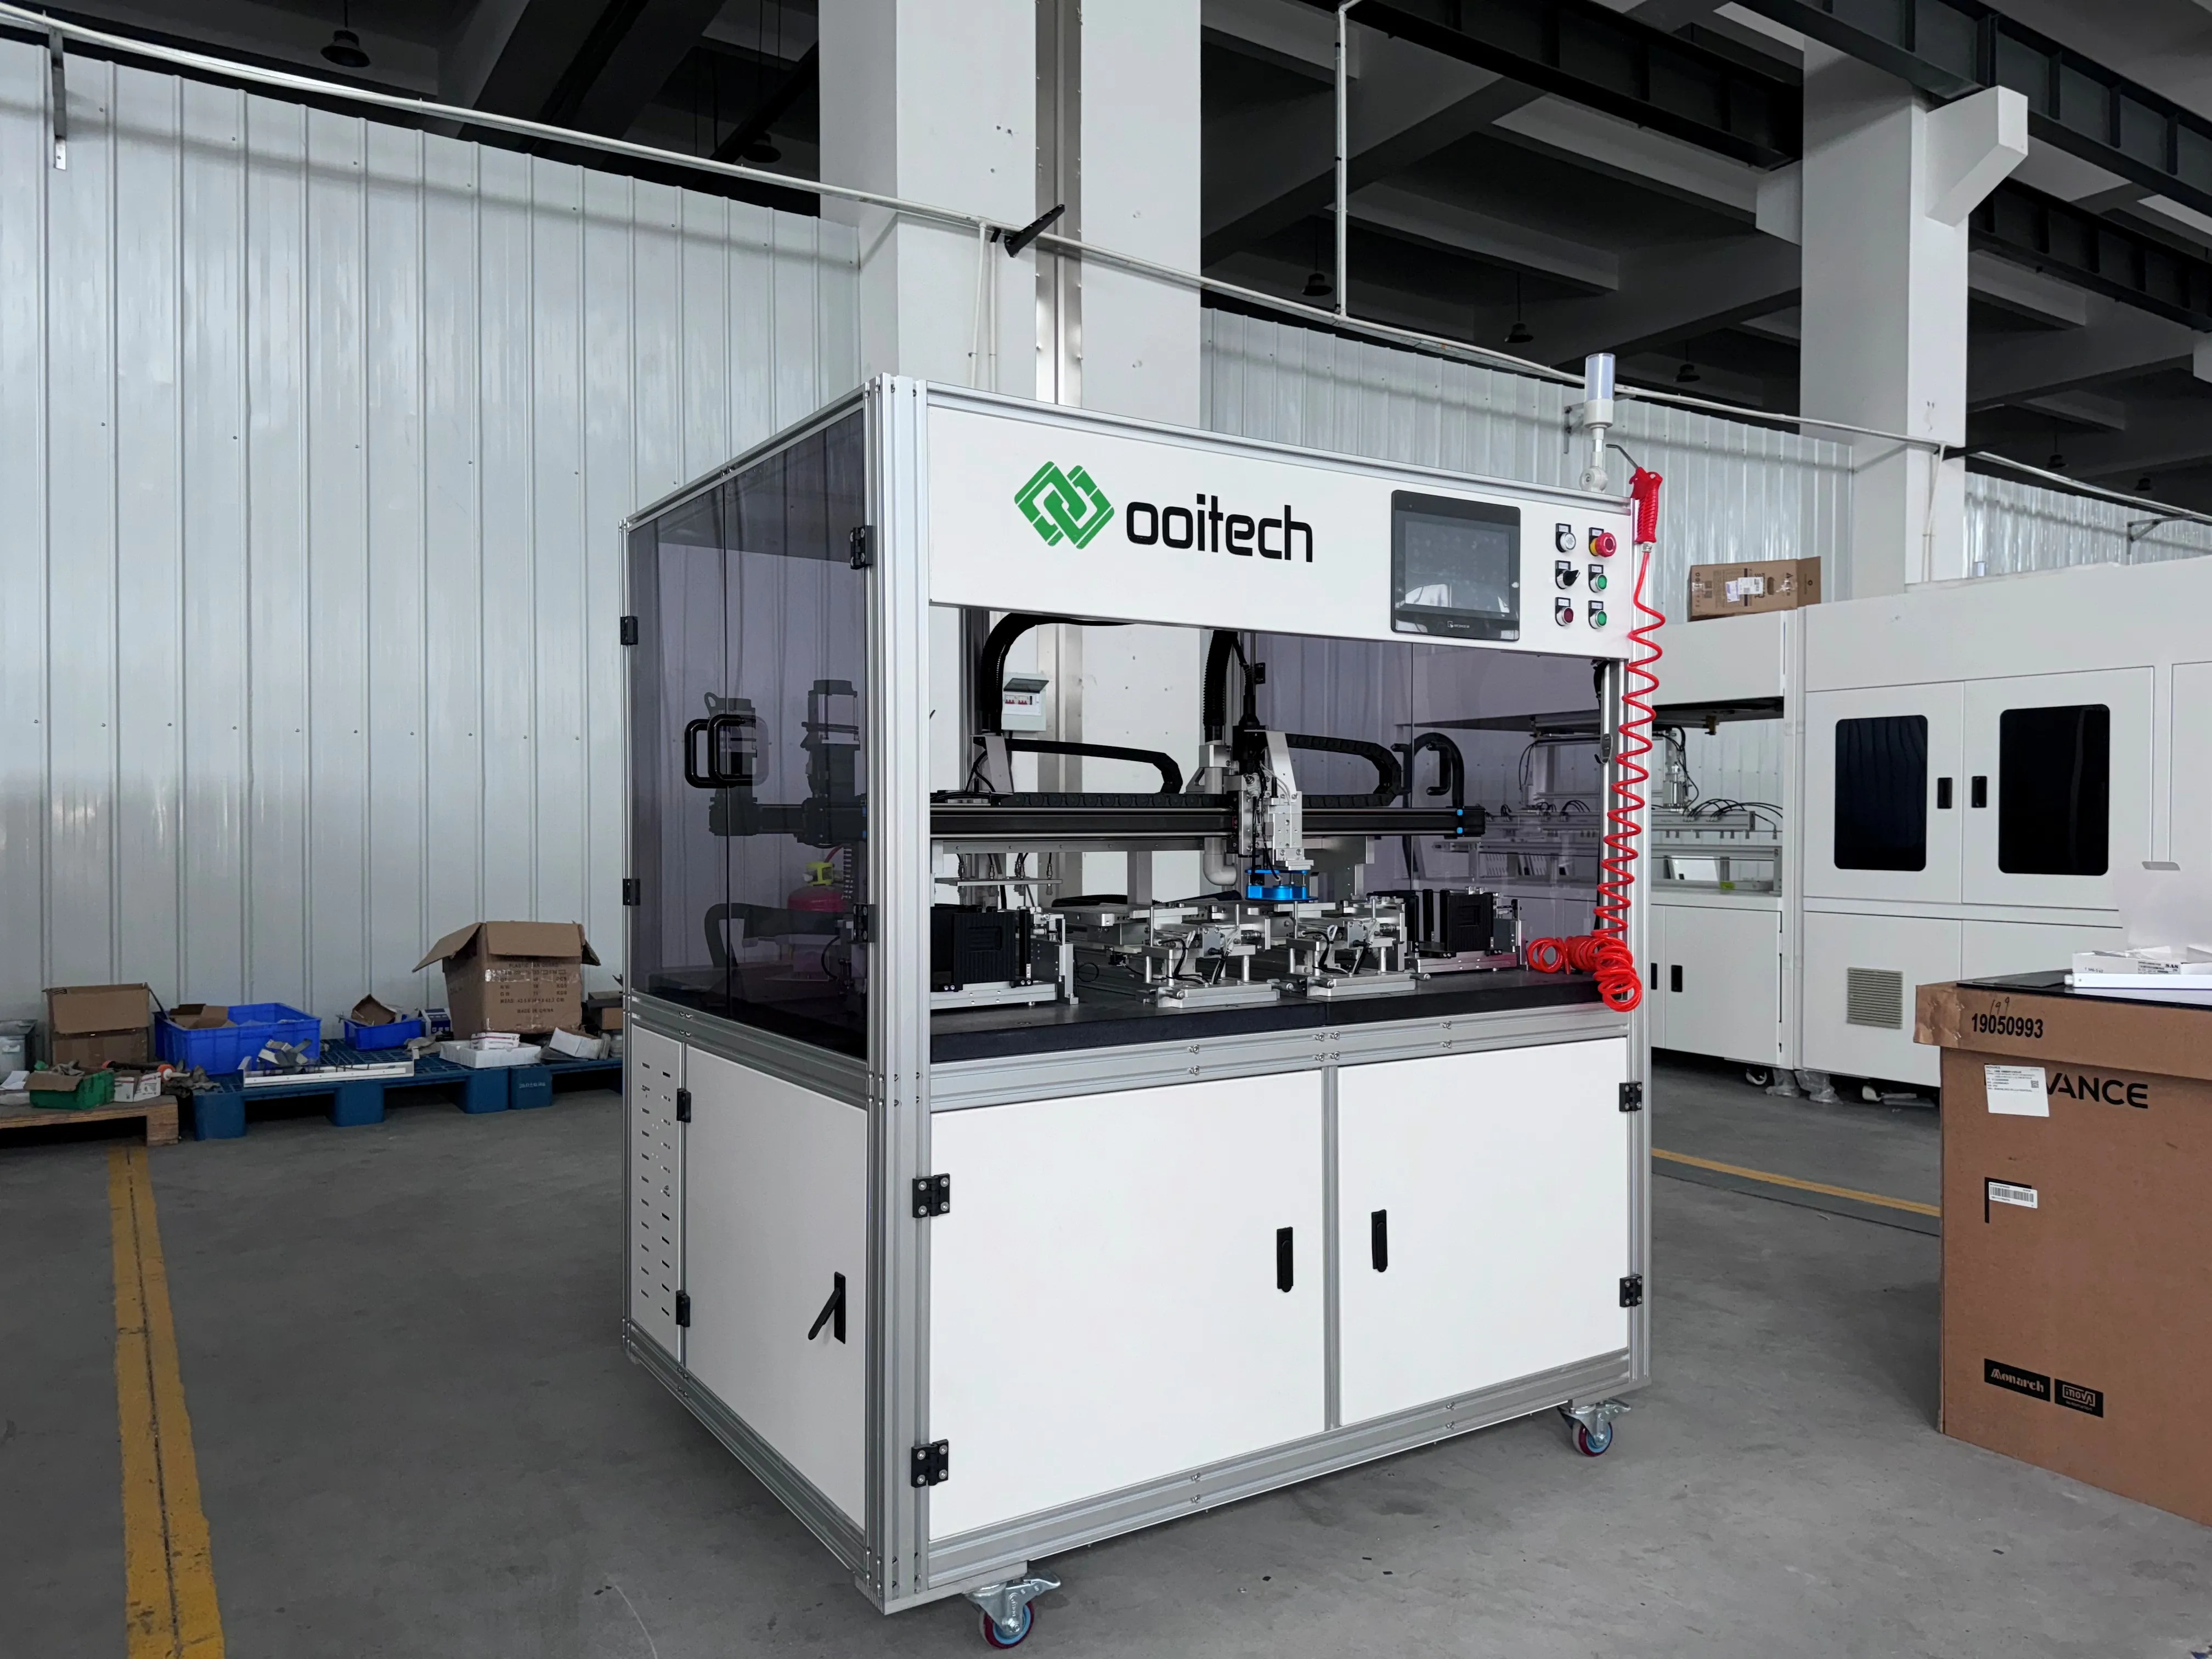
Các OTCY-2754DD là máy cán tự động hai buồng một lớp được thiết kế cho BIPV và mô-đun có khung — hai buồng, nên một tấm laminate BIPV nặng và một mô-đun có khung tiêu chuẩn mỗi loại chạy công thức riêng mà không dừng sản xuất. Chiếc OCY-H600D là máy cán bán tự động, câu trả lời thông thường khi khối lượng không đủ để biện minh cho hệ thống chuyển tải hoàn toàn tự động.
Màng so với túi khí
Trong máy dùng màng, một tấm được kẹp ở mép buồng được hút xuống mô-đun bằng chân không phía trên và áp suất khí quyển ép xuống; máy dùng túi khí đẩy một đệm bơm hơi xuống thay thế. Màng thích nghi tốt hơn quanh khung và mép dày, túi khí dễ bảo trì hơn. Dù cách nào, độ phẳng của buồng và độ căng của màng quan trọng hơn bất kỳ thông số danh định nào.
Có khung, không khung, BIPV và kính-kính
Một mô-đun không khung ép phẳng vào tấm ép hoạt động có thể dự đoán được. Một mô-đun có khung có nhôm nhô cao hơn kính, nên màng phải bắc qua khung mà không bẩy nó sang một bên — cơ chế đằng sau khung nhảy. Tấm laminate BIPV dày hơn và thường không đối xứng, cần tăng nhiệt nhẹ nhàng hơn. Kính-kính không có tấm nền để che giấu: mọi bọt khí đều hiển thị, nên công thức phải phục vụ cả ngoại quan lẫn độ bền liên kết.
Bán tự động so với trong dây chuyền là vấn đề hậu cần. Trong một dây chuyền hoàn toàn tự động, máy cán nằm giữa công đoạn xếp lớp và các trạm phía sau theo nhịp cố định — với các trạm kiểm tra và EL như OEL-S2400 và đóng khung như OTZK-A đặt nhịp đó ở hai bên. So sánh của chúng tôi về cách chọn máy ép laminate module mặt trời phù hợp đi qua phép tính kích cỡ.
Chu kỳ, từng giai đoạn
- Hút chân không. Không khí được hút từ cả hai mặt, hoặc một mặt vào tấm ép. Lỗ rỗng được ngăn ngừa ở đây.
- Gia nhiệt. Chồng tấm đạt nhiệt độ mà chất đóng gói chảy; bắt đầu gia nhiệt trong hoặc sau khi hút chân không thay đổi mức độ màng chảy trước khi ép.
- Ép. Màng hạ xuống, đẩy chất đóng gói đã mềm vào mọi khe hở quanh dải dẫn, thanh cái và mép tế bào.
- Giữ và đóng rắn. Giữ trong khi liên kết ngang diễn ra — thường là giai đoạn dài nhất, và là giai đoạn quyết định hàm lượng gel.
- Làm nguội. Giữ dưới áp suất để tấm laminate không co lại khỏi kính hoặc cong mép.
- Nhả. Chân không ngắt, buồng mở, mô-đun ra. Nhả sớm gây bong tróc mép.
Hệ thống chân không và cửa sổ EVA
Chân không đến từ bơm cánh gạt dầu, bơm khô không dầu hoặc bơm màng, tổ hợp bơm Roots, hoặc bơm vòng nước. Bơm kín dầu hút sâu hơn nhưng cần thay dầu và kiểm soát sương dầu; bơm khô chạy sạch hơn. Một số thiết kế máy cán mô-đun PV hút chân không cả hai mặt của chồng tấm, một số chỉ mặt trên — sự khác biệt thể hiện ở lỗ rỗng mép trên kính-kính dày.
Điều quan trọng là cửa sổ EVA: dải mà chất đóng gói đủ lỏng để chảy và cho không khí thoát ra, nhưng chưa đủ đông để khóa nó lại. Hút chân không quá chậm và màng đông với không khí còn bên trong; quá nhanh qua khe hẹp và màng bắc qua mép và khóa không khí vào. Thiết kế công thức phần lớn là nghệ thuật giữ trong cửa sổ đó — bài viết của chúng tôi về bơm chân không máy cán, các loại và cửa sổ EVA giải thích sự tương tác.
Sổ tay khắc phục lỗi
| Khuyết tật | Nguyên nhân | Kiểm tra và khắc phục |
|---|
| Bọt khí và lỗ rỗng | Không khí còn lại trong chồng tấm, hoặc hơi ẩm thoát ra sau điểm đông | Kiểm tra hút chân không, độ kín, bảo quản màng và hạn sử dụng. Bắt đầu với nguyên nhân thực sự đằng sau bọt khí trong module mặt trời. |
| Bong tróc mép | Độ bám dính yếu, tách sớm, kính hoặc màng bị nhiễm bẩn | Kiểm tra trình tự tách và thời gian giữ làm nguội. Nếu nó men theo các đường ribbon thì đó là vấn đề dòng chảy, không phải áp suất. |
| Bọt khí theo đường ribbon | Màng không thể thấm ướt dưới ribbon và busbar trước khi đông đặc | Giảm tốc độ tăng nhiệt, kéo dài giai đoạn chảy, và kiểm tra hình học ribbon so với bản vẽ xếp lớp. |
| Khung bị bật | Màng phủ qua khung và bẩy khung ra khỏi kính | Kiểm tra độ khít của khung và độ căng màng, sau đó làm mềm tốc độ tăng áp suất. |
| Nứt cell gần busbar | Ứng suất hàn cộng với tốc độ tăng nhiệt không đều tại vùng chồng lấn | Kiểm tra phần chồng lấn busbar ở công đoạn trước. Xem tại sao chồng lấn busbar gây nứt cell trong quá trình ép lớp. |
| Nhăn màng backsheet | Độ căng không đều, không khí bị giữ lại, gia nhiệt không đối xứng | Kiểm tra căn chỉnh xếp lớp và đảm bảo tấm màng được kéo phẳng trước khi đóng. Nhăn một phía nghĩa là tấm ép không phẳng hoặc module bị lệch tâm. |
Năng suất và cân bằng dây chuyền
Trên hầu hết các dây chuyền, máy ép lớp là trạm chậm nhất, nên thời gian chu kỳ của nó — chứ không phải máy nối chuỗi hay máy lắp khung — quyết định nhịp takt: thời gian khả dụng chia cho số module cần sản xuất. Chu kỳ dài hơn takt là điểm nghẽn bất kể mọi thứ khác chạy nhanh đến đâu. Có ba cách khắc phục thực sự. Thêm công suất song song, một buồng thứ hai hoặc một thiết bị hai buồng, để hai module đang được xử lý trong khi người vận hành nạp module tiếp theo. Rút ngắn công thức khi chất đóng gói cho phép, đánh đổi thời gian lưu với hàm lượng gel trong phòng thí nghiệm. Hoặc chấp nhận nhịp takt mà máy ép lớp tấm pin mặt trời áp đặt và bố trí bộ đệm cùng công suất hạ nguồn xung quanh nó. Điều không bao giờ hiệu quả là để nó thiếu hàng: một máy ép lớp trong dây chuyền chờ module sẽ mất nhiều sản lượng hơn là một công thức chậm.
Vận hành và bảo trì hàng ngày
Chăm sóc màng. Màng và màng chống dính tích tụ cặn EVA, mảnh vụn và bụi kính. Lau chùi, kiểm tra lỗ kim và nếp nhăn, và thay theo lịch — một lỗ kim tạo ra kiểu rỗ khí lặp lại rất tốn kém để truy vết.
Độ sạch của buồng. EVA nhỏ giọt, mảnh cell và cặn trợ dung rơi trên tấm ép và in lên mọi module tiếp theo.
Kiểm tra độ kín và rò rỉ. Kiểm tra gioăng chu vi xem có vết cắt và bị cứng không, sau đó đóng buồng rỗng, cô lập bơm và theo dõi đồng hồ đo. Chỉ số giảm dần cảnh báo vấn đề độ kín rất lâu trước khi bọt khí xuất hiện.
Theo dõi quá trình đóng rắn. Ghi lại ID công thức, lô, lô màng và chu kỳ, và đối chiếu với hàm lượng gel hoặc thử nghiệm bóc tách trên mẫu. Hồ sơ biến một buổi chiều tồi tệ thành một chẩn đoán. Ooitech cung cấp thiết bị trọn gói kèm đào tạo vận hành và dịch vụ hậu mãi, nên sổ công thức và lịch bảo trì được xây dựng cùng dây chuyền.
Cần chỉ định những gì khi mua
- Kích thước buồng so với định dạng module, có dư địa cho khung, đồ gá và tấm BIPV lớn nhất của bạn.
- Loại màng và cách căng, và một người vận hành có thể thay nó nhanh đến đâu.
- Hệ thống điều khiển và ghi nhật ký công thức: công thức lưu theo sản phẩm, lịch sử cảnh báo, hồ sơ chu kỳ có thể xuất.
- Khóa liên động an toàn trên cửa, quá nhiệt, áp suất và chân không, cùng quy trình xả khẩn cấp được ghi nhận.
- Nguồn cung màng và gioăng dự phòng ngay từ ngày đầu: cả hai đều là vật tư tiêu hao và cả hai đều làm dừng dây chuyền.
Câu hỏi thường gặp
Máy ép lớp tấm pin mặt trời thực sự làm gì?
Nó loại bỏ không khí giữa kính, chất đóng gói, cell và backsheet, làm chảy màng để màng chảy quanh mọi ribbon và khe hở, sau đó giữ chồng lớp dưới nhiệt và áp suất cho đến khi liên kết ngang thành một khối kín, cách điện.
Một buồng hay hai buồng?
Thêm buồng khi sản lượng yêu cầu vượt quá khả năng của chu kỳ một buồng, hoặc khi bạn chạy các công thức thực sự khác nhau. Với một định dạng ở sản lượng vừa phải, một buồng đơn giản hơn để bảo trì.
Một chu kỳ ép lớp mất bao lâu?
Nó phụ thuộc vào hóa học chất đóng gói, độ dày màng, kết cấu và hàm lượng gel yêu cầu, nên một con số đưa ra mà thiếu các đầu vào đó là vô nghĩa. Hãy yêu cầu chạy thử chu kỳ trên chính chồng lớp của bạn.
Một máy có thể chạy EVA, POE và EPE không?
Có, với các công thức lưu riêng. POE và EPE thường cần giai đoạn chảy dài hơn và tốc độ tăng nhiệt nhẹ nhàng hơn EVA vì chúng thấm ướt quanh ribbon chậm, nên mỗi vật liệu phải được kiểm chứng thay vì điều chỉnh theo cảm tính.
Bảo trì nào quan trọng nhất?
Tình trạng màng và màng chống dính, độ sạch tấm ép, kiểm tra gioăng chu vi và kiểm tra rò rỉ chân không định kỳ. Bốn điều đó phân biệt một máy chạy sạch trong nhiều năm với một máy tạo ra bọt khí chập chờn không ai truy vết được.
Cần chọn kích cỡ máy ép lớp tấm pin mặt trời cho dây chuyền mới hoặc hiện có? Hãy gửi định dạng module và sản lượng mục tiêu của bạn và chúng tôi sẽ khớp một cấu hình, kế hoạch công thức và gói đào tạo phù hợp — yêu cầu báo giá.