Nút Thắt Trong In Lưới Đường Mảnh
Mục lục
Câu trả lời nhanh: In lụa dòng mảnh tồn tại trong trạng thái thường trực là đuổi theo đặc tả của chính nó: bài báo mô tả những gì quy trình có thể làm đã lỗi thời trước khi được xuất bản, bởi vì chiều rộng ngón tay trong sản xuất không ngừng thu nhỏ. Lý do là số học. Một ngón tay hẹp hơn chặn ít ánh sáng hơn và làm tăng dòng điện mà pin tạo ra, nhưng nó cũng có điện trở cao hơn và diện tích tiếp xúc nhỏ hơn, vì vậy công thức bột nhão, lưới in và các thông số in đều phải tiến bộ cùng nhau. Các kích thước liên quan trải từ khoảng 13 µm xuống 9 µm rồi đến 6 µm, với chiều rộng đạt được được báo cáo trong dải 16 µm đến 24 µm tùy thuộc vào cấu trúc. Mỗi lần giảm là một lợi ích nhỏ chỉ thành hiện thực nếu năng suất được duy trì, đó là lý do tại sao in dòng mảnh là một vấn đề về năng suất cũng như về thiết kế.
Sản xuất mô-đun PV · bởi Jerry, Ooitech
Một bài báo vừa được chấp nhận, nhưng dữ liệu đã lỗi thời. Bất kỳ ai làm R&D đều biết tình huống khó xử này.
Bài báo của Fraunhofer ISE, "Tiến bộ trong in mặt trước dạng đường mảnh cho TOPCon Pin mặt trời," là một ví dụ điển hình. Thiết kế tiên tiến nhất của nó sử dụng lưới không nút với khe hở 13 µm. Bất kỳ loại mịn hơn nào đều trở nên không ổn định trong các thí nghiệm. Theo thông tin ngành được công bố rộng rãi, các nhà sản xuất pin hàng đầu đã đẩy khe hở lưới không nút lên 6 µm vào năm 2026—chưa bằng một nửa kích thước được báo cáo trong bài báo.
Sự lỗi thời rõ ràng đó chính là lý do bài báo đáng đọc. Nó đã vạch ra ranh giới năng lực thực tế của in lưới trong giai đoạn 2024–2025. Các nhà sản xuất sau đó vượt qua ranh giới này vẫn đang làm việc với cùng khuôn khổ đánh đổi được mô tả trong nghiên cứu.
Con số hết hạn. Phương pháp thì không. Bài viết này xem xét hai điều: những gì bài báo đã xác định vào thời điểm đó, và cách sản xuất hàng loạt sau đó đã vượt qua giới hạn được cho là đó như thế nào.
1. Những gì đã xảy ra trong bài báo
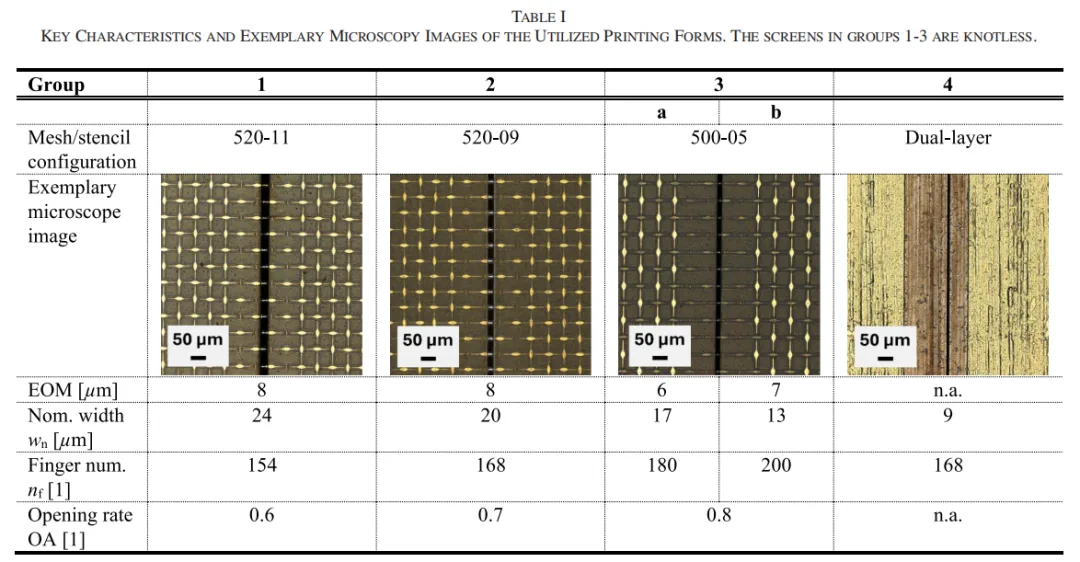
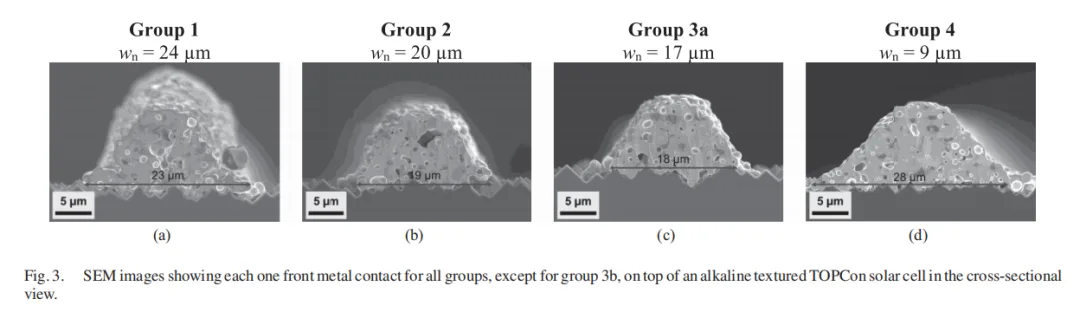
Thiết kế thí nghiệm rất đơn giản. Các nhà nghiên cứu sử dụng pin mặt trời TOPCon loại n định dạng M10 và chia quy trình in mặt trước thành nhiều nhóm so sánh đơn biến. Chúng bao gồm ba lưới không nút với lỗ mở danh nghĩa 24, 20, 17 và 13 µm, cộng với một khuôn lá kim loại hai lớp 9 µm. Quy trình mặt sau không thay đổi. Chỉ phương pháp in mặt trước được thay đổi.
Nghiên cứu cũng sử dụng một chuỗi đặc trưng hoàn chỉnh:
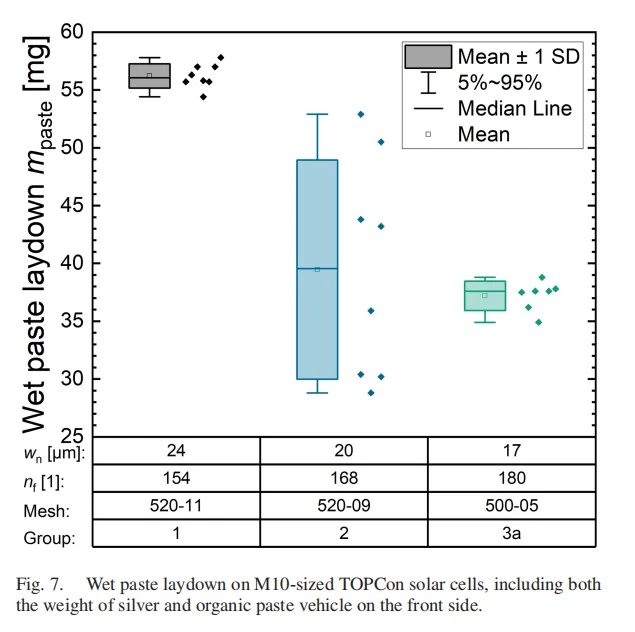
Cân bột nhão ướt để tính toán tiêu thụ bạc
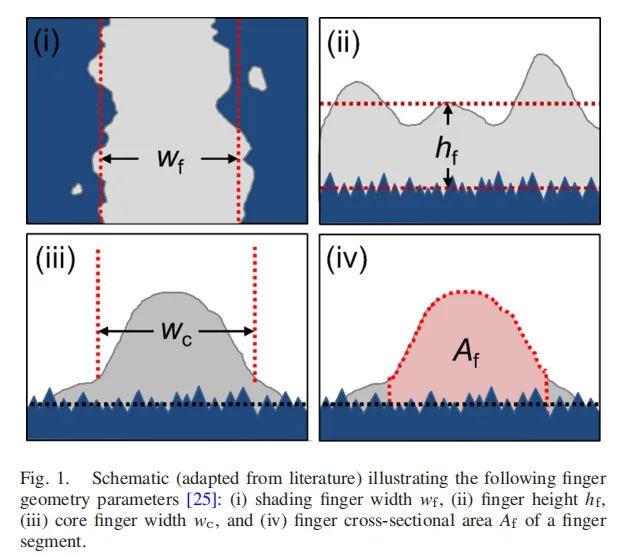
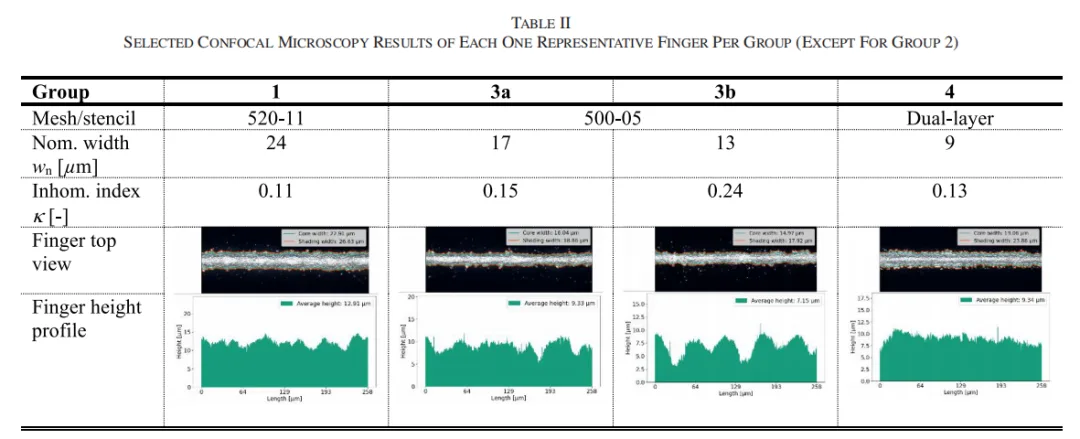
Kính hiển vi điện tử quét và kính hiển vi đồng tiêu để đo chiều rộng, chiều cao, diện tích mặt cắt ngang và độ không đồng nhất κ của ngón tay
Đo điện trở tiếp xúc bằng phương pháp độ dài truyền
Thử nghiệm I-V trên pin mặt trời M10 hoàn chỉnh
Trình tự này vẫn là một cách tiêu chuẩn để đánh giá lưới in, khuôn hoặc bột nhão kim loại hóa mới.
Kết quả có thể được chia thành ba mức:
Lỗ mở 17 µm là dải hoạt động tốt nhất. Nó tạo ra chiều rộng ngón tay in là 16 µm. So với nhóm tham chiếu 24 µm, nó mang lại mức tăng hiệu suất tương đối 0,9% và giảm tiêu thụ bột nhão mặt trước 30%.
Lỗ mở 13 µm đã chạm tường. Độ không đồng nhất κ của ngón tay tăng từ 0,15 lên 0,24, trong khi các ngón tay bị đứt đoạn và các khuyết tật khác tăng lên. Nhóm này không tiến hành đánh giá ở cấp độ pin.
Khuôn 9 µm trở thành ví dụ tiêu cực. Một loại bột nhão in lưới bị ép lên khuôn bất chấp sự không tương thích về độ nhớt. Ngón tay in được tạo ra rộng 19 µm—rộng hơn ngón tay được tạo ra bởi nhóm lỗ mở lưới 13 µm.
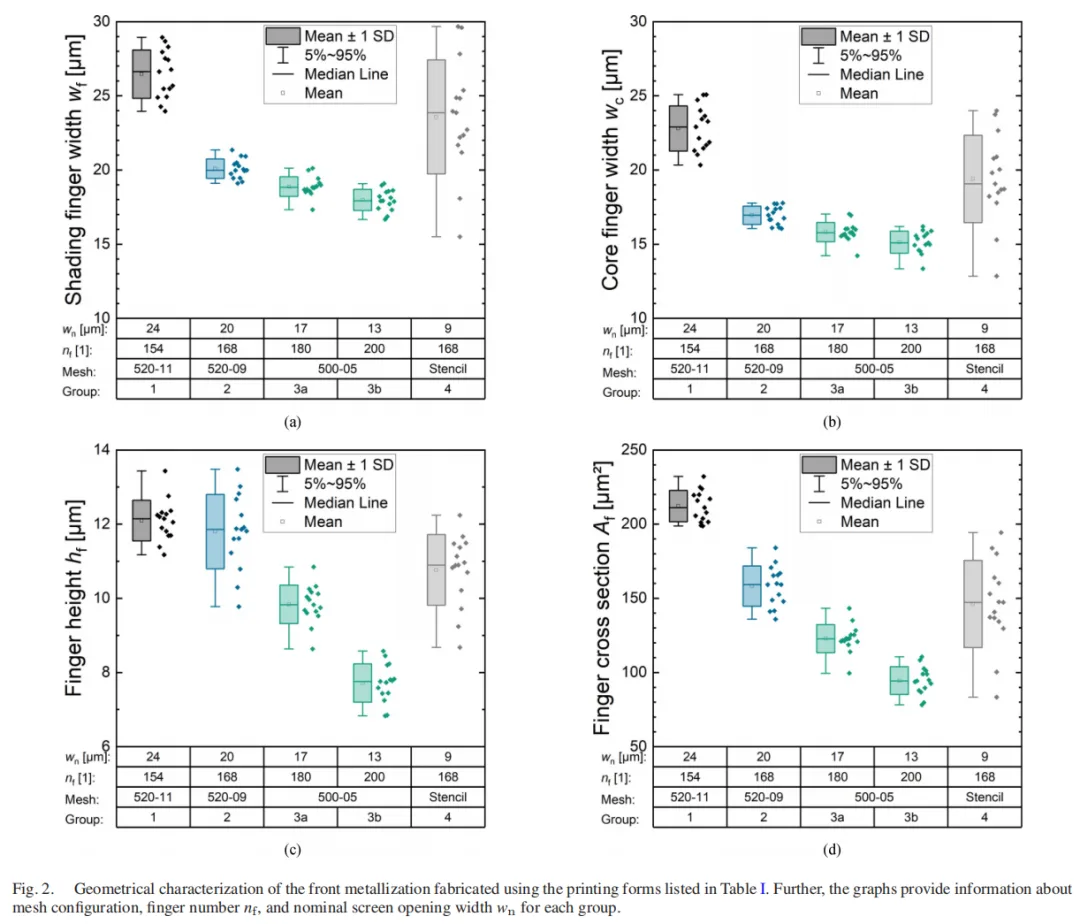
Hàm ý rất rõ ràng. Đối với in lưới không nút, dải đường mảnh thực tế là khoảng lỗ mở 15–17 µm. Dưới điểm đó, chất lượng in bị phá vỡ trước tiên.
Khoảng cách thời gian giữa bài báo và sản xuất năm 2026: bốn so sánh
1. Giới hạn in
Trong bài báo, lỗ mở 13 µm đã không ổn định. Độ không đồng nhất κ tăng lên 0,24, khuyết tật tăng và nhóm này không bao giờ đạt đến đánh giá cấp độ pin. Theo thông tin ngành có sẵn công khai, các dây chuyền sản xuất hàng đầu đã chuyển sang lỗ mở lưới không nút 6 µm vào năm 2026.
Ranh giới năng lực được bài báo vạch ra đã bị đẩy xa hơn nhiều. Cái được gọi là giới hạn không phải là một bức tường vĩnh viễn. Đó là điểm cân bằng giữa bột nhão, lưới in và thiết bị in có sẵn vào thời điểm đó.
2. Động lực tiết kiệm bột nhão
Nhóm tốt nhất trong bài báo—lỗ mở 17 µm và ngón tay in 16 µm—đạt được cải thiện hiệu suất tương đối 0,9% đồng thời giảm tiêu thụ bột nhão mặt trước 30%.
Đến năm 2026, tiêu thụ bạc đã trở thành khoản chi phí phi silicon lớn nhất trong nhiều cấu trúc chi phí sản xuất pin. Tiết kiệm bột nhão không còn là mục tiêu tối ưu hóa thứ yếu. Nó đã trở thành vấn đề cạnh tranh sản xuất và, trong một số trường hợp, là sự sống còn. Phương pháp luận của bài báo đã chuyển từ công cụ hiệu suất sang công cụ kiểm soát chi phí.
3. Con đường khuôn
Khuôn lá kim loại 9 µm của bài báo thất bại vì độ nhớt của bột nhão không phù hợp với phương pháp in. Nó tạo ra ngón tay rộng 19 µm.
Đến năm 2026, in bằng tấm thép dựa trên khuôn kim loại mở hoàn toàn đã đi vào sản xuất hàng loạt. Một con đường thất bại trong bài báo sau đó đã trở thành một hướng công nghiệp quan trọng. Bài học rất trực tiếp: thay đổi phương pháp in cũng đòi hỏi thay đổi bột nhão.
4. Giá trị của mức tăng hiệu suất
Bài báo báo cáo mức tăng hiệu suất tương đối 0,9%. Đến năm 2026, hiệu suất pin đã bước vào dải 26%+, với các kết quả được báo cáo từ 26,09% đến 26,66% trong các ví dụ được thảo luận ở đây.
Giá trị biên của việc giảm che bóng vẫn tồn tại, nhưng động lực thương mại chính đã chuyển từ cải thiện hiệu suất sang giảm bạc.
2. Từ 13 µm đến 6 µm: Giới hạn đã bị phá vỡ như thế nào
13 µm có thực sự là giới hạn vật lý của in lưới không?
Không. Bản thân bài báo đã để lại một số manh mối.
Qua ba thiết kế lưới, đường kính dây giảm từ 11 µm xuống 9 µm rồi xuống 5 µm. Tỷ lệ diện tích mở tăng từ 0,6 lên 0,7 rồi 0,8. Hướng lưới 0° cũng được đưa vào.
Nói cách khác, kết quả 13 µm không có nghĩa là lưới không thể được chế tạo mịn hơn nữa. Nó có nghĩa là sự kết hợp bột nhão, lưới in và thiết bị có sẵn vào thời điểm đó không thể duy trì ổn định tại điểm đó.
Bên nào của tam giác này là nút thắt thực sự?
Bản thân lưới in có thể được loại trừ một phần. Nghiên cứu đại diện cho công nghệ lưới không nút tiên tiến vào thời điểm đó. Đường kính dây, tỷ lệ diện tích mở và góc lưới đã được đẩy mạnh. Nhóm 13 µm không thất bại vì nhà cung cấp lưới không nỗ lực. Lưới in đang bị kìm hãm bởi bột nhão.
Thiết bị in cũng dựa trên một nền tảng công nghiệp phổ thông. Các máy in tương tự đều có sẵn ở cả phòng thí nghiệm lẫn các dây chuyền sản xuất hàng đầu. Điều đó khiến kem (paste) trở thành biến số then chốt.
In đường mảnh là một cuộc giằng co ba chiều. Mỗi 1 µm giảm chiều rộng ngón tay giúp giảm che khuất quang học, nhưng cũng làm giảm diện tích mặt cắt ngang của ngón tay. Điện trở nối tiếp có thể tăng, đồng thời nguy cơ lỗi in và suy giảm sản lượng cũng tăng. Kết quả phụ thuộc vào việc kem, lưới in và quy trình có thể cùng tiến bước hay không.
Từ năm 2024 đến 2026, cả ba phía đều tiến bộ.
Kem: từ hợp chất đa dụng thành vật liệu tạo hình
Kích thước hạt bạc tiếp tục giảm, trong khi các loại kem in đường mảnh chuyên dụng trở thành một nhóm sản phẩm riêng. Phát triển kem in ngón tay mảnh mặt trước cho TOPCon đi theo ba hướng: in ngón tay hẹp hơn, duy trì hành vi nung (firing) tốt và tránh tăng điện trở.
Với khẩu độ lưới 6 µm, những hạt chỉ hơi quá lớn cũng có thể làm tắc lưới. Duy trì biên dạng ngón tay đồng nhất càng trở nên khó hơn.
Độ không đồng nhất ngón tay mảnh κ, về bản chất, là sự phản ánh lưu biến của kem dưới các khẩu độ cực hẹp. Nếu kem không thể chuyển đều qua khẩu độ 6 µm, kết quả là tắc lưới, ngón tay bị đứt đoạn và κ tăng mạnh. Nhóm 13 µm trong bài báo dường như thất bại vì chất lượng in. Ở tầng sâu hơn, kem đã đạt đến giới hạn chuyển của nó dưới khẩu độ đó.
Mối quan hệ chặt chẽ giữa công thức kem và phương pháp in đã được chứng minh lặp đi lặp lại trong hai năm qua.
Lưới in: cấu trúc không nút thắt và định hướng 0° trở thành tiêu chuẩn
Lưới 500-05 trong bài báo—với đường kính dây 5 µm, tỷ lệ mở 0,8 và định hướng 0°—đã là một thiết kế táo bạo vào thời điểm đó.
Các lưới in sản xuất hàng đầu sau đó tiến thêm một thế hệ theo cùng hướng. Đường kính dây trở nên mảnh hơn, tỷ lệ mở tăng và kiểm soát lực căng được cải thiện. Sản xuất ổn định với khẩu độ 6 µm trước tiên đòi hỏi độ chính xác chế tạo cực cao ở chính bản thân lưới in.
Quy trình: LECO kiểm soát điện trở tiếp xúc ngón tay mảnh
Đây là phía thường bị bỏ qua.
Khi ngón tay trở nên hẹp hơn, diện tích tiếp xúc giảm. Điện trở tiếp xúc thông thường sẽ tăng mạnh. LECO, hay tối ưu hóa tiếp xúc tăng cường bằng laser, đã trở nên gắn liền rộng rãi với sản xuất TOPCon đường mảnh vì nó có thể giảm tổn thất điện này.
Các báo cáo ngành cho thấy LECO đã được áp dụng trên một phần lớn công suất TOPCon. Nó đã chuyển từ một giải pháp tăng hiệu suất tùy chọn thành một quy trình hỗ trợ thiết thực cho sản xuất ngón tay mảnh. Nếu không có LECO hoặc một cách tiếp cận tối ưu hóa tiếp xúc tương đương, việc in thành công qua khẩu độ 6 µm không nhất thiết có nghĩa là quy trình đã sẵn sàng cho sản xuất hàng loạt ổn định.
Khi kem, lưới in và quy trình đều tiến bước, điểm cân bằng đã dịch chuyển từ khoảng 15 µm về vùng 6–8 µm. Giới hạn không bị phá vỡ bởi một phát minh đột phá nào. Ba lực đã cùng đẩy nó vào một thời điểm.
3. Phương pháp luận mà bài báo để lại
Nếu chỉ có một điều cần rút ra từ bài báo này, thì đó nên là khung lý thuyết chứ không phải các con số.
Thứ nhất: sự đánh đổi ba chiều
Mọi giải pháp in đường mảnh đều là sự cân bằng giữa che khuất quang học, điện trở và chất lượng in. Khung lý thuyết này vẫn còn giá trị ngay cả khi kích thước đặc trưng trở nên nhỏ hơn. Logic tương tự có thể được dùng để đánh giá in bản thép, lưới in đúc điện và các tuyến kim loại hóa khác.
Thứ hai: chuỗi đặc trưng hóa
Cân kem, kiểm tra hình học, đo điện trở tiếp xúc và sau đó thử nghiệm pin hoàn chỉnh. Khi bốn bước này hoàn tất, giá trị của một lưới in hay kem mới có thể được định lượng.
Tại sao nhóm 13 µm không tiến tới đánh giá pin? Vì đặc trưng hóa hình học đã bộc lộ vấn đề thông qua sự tăng mạnh của κ. Trình tự—kiểm tra hình thái trước, đo hiệu năng điện sau và đánh giá pin cuối cùng—giúp ngăn một con số hiệu suất che giấu một quy trình yếu hoặc không ổn định.
Thứ ba: kem và phương pháp in phải thay đổi cùng nhau
Khuôn 9 µm thất bại vì một loại kem in lưới bị ép vào một quy trình khuôn. Các nhà máy đưa in bản thép vào hiện nay thường điều chỉnh hoặc phát triển lại công thức kem của họ. Bài báo đã đánh dấu cái bẫy này thông qua một nhóm thí nghiệm không thành công.
Thứ tư: số lượng ngón tay nên được tính toán, không phỏng đoán
Bài báo đã sử dụng dữ liệu điện trở đo trước để tính số lượng ngón tay mảnh tối ưu, theo kiểu logic được dùng bởi các công cụ như Gridmaster và Pitchmaster.
Chuyển từ thiết kế lưới dựa trên kinh nghiệm sang thiết kế lưới được tính toán ngày càng có giá trị trong kỷ nguyên đường mảnh. Thu hẹp ngón tay mà không tính lại bước (pitch), số lượng ngón tay và điện trở có thể chỉ đơn thuần chuyển tổn thất từ che khuất sang điện trở nối tiếp.
4. Chiến trường mới mà bài báo chưa đề cập
Bài báo dừng lại ở in lưới và khuôn lá kim loại. Tuy nhiên, đến năm 2026, chiến trường đường mảnh không còn giới hạn ở in lưới thông thường. Lực căng lưới và các giới hạn cấu trúc khiến sản xuất hàng loạt ổn định dưới 10 µm ngày càng khó khăn, nên ngành công nghiệp đã và đang khám phá một số giải pháp thay thế.
In bản thép: Một khuôn kim loại mở hoàn toàn có thể tạo ra ngón tay 14–15 µm. Trong ví dụ được thảo luận ở đây, tỷ lệ khung tăng từ 45% lên 59%, trong khi điện trở tiếp xúc giảm 15%. Nghiên cứu được công bố trên Joule bởi Viện Công nghệ và Kỹ thuật Vật liệu Ninh Ba đã báo cáo tiến bộ theo hướng này, và Tongwei được cho là công ty đầu tiên đưa quy trình này vào sản xuất hàng loạt toàn cầu. Về mặt thực tiễn, in bản thép đã biến khái niệm khuôn thất bại của bài báo thành một tuyến sản xuất bằng cách giải quyết vấn đề khớp kem.
Lưới in đúc điện: Theo các báo cáo ngành và tuyên bố của nhà sản xuất, độ chính xác của mẫu ngón tay có thể đạt ±2 µm. Các pin TOPCon sử dụng lưới in đúc điện đã được báo cáo đạt hiệu suất 26,2%. Những con số này vẫn nên được đánh giá dựa trên sản lượng sản xuất, điều kiện đo và độ ổn định quy trình dài hạn.
Các dây chuyền R&D đạt ngón tay 10 µm: Công trình hợp tác giữa Viện Công nghệ và Kỹ thuật Vật liệu Ninh Ba và JinkoSolar đã giảm chiều rộng ngón tay xuống 10 µm và bước từ 1.120 µm xuống 825 µm. Pin M10 công nghiệp đạt hiệu suất được chứng nhận 26,66% trong kết quả được báo cáo.
Bài báo cũng không tập trung vào giá trị tuyệt đối của mức tiêu thụ bạc. In mạch mảnh mang lại mức giảm tương đối 30% lượng bột nhão, nhưng đến năm 2026, xung đột chính là mức tiêu thụ tuyệt đối trên mỗi cell.
Đối với cell 210R, mức tiêu thụ bột nhão bạc trung bình của ngành đã bước vào ngưỡng 70+ mg mỗi cell theo các số liệu ngành được thảo luận ở đây. Bạc đã trở thành khoản chi phí phi silicon lớn nhất. Việc giảm bột nhão chuyển từ mục tiêu tối ưu hóa thành ưu tiên sản xuất.
In mạch mảnh chỉ là một cách tiếp cận. Bột nhão đồng phủ bạc, mạ điện đồng và các hướng kim loại hóa giảm bạc hoặc không bạc khác đang tiến triển đồng thời.
5. Kỹ sư dây chuyền sản xuất nên đọc bài báo này như thế nào
Ba hành động thực tiễn quan trọng.
Thứ nhất: tập trung vào khung lý thuyết, không phải các con số cũ
Các hồ sơ sản xuất đã vượt qua giới hạn số liệu của bài báo. Logic đánh đổi ba chiều, chuỗi đặc trưng hóa và mối liên kết giữa bột nhão và quy trình của nó vẫn hữu ích. Chúng cung cấp một mẫu làm việc để đánh giá bất kỳ lưới in, bột nhão hoặc quy trình kim loại hóa mới nào trên dây chuyền sản xuất thực tế.
Thứ hai: tính toán điểm cân bằng của riêng bạn
Việc một nhà sản xuất hàng đầu có thể vận hành khe hở 6 µm không có nghĩa là mọi dây chuyền nên áp dụng ngay lập tức.
Hệ thống bột nhão, nhà cung cấp lưới in, tình trạng máy in, cấu hình LECO, cửa sổ lò nung và hiệu suất nền tảng của bạn quyết định điểm cân bằng thực sự của bạn nằm ở đâu. Việc chạy theo khe hở nhỏ nhất hiện có mà không xác thực các yếu tố này có thể tái hiện thất bại 13 µm của bài báo: κ tăng, ngón tay bị đứt và lỗi tăng đột ngột.
Thứ ba: chia việc giảm bạc thành các vấn đề kỹ thuật
Bạc là một khoản chi phí phi silicon lớn. In mạch mảnh, tối ưu hóa bột nhão, phát triển lưới in, đồng phủ bạc và mạ đồng đều có sự cân bằng riêng giữa hiệu suất, điện trở, độ ổn định quy trình, đầu tư thiết bị và hiệu suất.
Bài báo không đưa ra một câu trả lời cuối cùng. Nó cung cấp một công cụ để chia vấn đề thành các phần có thể đo lường.
Tóm tắt
Khe hở 13 µm từng được coi là giới hạn của in lưới không nút. Theo thông tin ngành có sẵn công khai, ranh giới đó đã được đẩy tới 6 µm vào năm 2026.
Giới hạn chưa bao giờ là một bức tường. Nó là giao điểm của khả năng vật liệu, độ chính xác thiết bị và kiểm soát quy trình tại một thời điểm cụ thể. Bột nhão là một trong những phần bị đánh giá thấp nhất của giao điểm đó. Nó gây ra các nhóm thất bại trong bài báo, và sau đó trở thành một trong những yếu tố quyết định trong sản xuất hàng loạt.
Giao điểm sẽ tiếp tục dịch chuyển. Khung lý thuyết thì không. Đó là giá trị lâu dài của bài báo này.
Khảo sát: Dây chuyền sản xuất của bạn đã đạt mức ngón tay mảnh mặt trước nào?
Bạn hiện đang sử dụng hướng giảm bạc nào: ngón tay mảnh hơn, đồng phủ bạc hay mạ điện đồng?
#TOPCon #ScreenPrinting #FineLinePrinting #SilverPaste #LECO #SteelPlatePrinting
Quan điểm của Ooitech
Mục tiêu sản xuất thực sự không phải là khe hở lưới in nhỏ nhất; mà là mức tiêu thụ bạc thấp nhất có thể duy trì mà không hy sinh điện trở tiếp xúc, hiệu suất hoặc thời gian hoạt động. Quy trình 6 µm chỉ tạo ra giá trị khi lưu biến bột nhão, độ căng lưới in, thông số in, cửa sổ nung và cài đặt LECO được đánh giá như một hệ thống. Đối với kỹ sư dây chuyền, κ, tỷ lệ đứt và phân bố điện trở thường hữu ích hơn một kết quả hiệu suất cell tốt nhất duy nhất.