Bơm chân không cho máy ép màng: Các loại và cửa sổ EVA
Mục lục
Máy ép laminate được đánh giá dựa trên năng suất, và năng suất phần lớn được quyết định bởi một bộ phận mà người mua hiếm khi để ý trong chuyến thăm nhà máy: bộ bơm chân không. Chọn sai sẽ tạo ra các bọt khí siêu nhỏ mà không lượng kiểm tra nào ở khâu sau có thể loại bỏ.
Sản xuất mô-đun PV · Quy trình ép laminate · bởi Jerry, Ooitech
1. Cửa sổ EVA quyết định mọi thứ khác
Ethylene vinyl acetate không chỉ đơn giản nóng chảy rồi giữ nguyên. Nó trải qua hai giai đoạn riêng biệt, và khoảng cách giữa chúng là thời gian mà hệ thống chân không phải làm việc trong đó.
| Giai Đoạn | Nhiệt độ | Ý nghĩa đối với chân không |
|---|---|---|
| Nóng chảy | Khoảng 70–80 °C | Màng bước vào pha nóng chảy. Đây là thời điểm lý tưởng để hút khí, vì vật liệu đóng gói đủ mềm để giải phóng không khí bị giữ lại nhưng chưa bắt đầu đông cứng. |
| Liên kết ngang | Khoảng 130 °C | Liên kết ngang bắt đầu và tăng tốc. Dưới nhiệt độ này phản ứng diễn ra rất chậm, đó chính là lý do buồng thứ nhất của máy ép laminate hai buồng thường được giữ ở hoặc dưới 125 °C. |
Mọi thứ tiếp theo là hệ quả của khoảng thời gian giữa hai nhiệt độ đó. Nếu buồng đã nóng khi màng nóng chảy, khoảng thời gian từ nóng chảy đến liên kết ngang sẽ ngắn. Trong quy trình một buồng, buồng thường ở trên 140 °C, chỉ còn khoảng 60 đến 90 giây để đạt được độ chân không yêu cầu. Bỏ lỡ cửa sổ đó và không khí vẫn bị giữ lại trong vật liệu đóng gói, tạo thành bọt khí siêu nhỏ và khuyết tật xuất hiện sau đó trong mô-đun thành phẩm.
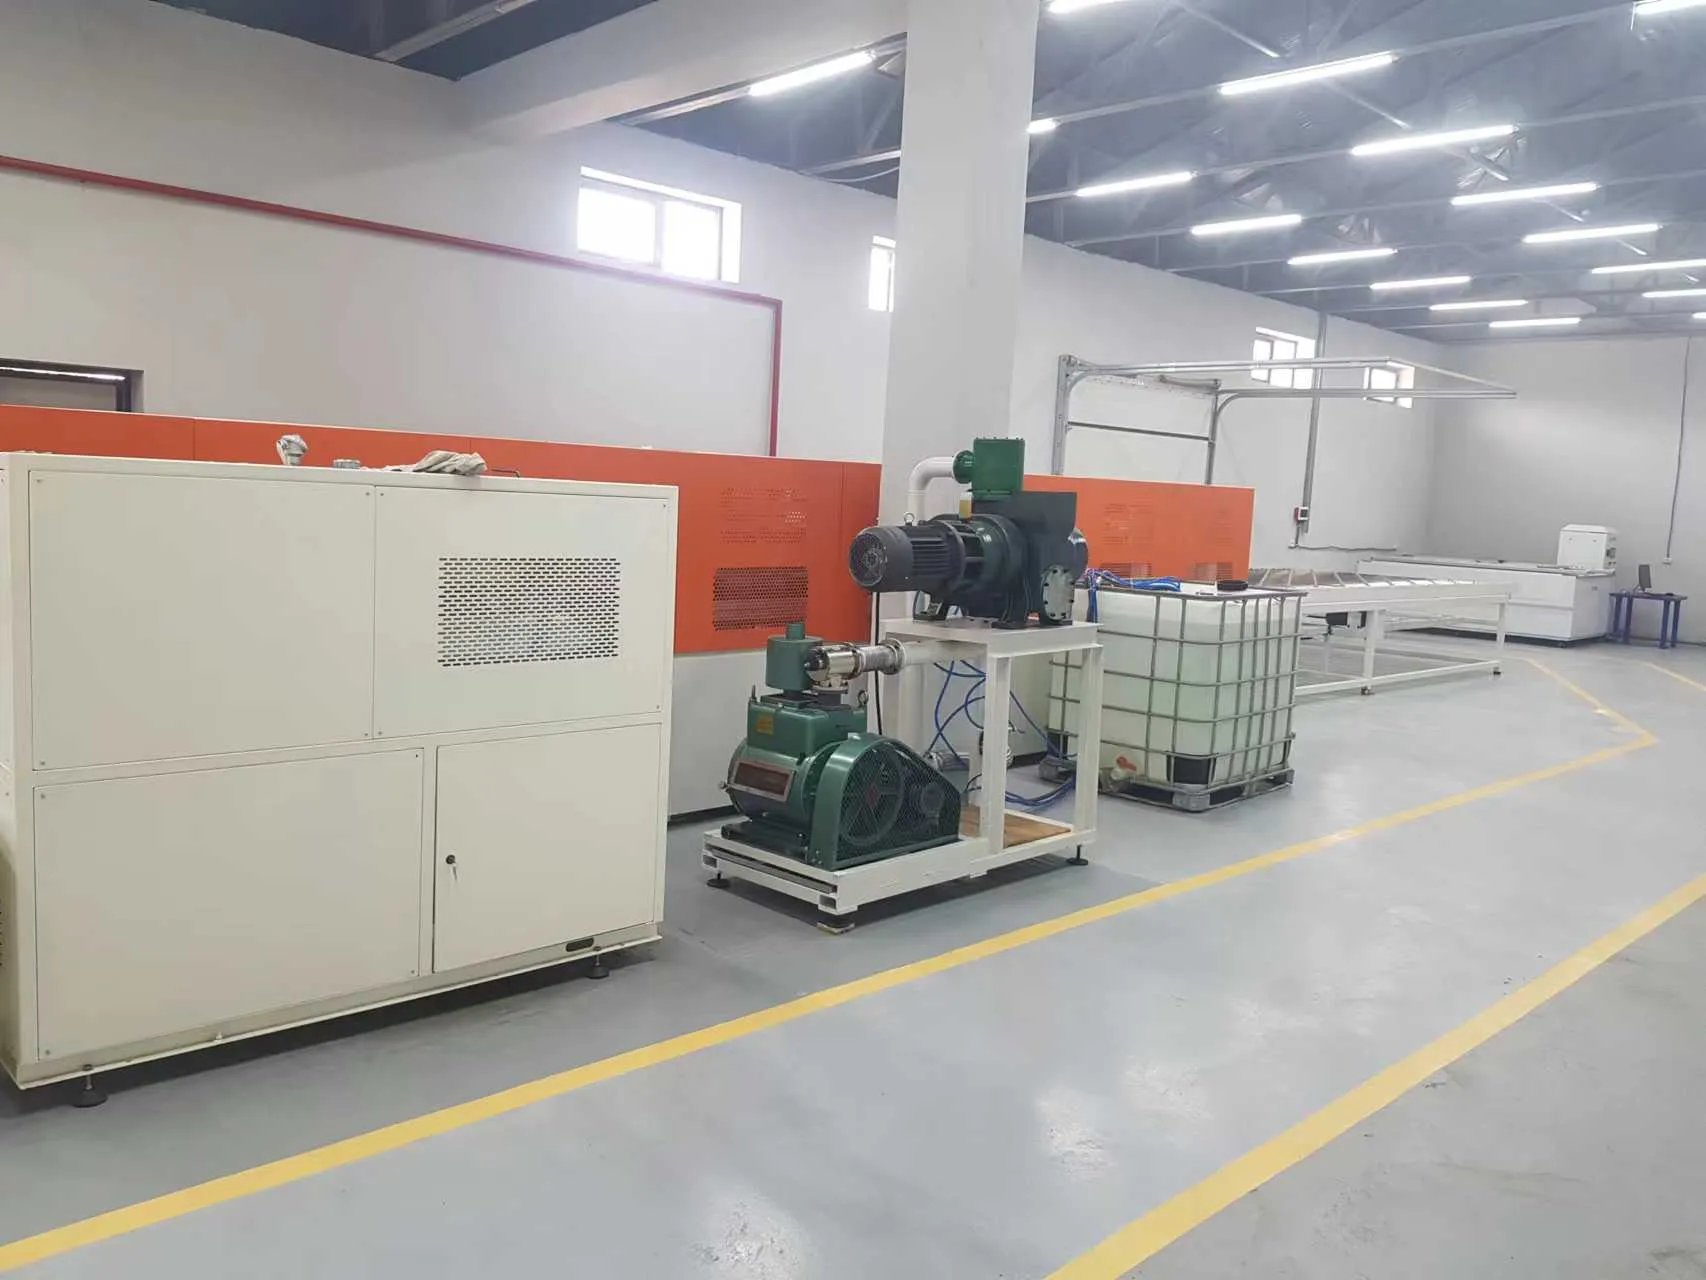
Hình 1: Máy ép laminate với bộ bơm chân không được lắp đặt bên cạnh trên sàn nhà máy. Các bơm là một hệ thống lắp đặt riêng với đường ống, bình chứa và lối bảo trì riêng, đó là lý do chúng dễ bị bỏ qua khi lập kế hoạch bố trí và tốn kém để di dời sau này.
2. Tại sao máy ép laminate hai buồng tồn tại
Thiết kế hai buồng về cơ bản là một cách mua thêm thời gian. Bằng cách giữ buồng thứ nhất trong khoảng 100 đến 120 °C, vật liệu đóng gói nóng chảy chậm hơn và liên kết ngang bắt đầu muộn hơn, kéo dài cửa sổ khử khí vượt xa mức mà một buồng nóng duy nhất cho phép. Mô-đun sau đó được chuyển sang buồng thứ hai nóng hơn để hoàn tất liên kết ngang.
Đó là lý do quy trình đằng sau một quyết định mà nếu không sẽ trông như một lựa chọn thuần túy cơ khí. Nó cũng giải thích tại sao hệ thống chân không không phải là một phụ kiện ngoại vi: nó là bộ phận của máy phải hoạt động trong cửa sổ mà thiết kế nhiệt tạo ra. Bối cảnh rộng hơn của bước ép laminate được trình bày trong giai đoạn ép laminate của quy trình sản xuất, và bản thân máy trong hướng dẫn về máy ép laminate tấm pin mặt trời.
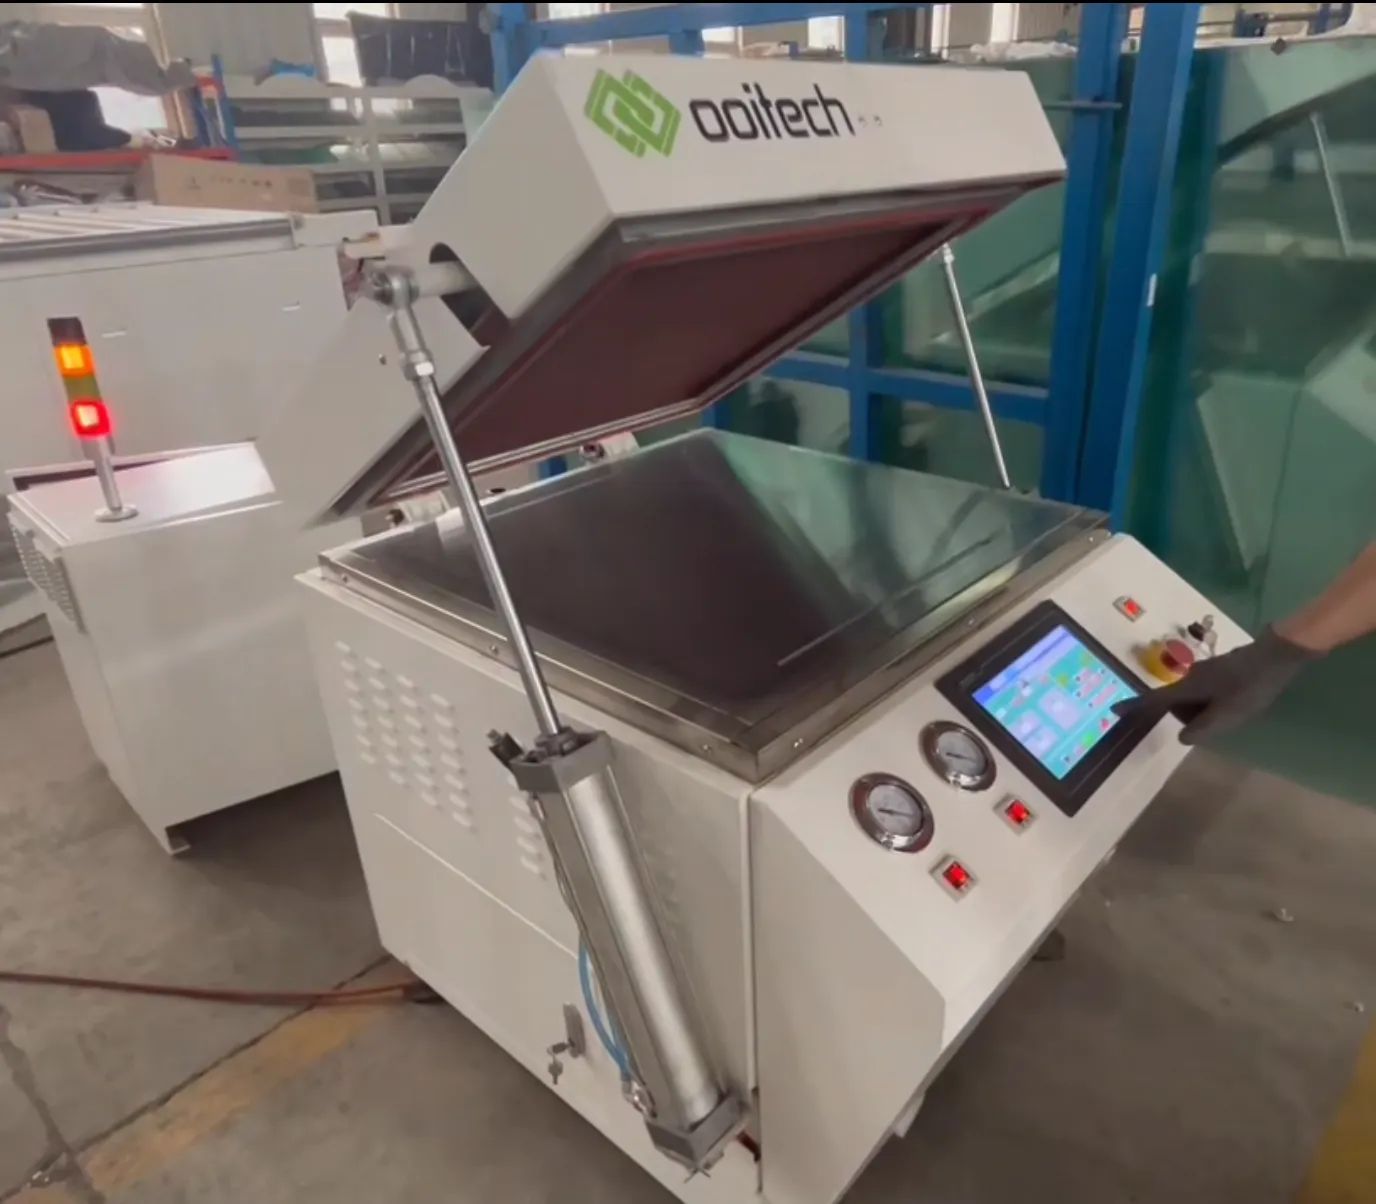
Hình 2: Buồng máy ép laminate với nắp mở. Thể tích buồng, tình trạng gioăng và tốc độ hút cùng nhau quyết định mức độ chân không yêu cầu đạt được nhanh đến đâu, và do đó liệu cửa sổ khử khí có được đáp ứng hay bị bỏ lỡ.
3. Ba loại bơm bạn sẽ thấy trên máy ép laminate
Bơm cánh gạt quay
Bơm cánh gạt quay bôi trơn bằng dầu là loại bơm chủ lực của hệ thống chân không ép laminate. Một thiết bị đơn thường bơm ở 60 đến 100 lít mỗi giây. Bên trong thân bơm, một rôto được gắn lệch tâm, mang các cánh gạt được đẩy ra ngoài bằng lò xo và lực ly tâm để giữ sát thành trong. Khoảng không hình lưỡi liềm giữa rôto và thành trong được chia thành nhiều khoang có thể tích thay đổi.
Mỗi khoang chạy một chu trình ba phần liên tục. Nó mở ra cửa hút trong khi giãn nở, hút khí vào. Sau đó nó đóng lại và thu nhỏ, nén khí bị giữ. Cuối cùng áp suất vượt quá áp suất khí quyển và khí nâng van xả, đi qua lớp dầu và thoát ra ngoài. Đây là bơm thể tích: nó di chuyển thể tích khí cố định thay vì dựa vào bất kỳ cơ chế nào khác.
Dầu làm nhiều hơn việc bôi trơn. Nó làm kín các khe hở giữa cánh gạt và thành trong để khí không thể rò ngược lại, nó bôi trơn các bộ phận chuyển động, và vì van xả nằm dưới dầu, nó ngăn khí quyển chảy ngược vào buồng khi bơm dừng. Cả ba chức năng đều quan trọng trong hệ thống ép laminate, nơi dòng chảy ngược sẽ làm nhiễm bẩn mô-đun.
Bơm Roots
Bơm Roots hầu như không bao giờ được dùng một mình. Trên máy ép laminate, nó đóng vai trò tầng tăng áp, và cấu hình phổ biến cho buồng thứ nhất là hai bơm cánh gạt quay với một bơm Roots. Tốc độ bơm trên 1.200 lít mỗi giây là điển hình, đó là lý do nó được dùng ở nơi cần di chuyển thể tích nhanh.
Cơ chế là hai rôto hình số tám, được dẫn động bằng bánh răng để quay ngược chiều nhau đồng bộ. Các rôto không bao giờ chạm vào nhau hoặc vào thành trong; khe hở vào khoảng 0,1 đến 0,3 mm, nên không cần dầu để làm kín hoặc bôi trơn bên trong buồng bơm.
Hệ quả của thiết kế đó là chìa khóa để hiểu nó thuộc về đâu. Bơm Roots không có nén bên trong: khí được giữ trong một không gian cố định và được mang vòng đến cửa ra mà không bị nén. Khi không gian đó mở ra cửa xả, khí ở áp suất cao hơn chảy ngược lại, nên bơm không thể tự đạt tỷ số nén cao hoặc xả ra khí quyển. Nó cần một bơm đỡ để đưa hệ thống xuống áp suất mà tầng Roots hoạt động hiệu quả. Đó là lý do thực sự khiến bơm Roots được ghép với bơm cánh gạt quay thay vì thay thế chúng.
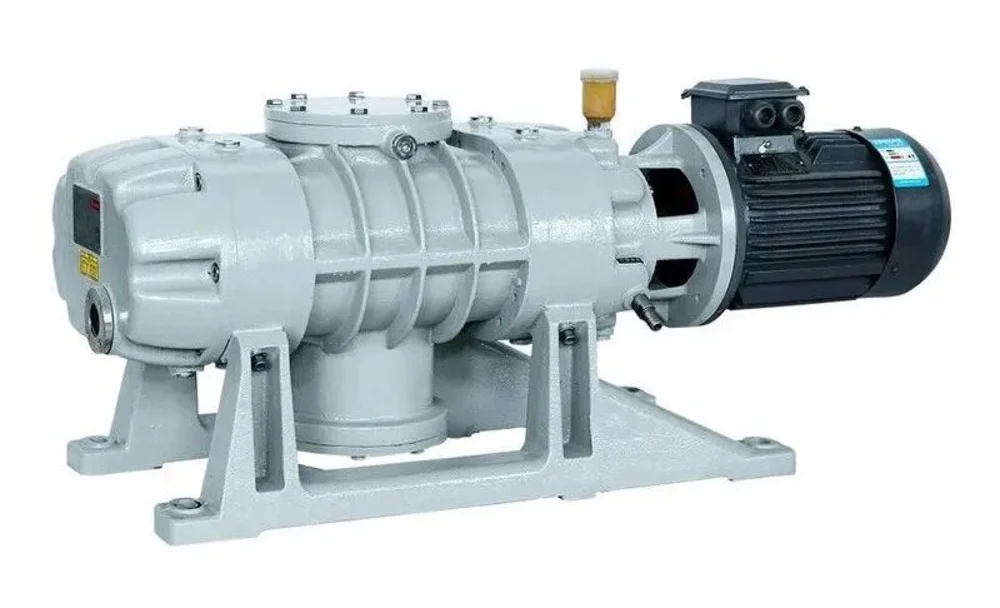
Hình 3: Một bơm Roots với động cơ truyền động của nó. Tốc độ bơm lớn, không tiếp xúc giữa các rotor, và không có khả năng tự hoạt động chống lại áp suất khí quyển. Nó là một bơm tăng áp theo thiết kế, không phải theo quy ước.
Bơm trục vít khô
Bơm trục vít khô là thiết kế dịch chuyển tích cực hoàn toàn không dầu, và trong các ứng dụng cao cấp hơn, nó thay thế các bơm kín dầu thay vì bổ sung cho chúng. Không có gì trong buồng bơm sử dụng dầu hoặc nước làm môi trường làm kín hoặc bôi trơn, và kết quả là chân không sạch không có dầu mang theo vào quy trình.
Bên trong, một cặp rotor xoắn ốc song song với chiều ngược nhau được dẫn động bởi các bánh răng định thời chính xác và quay với tốc độ theo hướng ngược nhau. Như với thiết kế Roots, các rotor không chạm vào nhau hoặc vào vỏ, vì vậy không cần chất bôi trơn trong đường khí. Khí được giữ giữa trục vít và vỏ và được mang về phía đầu ra, và thể tích giảm dần trên đường đi, vì vậy khí được nén trước khi xả.
Nhiều thiết kế sử dụng một bước xoắn thay đổi dọc theo rotor. Điều này phân bố quá trình nén đều hơn và cho khí nhiều cơ hội được làm mát khi được vận chuyển, giúp kiểm soát nhiệt độ thân bơm. Trên một máy cán màng, nơi dòng khí mang các chất bay hơi EVA ở nhiệt độ cao, việc quản lý nhiệt đó là một phần của sự phù hợp của bơm với nhiệm vụ chứ không phải là một cải tiến tùy chọn.
4. So sánh ba loại
| Cánh quay | Roots | Trục vít khô | |
|---|---|---|---|
| Vai trò trên máy cán màng | Bơm chính | Bơm tăng áp, ghép với cánh quay | Bơm chính, lựa chọn thay thế không dầu |
| Tốc độ bơm điển hình | 60–100 L/s mỗi đơn vị | Trên 1.200 L/s | Phụ thuộc ứng dụng |
| Môi trường làm kín | Dầu | Không, chỉ khe hở gần | Không, chỉ khe hở gần |
| Nén bên trong | Có | Không | Có, dọc theo trục vít |
| Có thể xả ra khí quyển một mình | Có | Không, cần bơm hỗ trợ | Có |
| Độ sạch quy trình | Có dầu; dòng ngược phải được quản lý | Buồng bơm sạch | Đường khí hoàn toàn không dầu |
| Vật tư tiêu hao | Dầu và bộ lọc | Tối thiểu | Tối thiểu |
Đọc như một quyết định mua hàng thay vì xếp hạng kỹ thuật, sự đánh đổi rất đơn giản. Một bộ cánh quay có chi phí thấp hơn và được hiểu rõ, với cái giá là thay dầu, thay bộ lọc và quản lý dòng ngược. Một bơm tăng áp Roots không phải là tùy chọn trên các buồng lớn hơn, vì chỉ bơm cánh quay không thể di chuyển thể tích đủ nhanh trong cửa sổ. Bơm trục vít khô loại bỏ dầu khỏi đường khí hoàn toàn và thường được chọn khi rủi ro nhiễm bẩn hoặc gánh nặng bảo trì là yếu tố quyết định.
5. Tại sao bộ bơm thuộc thông số kỹ thuật của máy cán màng
Bởi vì cấu hình bơm được định cỡ theo thể tích buồng và cửa sổ khử khí, nó là một mục thông số kỹ thuật của máy cán màng, không phải là một giao dịch mua riêng. Ba câu hỏi giải quyết hầu hết vấn đề.
- Thể tích buồng và áp suất mục tiêu là bao nhiêu? Cùng với độ dài cửa sổ, điều này đặt ra tốc độ bơm cần thiết và do đó liệu một bơm cánh quay duy nhất có đủ hay cần bơm tăng áp Roots.
- Buồng đơn hay buồng đôi? Máy buồng đôi vận hành buồng thứ nhất mát hơn, kéo dài cửa sổ và giảm yêu cầu tốc độ tức thời, nhưng thêm một buồng thứ hai để hút chân không. Điều này được đề cập thêm trong cách chọn máy ép laminate module mặt trời phù hợp.
- Kế hoạch bảo trì là gì? Khoảng thời gian thay dầu và bộ lọc trên một bộ cánh quay, so với chi phí vốn cao hơn và gánh nặng vật tư tiêu hao thấp hơn của trục vít khô. Trong vòng đời mười năm, hai tổng số gần nhau hơn so với giá mua gợi ý.
Một hệ thống chân không quá nhỏ so với buồng không thất bại ngay lập tức. Nó tạo ra các mô-đun vượt qua kiểm tra cuối cùng và thất bại sau đó, và dấu hiệu khuyết tật — bong bóng vi mô và lỗ hổng trong chất đóng gói — là chủ đề của không phải mọi bong bóng laminate là lỗi của chất đóng gói. Lựa chọn chất đóng gói tương tác với cùng cửa sổ, như được nêu trong hướng dẫn của chúng tôi về màng đóng gói EVA, POE và EPE.
Câu hỏi thường gặp
Tại sao máy cán màng buồng đôi vận hành buồng thứ nhất mát hơn?
Để kéo dài cửa sổ khử khí. EVA tan chảy khoảng 70 đến 80 °C và bắt đầu liên kết ngang khoảng 130 °C. Giữ buồng thứ nhất ở khoảng 100 đến 120 °C làm chậm cả hai giai đoạn, cho hệ thống chân không nhiều thời gian hơn để loại bỏ không khí bị giữ trước khi chất đóng gói bắt đầu đông cứng.
Tại sao máy cán màng ghép bơm Roots với bơm cánh quay?
Bởi vì bơm Roots không thể tự xả ra khí quyển. Các rotor của nó giữ khí trong một thể tích cố định mà không nén nó, vì vậy khí chảy ngược lại ở đầu ra và nó không thể đạt tỷ số nén cao một mình. Nó cung cấp tốc độ bơm cao so với kích thước, và bơm cánh quay cung cấp lực nén để đưa khí ra ngoài. Hai bơm cánh quay cộng một bơm Roots là một bố trí buồng thứ nhất phổ biến.
Dầu làm gì trong bơm cánh quay?
Ba việc. Nó làm kín các khe hở giữa cánh quay và lòng bơm để khí không rò ngược lại, nó bôi trơn các bộ phận chuyển động, và vì van xả được nhúng trong dầu, nó ngăn khí quyển chảy ngược vào buồng khi bơm không chạy.
Bơm trục vít khô có đáng với chi phí thêm không?
Điều đó phụ thuộc vào những gì bạn đang tối ưu hóa. Bơm trục vít khô không có dầu hoặc nước trong buồng bơm, vì vậy chân không sạch và không có dầu mang theo về phía mô-đun, và gánh nặng vật tư tiêu hao thấp hơn. Ngược lại, chi phí vốn cao hơn. Khi rủi ro nhiễm bẩn hoặc số lượng nhân sự bảo trì là hạn chế, tính toán thường ủng hộ nó; khi vốn eo hẹp và quy trình được kiểm soát tốt, một bộ cánh quay vẫn khả thi.
Tại sao nhiệt độ EVA lại quan trọng đến vậy đối với hệ thống chân không?
Bởi vì hai giai đoạn nhiệt xác định thời hạn. Màng chỉ giải phóng không khí bị giữ hiệu quả khi đã tan chảy, và nó ngừng làm điều đó một cách tự do khi liên kết ngang bắt đầu. Hệ thống chân không phải đạt áp suất cần thiết trong khoảng thời gian đó, mà trong quy trình buồng đơn trên 140 °C có thể chỉ từ 60 đến 90 giây.
Điều gì xảy ra nếu buồng không được hút chân không đủ nhanh?
Không khí vẫn bị giữ lại trong lớp keo đóng gói khi nó đóng rắn, tạo ra các bọt khí siêu nhỏ và lỗ hổng. Những khuyết điểm này không phải lúc nào cũng nhìn thấy ở đầu ra của máy ép laminate, khiến vấn đề dễ bị bỏ sót cho đến khi dữ liệu năng suất hoặc hàng trả về từ thực địa tiết lộ nó. Khuyết điểm này là vấn đề hiệu suất của bơm cũng thường xuyên như là vấn đề của lớp keo đóng gói.
Suy nghĩ cuối cùng
Bộ bơm chân không là nơi thiết kế nhiệt của máy ép laminate trở thành một yêu cầu cơ khí. EVA nóng chảy ở 70 đến 80 °C và liên kết ngang từ khoảng 130 °C, và hệ thống chân không phải hút chân không buồng trong khoảng thời gian giữa hai mốc đó. Đó là lý do tại sao máy hai buồng chạy buồng thứ nhất mát hơn, tại sao bộ tăng áp Roots xuất hiện trên các buồng lớn hơn, và tại sao nên cân nhắc bơm không dầu ở những nơi mà ô nhiễm hoặc bảo trì là yếu tố hạn chế. Khi bạn chỉ định một máy ép laminate, hãy yêu cầu thể tích buồng, cấu hình bơm, tốc độ bơm và thời gian hút chân không đạt được như một bộ — một máy được báo giá mà không có những thông số đó là một máy mà bạn không thể dự đoán năng suất. Nếu bạn đang đánh giá máy ép laminate cho một dây chuyền mới, hãy gửi cho chúng tôi định dạng module và sản lượng mục tiêu và chúng tôi sẽ cùng bạn tính toán kích thước buồng và bơm. Để xem máy trong bối cảnh, trang OTCY-2754DD single-layer double-chamber laminator trình bày chi tiết về bố trí buồng.