Tại sao việc đấu thanh cái (hàn chồng lấn) lại gây nứt pin
Mục lục
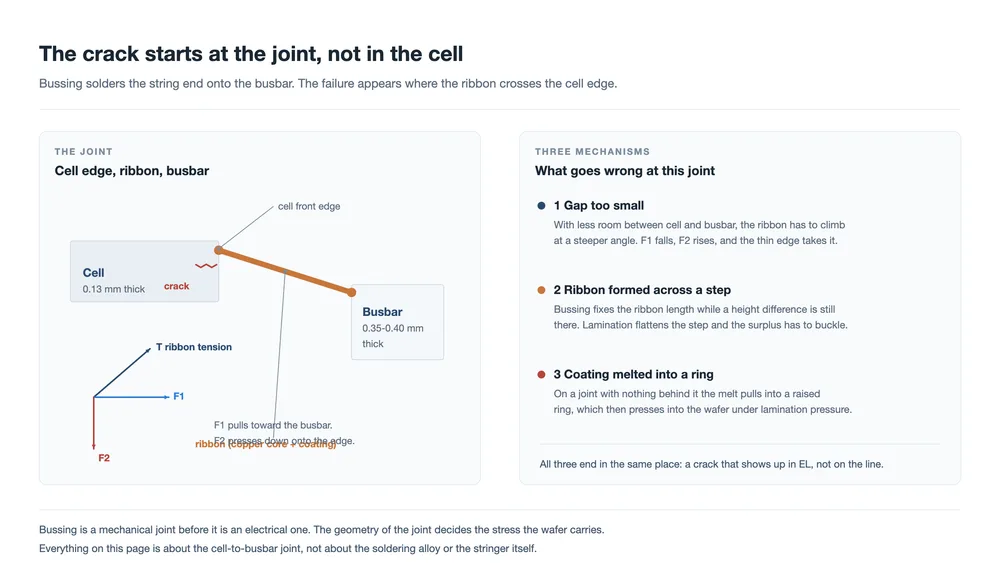
Câu trả lời nhanh: Nứt lỗ trung tâm phát sinh từ bước busbar là một hư hỏng cơ học tại mối nối giữa cạnh cell và busbar. Ba nguyên nhân gây ra nó. Khe hở dự phòng giữa cell và busbar quá nhỏ, nên ribbon bắc qua ở góc dốc và ép xuống cạnh. Ribbon được tạo hình bắc qua một chênh lệch chiều cao mà quá trình ép laminate sau đó làm phẳng, để lại lượng ribbon dư phải oằn ở đâu đó. Hoặc lớp phủ ribbon bị nóng chảy thành một vòng thiếc hàn nhô lên bị ép vào wafer. Cả ba đều tác động lên cạnh của một wafer dày khoảng 0,13 mm, và cả ba thường chỉ xuất hiện sau khi ép laminate, trong ảnh điện phát quang.
Nứt lỗ trung tâm là một trong những khuyết tật ngoại quan thường gặp nhất mà một dây chuyền module tạo ra, và danh sách các nguyên nhân tiềm ẩn thì dài. Hư hỏng do thao tác, kính, chất đóng gói, lỗi máy stringer và thông số ép laminate đều có dấu hiệu riêng. Trang này thu hẹp chủ đề vào phần xuất phát từ busbar — bước hàn chồng lấn nối đầu chuỗi string lên busbar — và đi qua ba cách mà bước đó làm vỡ cell.
Điểm chung của ba nguyên nhân này là không nguyên nhân nào là lỗi điện. Chúng là các vấn đề hình học. Mối nối giữa cạnh cell và busbar là nơi một wafer mỏng, một dải ribbon dày hơn nhiều và một mối hàn gặp nhau, và là nơi một dải chịu lực căng đổi hướng. Làm sai hình học đó vài phần mười milimét và wafer sẽ phải trả giá sau đó, trong máy ép.
Dưới đây là cơ chế của từng nguyên nhân trong ba nguyên nhân, điều gì phân biệt chúng với nhau trên dây chuyền, và điều gì đáng đo trước khi ép laminate thay vì sau đó.
Mối nối mà trang này đề cập
Busbar là nơi các đầu của một chuỗi string đã hoàn thiện được hàn lên thanh busbar thu dòng điện và dẫn nó ra hộp nối. Trên một chuỗi TOPCon, ribbon rời mặt trước của cell và được hàn vào mặt sau của busbar, nên mối nối nằm ở cạnh cell thay vì ở giữa bề mặt cell.
Đồ gá đưa cell và busbar về cùng một mặt phẳng trong quá trình thao tác. Điều đó không làm chúng có cùng độ dày, và sự khác biệt không nhỏ:
| Hạng Mục | Độ dày điển hình |
|---|---|
| Wafer TOPCon | 0,13 mm |
| Ribbon busbar trung tâm | 0,35 mm đến 0,40 mm |
Vậy nên ribbon rời một wafer dày 0,13 mm, bắc qua một khe hở, và đáp xuống một dải dày gấp khoảng ba lần. Ribbon là thành phần duy nhất bắc qua bậc đó, và nó làm vậy dưới lực căng. Nơi nó chạm vào cạnh cell, nó đẩy. Đó là toàn bộ cơ chế hư hỏng trong một câu; ba nguyên nhân dưới đây chỉ là ba cách làm lực đẩy đó lớn hơn.
Nguyên nhân một: khe hở dự phòng giữa cạnh cell và busbar quá nhỏ
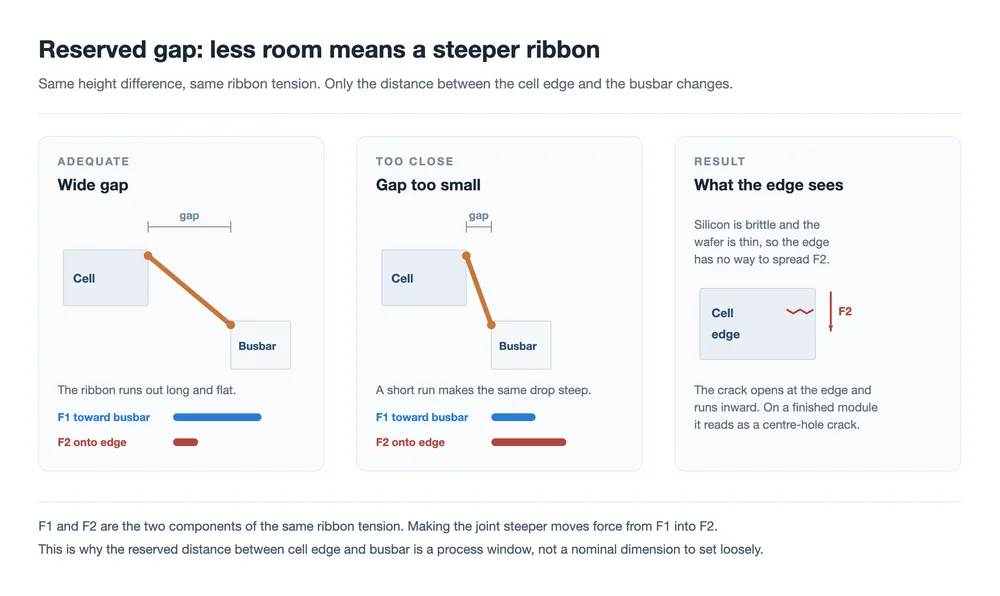
Khe hở giữa cạnh cell và busbar là một cửa sổ quy trình, không phải một kích thước danh nghĩa. Một số điều thông thường đẩy cạnh cell lại gần busbar hơn mức nên có. Độ lệch thị giác CCD trên máy busbar có thể gây ra điều đó. Lỗi định vị trên cùng máy đó cũng vậy. Một chuỗi string có tổng chiều dài đã trôi ra khỏi dung sai cũng gây ra điều đó, vì khi đó cell ở đầu đến một vị trí khác với nơi đồ gá mong đợi.
Khi khe hở ngắn, ribbon phải thực hiện cùng một đoạn leo trên một quãng ngắn hơn, nên góc giữa ribbon và cạnh wafer trở nên dốc hơn. Coi lực căng ribbon là gần như không đổi và tách nó thành hai thành phần tại điểm ribbon rời khỏi cell:
- F1 tác động trong mặt phẳng của wafer, kéo ribbon về phía busbar.
- F2 tác động vuông góc với wafer, ép ribbon xuống cạnh cell.
Một đường bắc qua dốc hơn chuyển lực căng từ F1 sang F2. Lực kéo ngang giảm, áp lực hướng xuống tăng, và cạnh chính là nơi áp lực đó đến. Silicon giòn, wafer mỏng, và cạnh là một bề mặt tự do không có vật liệu xung quanh để phân tán tải. Một vết nứt bắt đầu ở cạnh và lan vào trong. Trên một module hoàn thiện, nó hiện ra như một đường tối hoặc một mảng tối trong EL.
Nguyên nhân này là dễ phòng ngừa nhất trong ba nguyên nhân và khó thấy nhất, vì một mối nối lệch vị trí 0,2 mm trông hoàn toàn bình thường. Kiểm soát nằm ở chính việc đặt vị trí: hiệu chuẩn thị giác, độ lặp lại định vị của đầu busbar, và dung sai chiều dài của chuỗi string đến từ stringer.
Nguyên nhân hai: ribbon được tạo hình bắc qua một bậc mà quá trình ép laminate loại bỏ
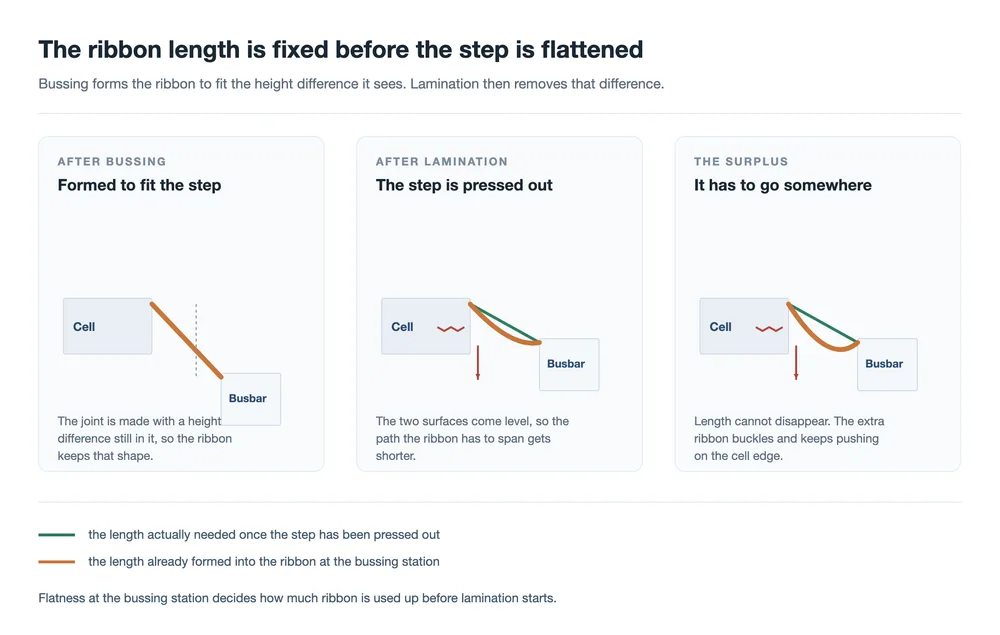
Nguyên nhân thứ hai bắt đầu giống như vậy, với một chênh lệch chiều cao giữa cell và busbar tại trạm busbar, nhưng kết quả lại khác. Ở đây chênh lệch đủ lớn để ribbon, sau khi hàn, giữ lại một bậc trong hình dạng của nó. Mối nối được tạo, ribbon được cố định, và chiều dài ribbon trong mối nối đó giờ là một đại lượng cố định.
Sau đó quá trình ép laminate làm điều mà nó vẫn làm: ép cụm lắp ráp phẳng ra. Hai bề mặt trở nên ngang bằng, và quãng đường ribbon phải bắc qua giữa chúng trở nên ngắn hơn. Tuy nhiên, ribbon đã có chiều dài như vậy, và nó không thể ngắn lại. Phần dư phải đi đâu đó, nên ribbon bị oằn — và chỗ oằn nằm ngay trên cạnh cell.
Kết quả là cùng khuyết tật như nguyên nhân một, với dấu hiệu khác: nó có xu hướng xuất hiện theo lô thay vì từng cell riêng lẻ, vì bậc là đặc tính của thiết lập chứ không phải của một mối nối. Đây cũng là lý do một mối nối có thể qua kiểm tra tại trạm busbar mà vẫn gieo mầm nứt trong máy ép. Độ đồng phẳng tại bước busbar là điểm kiểm soát, không phải ngoại quan của mối nối.
Nguyên nhân ba: lớp phủ bị nóng chảy thành một vòng nhô lên
Nguyên nhân thứ ba là hiếm nhất, nó mang tính chỉ dẫn nhiều nhất, và nó là nguyên nhân duy nhất bắt đầu từ một quyết định mua hàng. Nó xuất hiện trong trường hợp nguồn như một dây chuyền có nứt lỗ trung tâm sau ép laminate dai dẳng. Nhiều máy ép laminate tạo ra cùng khuyết tật và máy busbar là yếu tố cố định duy nhất trong bức tranh, đó là điều hướng cuộc điều tra vào bước busbar.
Điều gì đã xảy ra ở đó: cell và busbar có một chút chênh lệch chiều cao, và ở khu vực chạc ba, nơi busbar tách ra về phía các dây dẫn, không có busbar bên dưới ribbon để hàn vào. Ribbon tách ra khỏi wafer. Nhiệt hàn sau đó làm chảy lớp phủ của ribbon, lớp này tự kéo lại thành một giọt bao quanh ribbon và đông cứng thành một vòng gồ lên. Dưới áp lực cán màng, vòng đó đóng vai trò như một điểm cứng trên đỉnh của một wafer giòn, và làm nứt nó.
Lý do các vòng xuất hiện theo lô là phần đáng ghi nhớ. Dây chuyền đã chuyển sang một loại ribbon chi phí thấp hơn với hàm lượng thiếc cao và đồng thấp, và lớp phủ trên ribbon đó có độ dày thay đổi dọc theo cuộn. Nhiều chất hàn hơn tại mối nối tạo ra một vòng lớn hơn. Quay trở lại ribbon tiêu chuẩn đã loại bỏ hoàn toàn khuyết tật.
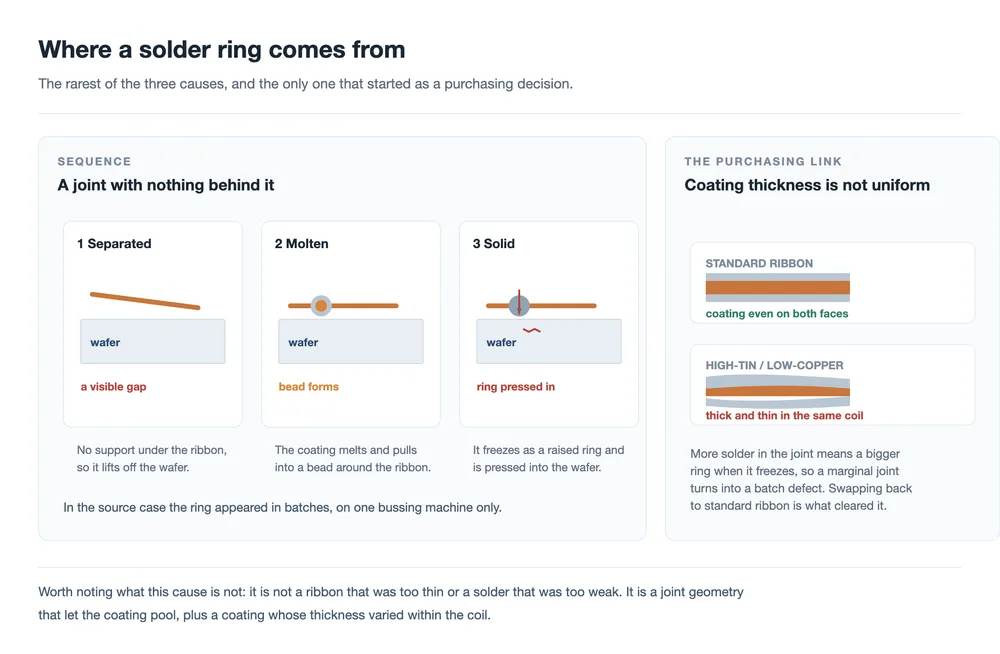
Hai điểm rút ra từ đó. Độ dày lớp phủ và tính đồng đều của nó thuộc về kiểm tra đầu vào thay vì chỉ trên bảng dữ liệu. lớp phủ là phần của ribbon thực hiện việc kết nối, và một cuộn có lớp phủ không đồng đều hoạt động khác với một cuộn đồng đều, ngay cả khi cả hai đều đạt cùng một con số trung bình. Và một mối nối cần có thứ gì đó phía sau nó. Ở nơi ribbon băng qua một vùng không có đỡ bên dưới, cả việc hàn lẫn việc cán màng đều đang chống lại hình học thay vì thuận theo nó.
Phân biệt ba loại
Trên một dây chuyền sản xuất có nứt lỗ tâm, kiểu mẫu của khuyết tật thường đủ để chỉ ra nguyên nhân trước khi thực hiện bất kỳ phép đo nào. Ba loại dưới đây là các dấu hiệu liên quan đến bussing; các dấu hiệu khác tồn tại và chỉ về nơi khác.
| Những gì bạn thấy | Nguyên nhân có khả năng | Điều đầu tiên cần kiểm tra |
|---|---|---|
| Các vết nứt chạy dọc theo busbar, xuất hiện trên các cell mà mối nối đều trông chấp nhận được | Khe dự trữ quá nhỏ | Hiệu chuẩn thị giác và khe thực tế tại mối nối |
| Nứt theo lô đi theo một thay đổi thiết lập thay vì một ca làm việc | Ribbon được tạo hình băng qua một bậc | Độ đồng phẳng của cell và busbar tại bussing |
| Cùng một khuyết tật trên nhiều máy cán màng trong khi một máy bussing không đổi | Vòng hàn | Đỡ bên dưới ribbon, sau đó là thông số lớp phủ ribbon |
Hàng thứ ba là hàng đáng để ghi nhớ. Khi một khuyết tật đi theo phần của dây chuyền không thay đổi, phần không thay đổi đó có thể là nguyên nhân, chứ không phải là yếu tố kiểm soát.
Những gì cần duy trì tại trạm bussing
Không nguyên nhân nào trong ba nguyên nhân có thể được kiểm tra để loại bỏ sau khi cán màng. Chúng phải được duy trì tại trạm tạo ra mối nối, và trên một máy hàn busbar điều đó có nghĩa là bốn điều:
- Định vị. Khe giữa mép cell và busbar nên được đo và lập biểu đồ, không được giả định từ chương trình. Cả độ lệch thị giác lẫn sự trôi dạt chiều dài chuỗi đều làm nó dịch chuyển.
- Độ đồng phẳng. Chênh lệch chiều cao giữa cell và busbar tại thời điểm hàn là yếu tố quyết định chiều dài ribbon. Dụng cụ đỡ và độ phẳng của đồ gá quyết định điều đó.
- Thông số ribbon. Độ dày lớp phủ và tính đồng đều của nó, được kiểm tra trên vật liệu đầu vào thay vì đọc từ bảng dữ liệu. Cấu trúc của ribbon và lớp phủ của nó quyết định lượng chất hàn kết thúc trong mối nối.
- Thời điểm kiểm tra. Điện phát quang sau khi cán màng là nơi các khuyết tật này xuất hiện. Nếu kiểm tra EL của bạn chạy sớm hơn trong quy trình, vết nứt sẽ bị bỏ sót tại điểm mà nó vẫn còn có thể truy nguyên về một trạm.
Phía cán màng cũng quan trọng, nhưng chủ yếu như một yếu tố khuếch đại. Một máy ép làm phẳng cụm lắp ráp một cách đồng đều, với các giai đoạn chân không và quá trình tăng áp suất làm đúng như chúng phải làm, đối xử với mọi mối nối theo cùng một cách. Chu trình cán màng là nơi hình học được tạo ra tại bussing cuối cùng gặp hậu quả của nó.
Câu hỏi thường gặp
Tại sao vết nứt chỉ xuất hiện sau khi cán màng?
Bởi vì tải trọng làm gãy mép được áp dụng trong máy ép. Bản thân mối nối trông bình thường khi nó được tạo ra; phần ribbon dư chưa bị oằn, và vòng hàn chưa chịu áp lực. Hư hại đã có sẵn trong wafer cũng có thể vẫn khép kín cho đến khi áp lực của cán màng mở nó thành một vết nứt đọc được trong EL.
Tại sao nó được gọi là nứt lỗ tâm?
Tên gọi xuất phát từ nơi khuyết tật được nhìn thấy trên module thành phẩm. Nguồn gốc cơ học là mối nối cell-với-busbar, đó là lý do ba nguyên nhân trên trang này đều chỉ ngược về bước bussing thay vì chỉ vào bản thân cái lỗ.
Đây là vấn đề ribbon hay vấn đề hàn?
Đây là một vấn đề hình học thể hiện qua một mối nối hàn. Nguyên nhân một và hai hầu như không liên quan gì đến ribbon như một sản phẩm: khe và chênh lệch chiều cao là các thuộc tính của cách các bộ phận được đặt và đỡ. Nguyên nhân ba là ngoại lệ, và ở đó lớp phủ của ribbon có liên quan trực tiếp.
Liệu một ribbon dày hơn có giúp ích không?
Nó sẽ làm tăng bậc mà ribbon phải vượt qua tại busbar, và nó sẽ đưa nhiều vật liệu hơn vào bất kỳ vòng nào hình thành. Hướng có ích cho mép là hướng ngược lại: một bậc nhỏ hơn và được kiểm soát tốt hơn, một khe được giữ trong cửa sổ của nó, và một lớp phủ hoạt động giống nhau dọc theo toàn bộ cuộn.
Có thể phát hiện bất kỳ điều nào trong số này trước khi cán màng không?
Hai trong ba có thể, và chỉ bằng đo lường. Khe dự trữ là một kích thước bạn có thể kiểm tra tại mối nối. Độ đồng phẳng tại bussing là một kích thước bạn có thể kiểm tra trên đồ gá. Vòng hàn có thể được nhìn thấy trên mối nối nếu ai đó tìm nó, đó là lý do đáng để có một bước kiểm tra sau bussing cũng như sau cán màng.
Điều này có áp dụng cho module không busbar không?
Cơ chế thay đổi theo mối nối. Trên một module 0BB ribbon được liên kết trực tiếp với các finger mảnh, nên không có mép busbar để vượt qua và tải trọng mối nối được phân bố trên nhiều kết nối nhỏ hơn, nhiều hơn hẳn. Mối nối busbar được mô tả ở đây là loại mà một dải dày duy nhất băng qua một mép wafer mỏng.
Suy nghĩ cuối cùng
Ba câu chuyện khác nhau kết thúc bằng cùng một đường tối trong EL, và lý do chúng đáng được tách riêng là vì chúng đòi hỏi ba cách khắc phục khác nhau. Khe hở là vấn đề về vị trí. Bậc là vấn đề về độ phẳng. Vòng là vấn đề về vật liệu và đỡ. Một dây chuyền coi cả ba là "sự cố cán màng" sẽ dành thời gian điều chỉnh một máy ép không phải là nguyên nhân.
Điểm chung là một dải ribbon dưới lực căng là một đường truyền tải, và mép wafer là điểm hẹp nhất trên đó. Các cell mỏng đã làm mép đó hẹp hơn, và cửa sổ vận hành từng hấp thụ được một phần mười milimét lệch nay không còn làm được nữa.
Bài đọc liên quan: Chức năng của dải PV: ba nhiệm vụ, một sự đánh đổi · Vật liệu dải PV: lõi đồng, độ cứng và lớp phủ · Cấu trúc và các loại ribbon PV: dẹt, tròn và định hình · Máy bussing tự động DH200-Y · Máy bussing half-cell HDX200-P · Máy layup và bussing SAW-100A · Máy cán màng tấm pin mặt trời: giải thích quy trình cán màng · Cách chọn máy cán màng module mặt trời phù hợp · Kiểm tra độ tin cậy module PV: nguyên nhân hỏng cell so với module · Máy tabber và stringer: cách hoạt động, cách chọn
Các số liệu độ dày cho wafer và thanh busbar trung tâm là các giá trị điển hình được nêu trong tài liệu nguồn và thay đổi theo nhà cung cấp và thiết kế. Các tham chiếu đến thành phần lực căng ribbon F1 và F2 mô tả hướng của tải tại mối nối; sự phân chia giữa chúng xuất phát từ góc của ribbon và không phải là giá trị đo được.
Liên quan: Điểm nóng, vết nứt vi mô và PID: ba kiểu hỏng module âm ỉ đặt khiếm khuyết mối nối đó vào bức tranh rộng hơn về sự suy giảm dần của mô-đun.
Liên quan: Cơ cấu máy nối chuỗi pin mặt trời: hướng dẫn theo từng khu vực. Mối nối thanh cái bị hỏng ở phía sau máy nối chuỗi, tại chính mối nối mà máy nối chuỗi đã tạo ra.
Đọc thêm và dữ liệu nền tảng
Tài liệu tham khảo công khai về chủ đề này, được công bố bởi các tổ chức duy trì lộ trình công nghệ và dữ liệu thị trường của ngành: