Trách nhiệm biên tập đối với bài viết này thuộc về Wuhan Ooi Photoelectric Technology Co., Ltd. Được viết và kiểm duyệt bởi đội ngũ biên tập Ooitech. Xem chính sách biên tập của chúng tôi để biết cách chúng tôi viết, nơi sử dụng các công cụ AI và cách yêu cầu chỉnh sửa.
Điện trở tiếp xúc MC4: Mối nối kẹp tại hiện trường là mắt xích yếu
Mục lục
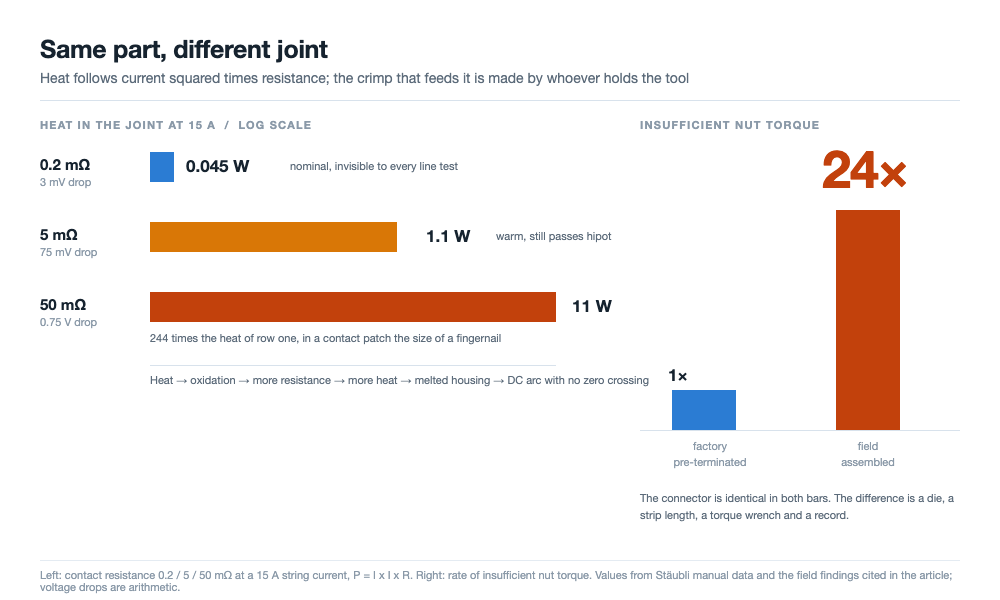
Câu trả lời nhanh: Một đầu nối hỏng ở một chỗ: bề mặt tiếp xúc nơi hai mặt kim loại gặp nhau, và nhiệt sinh ra tuân theo I²R. Ở 15 A, một mối nối có điện trở 0,2 mΩ tiêu tán khoảng 0,045 W, chẳng đáng kể. Ở 5 mΩ là khoảng 1,1 W. Ở 50 mΩ là 11 W bên trong một diện tích cỡ móng tay, và vòng lặp từ đó đến vỏ chảy nhựa và hồ quang DC không có gì hãm lại. Không thứ gì khác trong bảng kê vật tư lại phụ thuộc nhiều vào người thi công đến vậy. Đầu nối bấm sẵn tại nhà máy được giao với mối bấm tạo trên máy ép đã hiệu chuẩn, khuôn đã kiểm tra và thử kéo theo mẫu. Đầu nối lắp ngoài hiện trường cho thấy lực siết đai ốc không đủ cao gấp khoảng 24 lần, và một cuộc điều tra năm 2019 về các vụ cháy mái nhà ở Hà Lan quy hơn 80 phần trăm số vụ cho lỗi lắp đặt đầu nối hoặc ghép chéo. Biến số bạn có thể tác động không phải thương hiệu hay định mức. Mà là mối bấm được tạo ở đâu, và lực siết có được ghi lại hay không.
Hai đầu nối cùng một mã linh kiện có thể rời hai nhà máy với chất lượng mối nối chênh nhau mười lần. Nhựa giống hệt nhau. Khác biệt nằm ở mối bấm, khuôn ép và một giá trị lực siết mà không ai ghi lại.
Phép tính: 11 W trong một móng tay
Điện trở tiếp xúc là nguyên nhân gốc duy nhất đáng theo dõi, vì mọi chế độ hỏng khác hoặc làm nó tăng lên hoặc bị nó làm tăng lên. Nước xâm nhập ăn mòn tiếp điểm, lò xo yếu đi làm giảm áp lực, ống bấm lỏng thu hẹp đường dẫn. Cả ba đều đến dưới dạng một con số, và con số đó biến thành nhiệt.
Ở dòng chuỗi 15 A, một cặp đã ghép nối hoạt động như sau:
| Điện trở tiếp xúc | Sụt áp ở 15 A | Nhiệt trong mối nối | Trong vận hành |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Danh định cho một cặp mới, vô hình với mọi phép thử đường dây |
| 5 mΩ | 75 mV | 1,1 W | Ấm khi chạm vào, vẫn qua được thử nghiệm cách điện |
| 50 mΩ | 0,75 V | 11 W | Lò sưởi cỡ móng tay, vỏ mềm ra, nguy cơ hồ quang tăng |
Mười một watt nghe không lớn cho đến khi bạn chia nó cho diện tích. Một cặp đã ghép nối có bề mặt tiếp xúc chỉ vài trăm milimét vuông, nên mật độ công suất làm mềm vỏ PA thấp hơn nhiều so với giới hạn 115 °C của nó.
Rồi vòng lặp tự khép kín. Nhiệt thúc đẩy quá trình oxy hóa lớp mạ, oxy hóa làm tăng điện trở, điện trở làm tăng nhiệt, và lò xo giữ áp lực tiếp xúc yếu đi khi kim loại biến dạng. Kết cục là vỏ chảy nhựa và hồ quang DC, thứ không có điểm cắt qua số không để tắt, nên một mối nối ấm kết thúc bằng một đám cháy.
Mọi con số ở đó là thuộc tính của mối nối, không phải của sản phẩm.
Các lá song song mua thời gian, không mua miễn nhiễm
Hệ tiếp xúc trong một MC4 là một dải MULTILAM: một vòng các lá hợp kim đồng dập, được tạo khe kiểu lá sách để mỗi lá là một lò xo độc lập, gắn vào thành ổ cắm. Mỗi lá tiếp xúc với chốt 4 mm tại điểm riêng của nó, và tất cả các điểm đó song song với nhau.
Hình học đó mang lại ba thứ, và chúng suy giảm theo những lịch trình khác nhau. Các điểm song song chia dòng, nên điện trở tiếp xúc thấp, danh định dưới 0,2 mΩ với một MC4-Evo 2. Các lá giữ được độ đàn hồi qua chu kỳ nhiệt, nên áp lực tiếp xúc không đi theo vỏ. Và một điểm suy giảm không làm hở mạch, nên mối nối suy giảm dần dần thay vì đột ngột.
Dần dần không có nghĩa là an toàn, và đây là chỗ danh tiếng của kiểu đầu nối này bị đánh giá quá cao. Dải lá sách bảo vệ bề mặt tiếp xúc chốt-ổ cắm. Nó không bảo vệ ống bấm nơi các sợi cáp được bấm. Mối nối đó mắc nối tiếp, không có dự phòng, và nhà sản xuất đầu nối không tạo ra nó. Ai tuốt cáp, luồn bó sợi và đóng khuôn ép là người tạo ra nó, và trên mái nhà thì đó là một kỹ thuật viên với dụng cụ cầm tay.
Bốn lớp phòng vệ, và một trong số đó rời nhà máy khi chưa hoàn thiện
Linh kiện được xây quanh bốn rào cản, và cần biết ai thực hiện từng cái, vì điều đó quyết định liệu một khuyết tật có bị phát hiện hay không.
| Phòng vệ | Nó bảo vệ điều gì | Ai thực hiện | Kiểm tra sau đó |
|---|---|---|---|
| Dải tiếp xúc | Điện trở tại chốt | Nhà sản xuất đầu nối | Chỉ bằng đo đạc |
| Làm kín: gioăng mặt tiếp xúc, đệm bít ở đuôi cáp, đóng bằng đai ốc khóa | Đường ăn mòn | Nhà sản xuất ở mặt tiếp xúc, người lắp đặt ở đệm bít | Bằng mắt, không phải lực nén |
| Chốt khóa: cần dụng cụ để mở | Tách rời dưới tải gió và cáp | Nhà sản xuất | Có, thấy rõ đã khóa |
| Vật liệu và đầu nối: đồng mạ thiếc, PA UL94-V0, thử sương muối, bấm nguội | Môi trường và chất lượng mối nối | Nhà sản xuất về vật liệu, người lắp đặt về mối bấm | Chiều cao mối bấm, chỉ theo mẫu |
Tuyên bố làm kín là IP65 hoặc IP68, với giá trị trong sổ tay là 1 m trong 168 giờ. Chốt khóa tồn tại vì lý do quy định cũng nhiều như vì lý do cơ học: từ năm 2008, Bộ luật Điện Quốc gia Hoa Kỳ yêu cầu đầu nối PV phải cần dụng cụ để mở, và một chốt tự khóa đáp ứng điều đó trong một linh kiện, đó là phần lớn lý do kiểu đầu nối này tồn tại. Điện áp danh định là 1500 V DC theo IEC và UL, và bước lên tiếp theo thay đổi chứng nhận mà linh kiện cần, không thay đổi vật lý tại tiếp điểm: việc chuyển sang 2000 V đáp xuống chính linh kiện này.
Đọc lại cột cuối. Ba rào cản là thuộc tính của linh kiện khi xuất xưởng. Rào cản thứ tư, đầu nối, là một quy trình do con người thực hiện, và là cái duy nhất mà chất lượng không để lại dấu vết.
Quy tắc cùng nhà sản xuất đòi hỏi gì ở một dây chuyền
IEC 62852 bao gồm các đầu nối, IEC 62548 bao gồm thiết kế mảng, IEC 60364-7-712 bao gồm các hệ thống lắp đặt PV. Cả ba đều yêu cầu rằng hai nửa khớp nối phải đến từ cùng một nhà sản xuất và cùng một loại, và IEC 61730-1 hiện yêu cầu loại đầu nối phải được ghi trên bảng tên của mô-đun. Đối với một nhà máy sản xuất mô-đun, những điều khoản đó nằm ở ba nơi.
- Bảng kê vật tư không còn mang tính cục bộ. Nếu biến tần, hộp tổ hợp hoặc bộ tối ưu hóa được xuất xưởng với một loại đầu nối cụ thể, dây dẫn của bạn phải khớp với nó, nếu không người lắp đặt sẽ tạo ra một cặp hỗn hợp tại công trường. Việc trộn lẫn ảnh hưởng đến thông số định mức như thế nào được trình bày trong so sánh MC4 với MC4-Evo 2; điều quan trọng ở đây là việc ghép cặp được quyết định trong khâu mua hàng, nhiều tháng trước khi bất kỳ ai nhìn thấy mái nhà.
- Dấu trên bảng tên biến đầu nối thành một đặc tính được công bố. Việc thay thế không còn là một sự thuận tiện trong mua hàng mà trở thành một thay đổi đối với tài liệu đã được chứng nhận, và tài liệu đó bị kiểm toán.
- Việc tìm nguồn thứ hai vì giá cả chuyển giao diện sang người lắp đặt. Dây dẫn của bạn gặp một thiết bị mà bạn không chọn, và người nối chúng không thể biết rằng hai nửa đó chưa bao giờ được đánh giá là một cặp.
Không có điều nào trong số đó lập luận cho một thương hiệu duy nhất vì lợi ích của chính nó. Nó lập luận cho việc coi đầu nối như một ranh giới hệ thống, và đó là điều mà một mục trên bảng tên biến nó thành.
Việc bấm cos được thực hiện ở sai vị trí
Đây là con số sẽ tái tổ chức cách bạn nghĩ về bộ phận này. Một đầu nối được lắp ráp tại hiện trường cho thấy mô-men xoắn đai ốc không đủ thường xuyên khoảng 24 lần so với một đầu nối được bấm sẵn tại nhà máy. Không phải nhiều hơn 24 phần trăm. Mà là hai mươi bốn lần.
Bên trái: một đại lượng vật lý, nhiệt ở 15 A, tăng từ 0,045 W ở 0,2 mΩ lên 11 W ở 50 mΩ. Bên phải: một tỷ lệ quy trình, các đầu nối lắp ráp tại hiện trường đạt mô-men xoắn đai ốc không đủ thường xuyên khoảng 24 lần so với các đầu nối được bấm sẵn tại nhà máy.
Đó là khoảng một bậc độ lớn, và nó phân biệt một quy trình với một sự ứng biến. Một mối bấm tại nhà máy được thực hiện trên một máy ép với khuôn khớp với đầu nối và cáp, ở một chiều dài bóc vỏ định sẵn, với chiều cao mối bấm được kiểm tra theo bản vẽ. Một mối bấm tại hiện trường sử dụng bất kỳ dụng cụ nào có trong xe, thao tác một tay ở trên cao trong găng tay, và hầu như không bao giờ có ghi chép.
Chúng tôi chuẩn hóa bước này trên dây chuyền lắp ráp của mình bằng cách khớp các khuôn đã hiệu chuẩn với tiết diện cáp, xác minh kích thước mối bấm theo bản vẽ để điện trở tiếp xúc ban đầu duy trì ở mức danh định 0,2 mΩ dưới 15 A.
Mô-men xoắn không đủ gây hư hại cho hai thứ cùng một lúc. Đai ốc khóa nén gioăng làm kín ở đuôi cáp, và nó kẹp chặt cáp. Mô-men xoắn quá nhỏ khiến gioăng không được nén, mở ra một đường ẩm hướng về thân đầu nối, và khiến dây dẫn không được giữ chặt, nên hiện tượng chảy nguội của sợi dây làm lỏng mối nối và điện trở tăng lên. Một lỗi, hai kiểu hỏng hóc, cả hai đều không thể nhìn thấy từ bên ngoài.
Mô-men xoắn là mục không ai ghi lại
Giá trị mô-men xoắn là bằng chứng rẻ nhất trong một nhà máy PV và là thứ thường bị thiếu nhất. Với một cờ lê lực được đặt ở một giá trị và được ký xác nhận, cuộc tranh luận sau một sự cố là về giá trị đó. Nếu được làm bằng cảm giác, thì cuộc tranh luận là về trí nhớ. Con số 24 lần là điều xảy ra khi một bước đã được hiệu chuẩn trở thành một bước chưa được hiệu chuẩn.
Mỗi chu kỳ ghép nối đều tốn điện trở
Việc ghép nối không miễn phí. Các số liệu được báo cáo cho thấy điện trở tăng khoảng 10 phần trăm sau 10 chu kỳ và khoảng 30 phần trăm sau 50 chu kỳ, vì mỗi chu kỳ làm mài mòn lớp mạ và các mảnh vụn vẫn còn trong dải tiếp xúc. Việc chạy thử nghiệm trở thành một quá trình hao mòn: mỗi lần cắm lại để kiểm tra đều để lại điện trở cao hơn.
Hai thói quen theo sau, cả hai đều miễn phí. Không bao giờ ghép nối hoặc tháo ghép nối dưới tải, vì hồ quang DC ở 15 A ăn mòn tiếp điểm theo cách không có việc làm sạch nào khôi phục được. Đậy nắp chống bụi lên bất kỳ đầu nối nào sẽ nằm không ghép nối, vì việc phơi nhiễm hở gây hư hại cho tiếp điểm và bề mặt làm kín, hai bề mặt mà xếp hạng IP dựa vào.
| Kích thước | Được bấm sẵn tại nhà máy | Lắp ráp tại hiện trường | Bằng chứng được giữ bởi |
|---|---|---|---|
| Dụng cụ bấm cos | Máy ép đã hiệu chuẩn, khuôn khớp | Dụng cụ cầm tay, thường không được chỉ định | Dây chuyền |
| Mô-men xoắn | Được đặt bằng máy | Một cờ lê nếu có trong bộ dụng cụ, hiếm khi được ghi lại | Người lắp đặt |
| Kiểm tra sau khi đóng kín | Thử kéo theo mẫu, chiều cao mối bấm theo bản vẽ | Không | Chất lượng |
| Tỷ lệ thiếu mô-men xoắn | Mức tham chiếu | Khoảng 24 lần mức tham chiếu | Không được gán |
24 lần trông như thế nào khi nó ở trên một mái nhà
Hai cuộc khảo sát châu Âu chỉ về cùng một hướng từ hai đầu đối lập. Ở Hà Lan, một cuộc điều tra của TNO về các vụ cháy PV trên mái nhà công bố năm 2019 quy hơn 80 phần trăm các trường hợp được nghiên cứu cho lỗi lắp đặt đầu nối hoặc các đầu nối ghép chéo. Ở Anh, một cuộc khảo sát của BRE năm 2017 cũng liệt kê các đầu nối DC trong số các điểm chính phát sinh cháy. Cả hai đến với chúng ta qua một bài đánh giá của PV Tech, không phải các tài liệu gốc, điều này ảnh hưởng đến độ chính xác chứ không phải hướng.
Đọc những tỷ lệ phần trăm đó một cách trung thực
Một cuộc điều tra hỏa hoạn là một mẫu bị thiên lệch: nó chỉ giữ lại những thất bại đủ nghiêm trọng để điều tra và không có trường hợp suýt xảy ra nào mà một nhà máy bỏ qua. Vì vậy 80 phần trăm không phải là xác suất một đầu nối gây ra hỏa hoạn. Đó là những gì được tìm thấy khi các vụ cháy được truy nguyên đến một nguyên nhân, và nó nói rằng các đầu nối chiếm ưu thế trong danh sách đó.
Công việc đầu nối có hậu quả cao và ít được nhìn thấy. Không có gì trên một tiến độ thi công thưởng cho một gioăng được siết mô-men xoắn, và không có gì hỏng khi bước đó được thực hiện. Sự hỏng hóc xuất hiện nhiều năm sau, trong một mối nối vốn đã ở mức cận biên khi giàn giáo được tháo xuống.
Giao diện điện cuối cùng trước khi mô-đun được đóng hộp
Một mô-đun rời khỏi dây chuyền với hai dây dẫn và hai đầu nối, và đó là những giao diện điện cuối cùng mà nhà máy chạm vào. Mọi thứ ở thượng nguồn đều nằm trong một quy trình có các phép đo kèm theo. Đầu nối là nơi sản phẩm trở thành một công trình lắp đặt.
Đó là lập luận cho việc coi việc bấm đầu nối như một quy trình trên dây chuyền. Bốn biện pháp kiểm soát mang phần lớn trọng lượng.
- Bấm sẵn trên sàn nơi đã sản xuất mô-đun. Dây dẫn được cắt, bóc vỏ và bấm trong cùng một tòa nhà, với khuôn và thử kéo nằm trong tầm kiểm soát của bạn. máy hàn hộp nối đóng hộp lên dây dẫn và đổ keo vào hộp làm kín phần bên trong, nhưng không có gì trong hộp bảo vệ mối crimp bên ngoài nó.
- Hãy coi khuôn ép và cáp là một thông số kỹ thuật duy nhất. Đầu nối, cáp và khuôn ép là ba phần của một mối crimp. Thay đổi nhà cung cấp cáp thì số hiệu khuôn ép có thể thay đổi, và phép thử kéo trên tổ hợp cũ không chứng minh được gì cho tổ hợp mới.
- Ghi lại mô-men xoắn cho mọi thao tác làm bằng tay. Nếu một bước không thể thực hiện bằng máy thì cần một dụng cụ có cài đặt và một chữ ký, đó là điều duy nhất khiến con số 24 lần có thể kiểm toán được.
- Hãy kiểm tra mối nối, không chỉ lớp cách điện. Phép thử hipot và phép đo thông mạch đều cho qua một ống nối lỏng ở dòng điện thấp, vì cả hai đều không đo điện trở mối nối. Phép đo bốn dây thì đo được.
Ba trong bốn điều đó là quy trình chứ không phải việc mua sắm, và điều thứ tư dùng một thiết bị mà hầu hết các dây chuyền đã có sẵn. Rủi ro nằm ở một bước, không nằm ở một thông số kỹ thuật.
Đầu nối sẵn hay đầu nối tại hiện trường: sự đánh đổi thực sự
Đầu nối tại hiện trường tồn tại nhờ logistics. Cáp cuộn được vận chuyển trên tang và cắt theo chiều dài tại công trường, nên không lãng phí cho một đoạn chạy về nhà dài 40 m. Dây dẫn đầu nối sẵn được vận chuyển với chiều dài cố định và đầu nối đã được crimp sẵn, và một chiều dài sai là phế phẩm. Trong một công trình trên mái nhà đầy những đoạn chạy ngắn không đều, sự khác biệt đó là tiền thật.
Sự đánh đổi là tiết kiệm logistics đổi lấy việc loại bỏ một công đoạn khỏi đường găng. Đầu nối tại hiện trường lấy một bước có tỷ lệ thiếu mô-men xoắn cao gấp 24 lần và giao nó cho người có ít sự giám sát, hiệu chuẩn và ghi chép nhất.
Phép thử kéo chứng minh được gì, và không chứng minh được gì
Phép thử kéo chứng minh rằng một khuôn ép cụ thể, trên một loại cáp cụ thể, ở một chiều dài bóc vỏ cụ thể, đã tạo ra một mối nối vượt ngưỡng trên các mẫu được lấy. Nó không chứng minh được độ kín hay mô-men xoắn đai ốc, và không nói gì về những sản phẩm không được lấy mẫu. Lấy mẫu xác nhận một quy trình, không bao giờ xác nhận một sản phẩm.
Chúng tôi kết hợp các phép thử kéo phá hủy trên các lô mẫu với kiểm tra điện bốn dây, xác nhận rằng các đầu nối đã crimp duy trì được độ bám cơ học trong khi giữ điện trở tiếp xúc gần mức 0,2 mΩ trước khi cáp được đi vào các hộp nối.
Câu hỏi về trách nhiệm kéo theo sau. Một đầu nối hỏng sau hai năm là cuộc tranh cãi giữa nhà sản xuất module, nhà cung cấp cáp, đơn vị lắp đặt và thương hiệu. Nếu mối crimp được thực hiện trong nhà máy của bạn thì chỉ có một bên liên quan, điều đó thường đáng giá hơn phần chênh lệch cước vận chuyển.
Những con số này đến từ đâu
Các giá trị sản phẩm và phát hiện hiện trường ở đây đến từ một bài viết kỹ thuật tiếng Trung về đầu nối MC4, bài này trích dẫn các sổ tay Stäubli và một bài đánh giá của PV Tech về các hỏng hóc đầu nối. Mọi con số ở trên đều đến từ đó: ba trường hợp điện trở với kết quả watt của chúng ở 15 A, mức danh định 0,2 mΩ, xếp hạng IP65/IP68 ở 1 m trong 168 giờ, UL94-V0, giới hạn 115 °C, tỷ lệ 24 lần, mức tăng 10 và 30 phần trăm sau 10 và 50 chu kỳ, các phát hiện của TNO và BRE và điều khoản NEC 2008.
Ba điều là của chúng tôi. Cột sụt áp là phép tính: 15 A qua 0,2, 5 và 50 mΩ cho ra 3 mV, 75 mV và 0,75 V. Khẳng định rằng dải lá sách không bảo vệ mối crimp ống nối, và việc gán mỗi biện pháp phòng vệ cho một bên trong bảng thứ hai, là cách đọc của chúng tôi chứ không phải của nguồn.
Hai mục là thực hành điện thông thường chứ không phải phát hiện: hồ quang DC không có điểm cắt qua không và không tự dập tắt, và hiện tượng chảy nguội của sợi làm lỏng một mối nối chưa bao giờ được kẹp hoàn toàn. Các tỷ lệ phần trăm của TNO và BRE đến với chúng tôi qua bài đánh giá của PV Tech và chúng tôi chưa đọc bản gốc nào, nên hãy truy nguyên chúng trước khi đưa vào một thông số kỹ thuật. Mẫu thử nghiệm điển hình là mẫu trong danh sách thử nghiệm độ tin cậy của module: một thử nghiệm điển hình chứng minh một thiết kế, không chứng minh một công trình lắp đặt.
Câu hỏi thường gặp
Hỏi: Điện trở tiếp xúc có quan trọng hơn xếp hạng dòng điện không?
Ở một mối nối mới thì không. Xếp hạng là mức mà linh kiện được chứng nhận chịu được, và một cặp mới thì bỏ qua điện trở. Khác biệt là chỉ có điện trở thay đổi tại hiện trường.
Hỏi: Tại sao mối crimp tại hiện trường lại tệ hơn khi đầu nối là cùng loại?
Vì đầu nối là một trong ba yếu tố đầu vào, cùng với khuôn ép và người vận hành. Nhà máy cố định cả hai và lấy mẫu độ bền kéo; bộ dụng cụ hiện trường để chúng cho người cầm dụng cụ.
Hỏi: Việc cắm lại làm tăng thêm bao nhiêu điện trở?
Khoảng 10 phần trăm sau 10 chu kỳ và khoảng 30 phần trăm sau 50, theo các con số được báo cáo trong nguồn. Con số đó nhỏ so với 0,2 mΩ và lớn so với biên độ an toàn mà bạn đang dựa vào.
Hỏi: Phép đo bốn dây có phát hiện được một mối crimp kém không?
Nó phát hiện được điện trở mà một mối crimp kém tạo ra. Đồng hồ hai dây cũng đọc cả điện trở dây dẫn của chính nó, nên ở những giá trị này kết quả đọc bị chi phối bởi thứ sai. Một phép kiểm tra bốn dây so với một mối nối đã biết là tốt sẽ khắc phục điều đó.
Hỏi: Con số 24 lần chỉ nói về mô-men xoắn phải không?
Nó được nêu cho tình trạng thiếu mô-men xoắn đai ốc, và mô-men xoắn là chỉ báo rõ ràng nhất vì nó đo được và hầu như không bao giờ được đo. Chiều dài bóc vỏ, việc đưa sợi vào và lựa chọn khuôn ép cũng cho thấy khoảng cách tương tự, nhưng không được ghi lại.
Hỏi: Các khảo sát của TNO và BRE có chứng minh rằng đầu nối gây ra hỏa hoạn không?
Chúng cho thấy rằng khi các vụ cháy trên mái nhà được điều tra và truy nguyên, đầu nối là yếu tố chiếm ưu thế, với hơn 80 phần trăm các vụ ở Hà Lan liên quan đến lỗi lắp đặt hoặc ghép cặp chéo. Đó không phải là một tỷ lệ hỏng hóc.
Hỏi: Một dây chuyền module có nên đầu nối sẵn dây dẫn của mình không?
Nó nên quyết định một cách có chủ đích. Đầu nối sẵn giữ một quy trình có thể đo lường được bên trong nhà máy của bạn; đầu nối tại hiện trường tiết kiệm logistics cho những đoạn chạy ngắn không đều. Lựa chọn nên dựa trên việc ai nắm bằng chứng khi một mối nối hỏng.
Hỏi: Quy tắc cùng nhà sản xuất yêu cầu gì ở một nhà máy?
Rằng nó được chọn với thiết bị hạ nguồn trong đầu, được khai báo trên nhãn máy theo IEC 61730-1, và không được thay thế mà không thay đổi tài liệu. Ba tiêu chuẩn yêu cầu các nửa ghép cặp phải cùng một nhà sản xuất và cùng kiểu.
Suy nghĩ cuối cùng
Đầu nối không phải là một mặt hàng phổ thông và cũng không phải là một bảng thông số kỹ thuật. Nó là một mối nối do ai đó tạo ra. Mọi rào cản trong thiết kế, dải lá sách, các vòng O, chốt khóa, vỏ chống cháy, đều bảo vệ một tiếp điểm chỉ giữ ở 0,2 mΩ nếu mối crimp được đóng đúng cách. Hai mươi tư lần không phải là một khoảng cách quy trình nhỏ. Đó là sự khác biệt giữa một sản phẩm bạn có thể chứng nhận và một công trình lắp đặt bạn chỉ có thể hy vọng.
Chúng tôi cung cấp Máy kiểm tra tổng hợp an toàn PV CHT9980A và CHT9981A để xác minh hipot, điện trở cách điện và thông mạch đất trên các module mặt trời và cụm dây dẫn đã hoàn thiện. Hãy gửi cho chúng tôi chồng module, bản vẽ cáp hoặc mẫu đầu nối của bạn để đánh giá nhằm xác định các thông số thử nghiệm phù hợp cho dây chuyền sản xuất của bạn.